
治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例 | 台灣高品質治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例製造商 | 士業工業有限公司
士業是台灣專業製造治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例及提供治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例服務的優良廠商(成立於西元1990年)擁有超過30年經驗,士業是全球品牌信賴的合作夥伴,專為其提供高精度金屬定製零件。我們在模具、沖壓及加工領域的專業確保每個零件都符合嚴格的公差與設計標準。我們支援汽車、電子和醫療設備等行業,交付超越預期的頂級零件。讓我們幫助您通過可靠且具成本效益的解決方案優化您的生產。
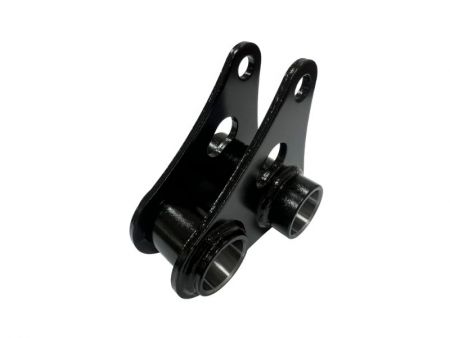
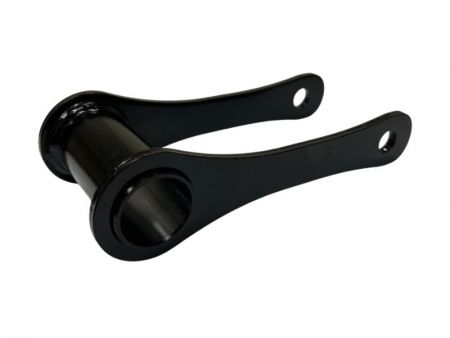
治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例
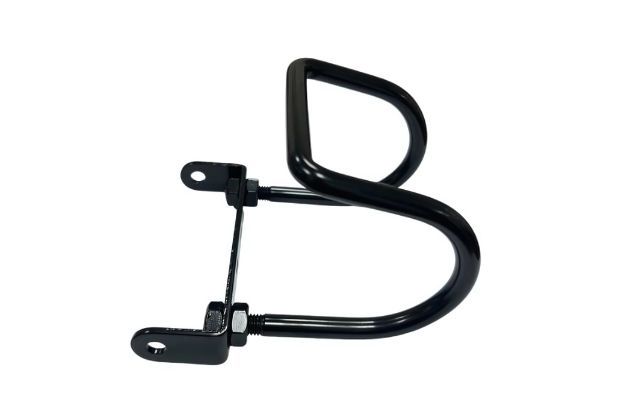
以 4 mm 高強度熱軋汽車結構鋼製作焊接式重機連桿,從鈑件與管件定位、焊接變形控制到塗裝後精搪孔,同步管理孔徑、中心距與裝配幾何。
士業依客戶 2D/3D 圖面與專案規格製造客製重機連桿。此既有量產案例整合鈑件沖壓、管件加工、治具焊接、電著塗裝與 CNC 搪孔,供應歐美大型重機品牌與改裝零件品牌
本案例的製造關鍵,不在於單獨完成焊接、塗裝或搪孔,而是同時管理焊接後的鈑件與管件幾何、Ø24 R7 CNC 搪孔精度,以及表面處理後的裝配尺寸。
案例規格與採購重點
| 項目 | 案例內容 |
|---|---|
| 產品類型 | 客製焊接式重機連桿 |
| 合作模式 | 依客戶 2D / 3D 圖面、裝配條件與專案規格開發及 OEM 量產 |
| 市場 / 客戶 | 歐美市場;大型重機品牌與改裝零件品牌 |
| 專案狀態 | 已完成開發並穩定量產 |
| 案例材質 | 高強度熱軋汽車結構鋼 |
| 案例板厚 | 4 mm |
| 主要結構 | 兩側鈑件與管件組成的焊接結構,含兩處最終 CNC 搪孔 |
| 主要製程 | 鈑件沖壓、管件加工、焊接、電著塗裝、CNC 搪孔 |
| 案例幾何要求 | 兩鈑件間距公差 ±0.25 mm(用於控制兩側鈑件平行關係);管件相對兩鈑材的垂直度公差 0.2 mm |
| 管件內徑規格 | Ø24 R7;上偏差 -0.021 mm、下偏差 -0.041 mm,實際孔徑範圍 23.959-23.979 mm |
| 表面要求 | 黑色半光澤電著塗裝;案例膜厚 15-21 μm;240 小時鹽霧測試後無明顯紅鏽 |
| 檢驗重點 | 孔徑、孔中心距、左右孔同軸關係、鈑件間距、平行度、垂直度、管件位置及整體裝配位置 |
| 可配合文件 | 出貨檢驗報告、尺寸檢驗紀錄、材質證明、鹽霧測試報告及 PPAP |
以上數值與測試條件均為本案例圖面 / 客戶規範,不代表其他連桿專案可直接套用
為什麼這個連桿不能只在焊後量一個孔徑?
此零件由兩側鈑件與管件焊接成一體,孔徑、孔位置、中心距、同軸關係、鈑件間距與垂直度彼此連動。即使單一孔徑合格,只要兩孔相對位置或加工軸線相對基準面偏移,仍可能不符合圖面所定義的裝配條件。
焊接風險:熱固定與收縮可能造成鈑件內縮/外張、翹曲、管件傾斜及中心位置偏移,並改變後續搪孔所依循的加工基準。
加工風險:管件內徑公差要求為 Ø24 R7,且需同時確認兩處孔的中心距與相對幾何。
表面處理風險:電著塗膜具有厚度,若功能孔在塗裝前就完成最終尺寸,塗膜與後續製程可能影響配合條件
驗證風險:只量一個容易取得的尺寸,無法代表整體裝配幾何;尺寸量測、專用檢具與實際基準關係必須依專案檢驗規範搭配使用。
焊接:先控制鈑件間距、管件位置與加工基準
焊接治具依兩側鈑件、管件及裝配基準進行定位,控制鈑件間距、板件平行度、管件中心位置、孔中心距與整體輪廓。治具建立可重複的定位條件,降低熱變形對後續 CNC 搪孔與裝配幾何的影響。
本案例兩鈑件間距公差控制在 ±0.25 mm 內,此項公差用於控制兩側鈑件的平行關係;CNC 搪孔軸線相對兩鈑材的垂直度公差為 0.2 mm。焊接後的幾何狀態會直接影響後續 CNC 搪孔的加工條件。若焊接造成的偏移超出可控制範圍,單靠孔徑修整並不能恢復正確的中心距、同軸關係或垂直度,因此焊接變形與加工基準必須一併納入量產控制。
Ø24 R7 CNC 搪孔:把孔徑、中心距與同軸關係一起驗證
客戶圖面在兩處 CNC 搪孔指定 Ø24 R7。本案例上偏差為 -0.021 mm、下偏差為 -0.041 mm,因此實際孔徑允收範圍為 23.959-23.979 mm。CNC 搪孔除了取得最終孔徑,也需確認搪孔相對裝配基準的位置、左右搪孔中心距、兩處搪孔的對位/同軸關係,以及搪孔軸線相對兩側鈑材的垂直度。這些項目共同決定焊接組件是否符合本案例圖面,不能只以單一孔徑量測作為判定依據。
電著塗裝後最終搪孔:協調塗膜規格與配合尺寸
本案例採黑色半光澤電著塗裝,膜厚為 15-21 μm,並要求完成 240 小時鹽霧測試後不得出現明顯紅鏽。這些數值是本案指定的表面與驗證條件,不代表所有重機連桿均使用相同膜厚或測試時數。本案例兩處 CNC 搪孔在電著塗裝完成後進行最終精加工,使孔徑達到 Ø24 R7 的圖面範圍,並依既定基準確認搪孔位置與垂直度。
可延伸評估的相似零件與製造條件
• 重型機車懸吊系統中的連桿、支架與樞接結構件
• 汽車底盤或機構系統中的焊接支架、連接座與軸孔結構件
• 自行車及其他車輛機構中的連桿、轉軸座與焊接組件
• 機械設備中的焊接支座、搖臂、連接架與需精密搪孔的結構件
• 由高強度鋼鈑與管件組成,並需控制板距、平行度、垂直度與中心距的焊接件
- 關聯產品
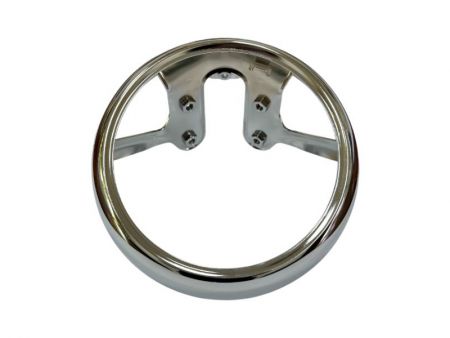
鋼板深抽、支架焊接與亮面鎳鉻|客製重機頭燈燈圈 OEM 量產案例
士業依歐美重機品牌與改裝零件品牌提供的 2D/3D 圖面,開發並量產客製頭燈燈圈。此案例由冷軋碳鋼深抽本體、高強度熱軋碳鋼支架與亮面裝飾性鎳鉻鍍層組成。這類產品並非標準現貨,而是依材料、結構、公差、外觀區域與驗證條件逐案評估的...
細節
- 常見問題
可以依 2D/3D 圖面客製不同尺寸與造型嗎?
可以。士業可依客戶提供的 2D/3D 圖面,評估不同尺寸、外形、曲面、孔位、折彎、深抽、焊接、CNC 加工、管件折彎及表面處理等需求。實際是否適合製造,仍需依產品用途、使用位置、材料、板厚、公差、外觀要求及預估數量確

士業 治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例介紹
士業工業有限公司是台灣一家擁有超過25年經驗的專業治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例生產製造服務商。 我們成立於西元1990年, 在精密金屬零件製造產業領域上, 士業提供專業高品質的治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例製造服務, 士業 總是可以達成客戶各種品質要求。