Motorrad-Drop-Link | Shih Yeh Präzise Metallbearbeitung
Hochleistungs-Motorrad-Drop-Link mit robotergestütztem Schweißen, CNC-Bohren (R7-Toleranz) und Elektrocoating. Shih Yeh liefert präzise Aufhängungskomponenten.
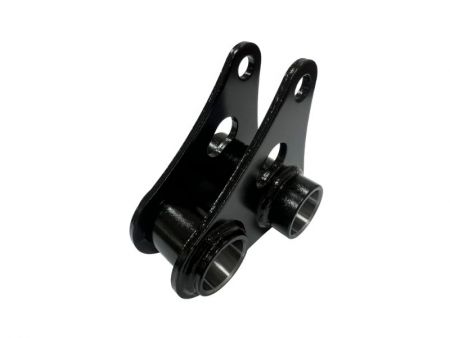
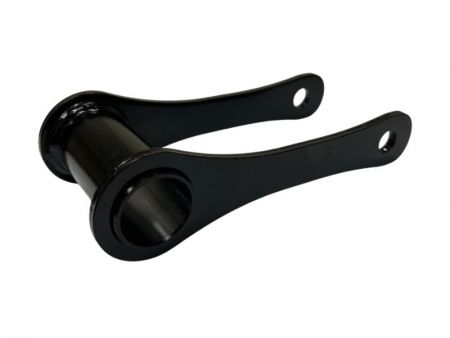
CNC-Bohren & E-Beschichtung | Individueller Motorrad-Drop-Link
Eine 4 mm starke, warmgewalzte Stahl-Schweißmontage mit koordinierter Steuerung der Platten- und Rohrpositionierung, Schweißverzug, CNC-Nachbearbeitung nach der Beschichtung, Bohrmittelabstand und Montagegeometrie.
Dieser benutzerdefinierte Motorrad-Drop-Link ist ein geschweißtes Stahlaufhängungselement, das mit präzisem Stanzen, robotergestütztem Schweißen, CNC-Bohren, Sandstrahlen und Elektro-Beschichtung hergestellt wird. Die wichtigste ingenieurtechnische Herausforderung besteht darin, die erforderliche Parallelität und Rechtwinkligkeit nach der Montage von Blech und Rohr aufrechtzuerhalten und gleichzeitig die spezifizierte R7-Toleranz bei den Lagerbohrungen zu erreichen.
Fallzusammenfassung
| Artikel | Falldetails |
|---|---|
| Produkttyp | Individuell gefertigtes Motorrad-Koppelglied |
| Anwendung | Motorrad-Fahrwerkssystem |
| Kundenmarkt | Europa und die Vereinigten Staaten |
| Kundentyp | Große Motorradmarken und Marken für Zubehörteile |
| Fertigungsmodell | Entwicklung anhand von 2D-/3D-Zeichnungen des Kunden und OEM-Serienproduktion |
| Projektstatus | Entwicklung abgeschlossen und stabile Serienproduktion |
| Material | Hochfester warmgewalzter Automobilbaustahl |
| Referenzgehäusedicke | 4 mm |
| Wesentliche Strukturmerkmale | Geschweißte Konstruktion aus Blechkomponenten und Rohren mit abschließender CNC-Bohrbearbeitung |
| Hauptprozesse | Blechumformen, Rohrbearbeitung, Schweißen, Elektrotauchlackierung und CNC-Bohrbearbeitung |
| Geometrische Anforderungen an das Gehäuse | ±0,25 mm Toleranz für den Abstand zwischen den beiden Blechteilen (um ihre parallele Beziehung zu kontrollieren); 0,2 mm Rechtwinkligkeitstoleranz zwischen den Rohren und Blechteilen |
| Spezifikation des Innendurchmessers des Rohrs | Ø24 R7; obere Abweichung -0,021 mm; untere Abweichung -0,041 mm; tatsächlicher Bohrdurchmesserbereich 23,959–23,979 mm |
| Oberflächenanforderungen | Schwarze halbglänzende Elektro-Beschichtung; Gehäusebeschichtungsdicke 15–21 μm; kein sichtbarer roter Rost nach einem 240-stündigen Salzsprühtest |
| Inspektionsschwerpunkt | Bohrdurchmesser, Bohrmittelabstand, coaxiale Beziehung zwischen linken und rechten Bohrungen, Abstand zwischen Blechteilen, Parallelität, Rechtwinkligkeit, Rohrposition und Gesamtmontagepositionierung |
| Verfügbare Dokumente | Ausgangsprüfbericht, Maßprüfprotokolle, Materialzertifikat, Salzsprühprüfbericht und PPAP |
Referenzhinweis: Die oben genannten Werte und Testbedingungen basieren auf dieser Fallzeichnung / Kundenspezifikation und gelten nicht direkt für andere geschweißte Projekte.
Roboter-Schweißen und Ausrichtungskontrolle bei der Montage
Roboterschweißen wird verwendet, um die Blech- und Rohrabschnitte des Absenklinks zu verbinden. Eine wichtige Herausforderung besteht darin, die Parallelität zwischen den gepaarten Blechabschnitten und zwischen den Rohren zu steuern, während gleichzeitig die erforderliche senkrechte Beziehung zwischen dem Blech und den Rohren aufrechterhalten wird.
Für diesen Fall werden spezielle Schweißvorrichtungen und Prüfvorrichtungen verwendet, um die Positionierung und Maßprüfung zu unterstützen. Ziel ist es, die Ausrichtung der Baugruppe konsistent zu kontrollieren, anstatt sich allein auf das Schweißen zur Festlegung der endgültigen Geometrie zu verlassen.
CNC-Ausbohren von Lagersitzen mit R7-Toleranz
Die Lagerbohrungen in diesem Fall erfordern eine R7-Toleranz, daher wird CNC-Bohren verwendet, um die angegebenen Pass- und Maßanforderungen zu erfüllen. Da zwei Rohre parallel bleiben müssen, hängt der Bohrvorgang auch von einer stabilen Werkstückspannung und der Ausrichtung zwischen den beiden Merkmalen ab.
Die Auswahl des Werkzeugs, die Schnittbedingungen und das Design der Vorrichtung werden gemeinsam betrachtet, um die Bearbeitungsgenauigkeit zu steuern und die erforderliche Beziehung zwischen den Bohrungen aufrechtzuerhalten. Die hier angegebene R7-Anforderung ist eine fallbezogene Spezifikation und keine universelle Toleranz für alle Projekte.
Sandstrahlen und Elektrotauchlackierung zum Oberflächenschutz
Der Abfallverbindungspunkt verwendet in diesem Fall Sandstrahlen und Elektrobeschichtung als Kombination der Oberflächenbehandlung. Sandstrahlen bereitet die Metalloberfläche vor, indem Verunreinigungen entfernt und eine geeignete Oberflächenbeschaffenheit für die anschließende Beschichtung geschaffen wird, während die Elektrobeschichtung eine gleichmäßige Schutzschicht bietet.
Die endgültige Spezifikation der Beschichtung, die Anforderungen an das Erscheinungsbild, die Korrosionsbeständigkeit und die Prüfbedingungen sollten gemäß der Kundenzeichnung und den Projektanforderungen bestätigt werden.
Erweiterte Anwendungen
- Gelenkverbindungen, Halterungen und schwenkbare Strukturkomponenten für schwere Motorradaufhängungssysteme
- Geschweißte Halterungen, Montagebasen und Strukturkomponenten mit Präzisionsbohrungen für Fahrgestelle oder mechanische Systeme im Automobilbereich
- Gelenkverbindungen, Schwenkhalterungen und geschweißte Baugruppen für Fahrräder und andere Fahrzeugmechanismen
- Geschweißte Träger, Kipphebel, Verbindungshalterungen und Strukturkomponenten, die für Maschinen und Anlagen Präzisionsbohrungen erfordern
- Geschweißte Komponenten aus hochfesten Stahlblechen und -rohren, bei denen der Abstand der Bleche, die Parallelität, die Rechtwinkligkeit und der Achsabstand kontrolliert werden müssen
Obwohl diese Teile unterschiedlichen Anwendungen dienen können, können sie ähnliche Fertigungsbedingungen wie geschweißte Blech- und Rohrstrukturen, Ausrichtungssteuerung und präzises Bohren aufweisen. Die tatsächliche Herstellbarkeit muss jedoch gemäß der Kundenskizze, dem Material, der Geometrie, den Toleranzen, den Anforderungen an die Oberflächenbehandlung und den Projektbedingungen bestätigt werden.
- Verwandte Produkte
Tiefgezogenes Stahl & Heller Nickel-Chrom | Individueller Motorrad-Scheinwerferrahmen
Shih Yeh entwickelt und produziert in großen Mengen maßgeschneiderte Motorrad-Scheinwerfer-Ringe...
Einzelheiten
3D-gekrümmte Formgebung & kosmetische Teileproduktion | Individueller Aluminium-Kotflügel
Shih Yeh bietet OEM-Fertigung Dienstleistungen für maßgeschneiderte Aluminium-Vorder- und Hinterradkotflügel...
Einzelheiten
4mm Aluminium Feinstanzung und kosmetisches Teil | Maßgefertigter Gepäckträger für Motorräder
Dieser Aluminium-Motorradgepäckträger ist ein maßgefertigtes Massenproduktionsteil für...
Einzelheiten- Verwandte FAQ
Können Sie maßgeschneiderte Größen und Formen aus 2D/3D-Zeichnungen herstellen?
Ja. Shih Yeh kann von Kunden bereitgestellte 2D- und 3D-Zeichnungen für maßgeschneiderte Größen, Profile, gekrümmte Oberflächen, Lochpositionen,...
Beliebte Produkte

Wie können Sie sicherstellen, dass Ihre Motorrad-Drop-Links strengen Toleranzen für die Ausrichtung der Federung entsprechen, während Sie eine kosteneffiziente Massenproduktion aufrechterhalten?
Der Präzisionsmetallbearbeitungsprozess von Shih Yeh's kombiniert robotergestütztes Schweißen mit spezialisierten Schweißvorrichtungen, um parallele und rechtwinklige Toleranzen einzuhalten, während CNC-Bohren R7-Präzision bei Lagerbohrungen erreicht. Unser integrierter Fertigungsansatz von der Werkzeugentwicklung bis zur Elektrobeschichtung gewährleistet eine konsistente Qualität für die Produktion von Hochvolumen-Federungskomponenten. Mit 36 Jahren Erfahrung bieten wir die Zuverlässigkeit, die Ihre Federungssysteme verlangen.
Die Fertigungsexzellenz dieses Absenklinks reicht über präzise Bearbeitung hinaus bis hin zu umfassender Oberflächenbehandlung und -veredelung. Der zweistufige Oberflächenbehandlungsprozess – Sandstrahlen gefolgt von Elektrobeschichtung – entfernt Verunreinigungen, optimiert die Haftung der Beschichtung und schafft eine gleichmäßige Schutzschicht, die Abnutzung und Umwelteinflüssen widersteht, wodurch die Lebensdauer des Produkts verlängert und das Erscheinungsbild erhalten bleibt. Mit 36 Jahren Erfahrung in der präzisen Metallstanzung und der Herstellung von maßgeschneiderten Komponenten bietet Shih Yeh integrierte CNC-Bearbeitungs- und Schweißmontagelösungen, die eine konsistente Qualität in der Massenproduktion unterstützen. Egal, ob Sie Motorradfederungskomponenten, industrielle Maschinenverbindungen oder Teile für Transportausrüstungen benötigen, Shih Yeh's hauseigene Werkzeugwerkstatt und umfassenden Fertigungsmöglichkeiten gewährleisten, dass Ihre Designs nach genauen Spezifikationen mit überlegener struktureller Konsistenz und langfristiger Haltbarkeit hergestellt werden. Kontaktieren Sie uns noch heute, um Ihre Anforderungen an die präzise Metallbearbeitung zu besprechen.