Shih Yeh | Individueller Stahl-Motorrad-Scheinwerfer-Rahmen & Rand
Shih Yeh stellt präzise tiefgezogene Stahl-Motorrad-Scheinwerfer-Ränder mit heller Nickel-Chrom-Beschichtung her. Individuelle OEM-Produktion aus 2D/3D-Zeichnungen für Europa und Nordamerika.
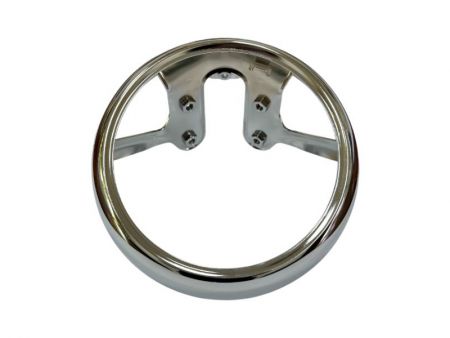

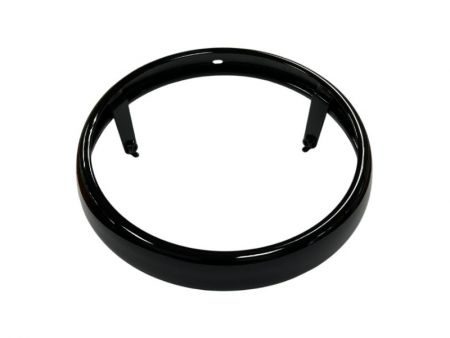
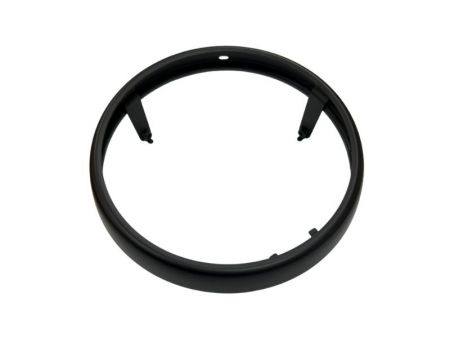
Tiefgezogenes Stahl & Heller Nickel-Chrom | Individueller Motorrad-Scheinwerferrahmen
Vom mehrstufigen Tiefziehen und umlaufenden Spinnen bis hin zu fixture-gesteuertem Halterungs-Schweißen und Klasse A Polieren wird der Prozess so gesteuert, dass Rundheit, Montagepassung und das endgültige beschichtete Erscheinungsbild erhalten bleiben.
Shih Yeh entwickelt und produziert in großen Mengen maßgeschneiderte Motorrad-Scheinwerfer-Ringe basierend auf vom Kunden bereitgestellten 2D- und 3D-Zeichnungen für Motorradmarken und Aftermarket-Teileunternehmen in Europa und Nordamerika. Dieser Fall kombiniert einen tiefgezogenen kaltgewalzten Stahlring, hochfeste warmgewalzte Stahlhalterungen und ein glänzendes dekoratives Nickel-Chrom-Finish. Es handelt sich um ein maßgefertigtes OEM-Teil und nicht um ein Standardprodukt von der Stange.
Der Schlüssel liegt nicht in einem einzelnen Form- oder Beschichtungsschritt, sondern darin, wie das geformte Profil, die Positionierung der Halterungen und die Vorbeschichtungsoberfläche zusammenarbeiten. Wenn im früheren Verlauf des Prozesses unrunde Geometrien, Ziehmarken oder schweißbedingte Dellen eingeführt werden, wird eine helle Chrombeschichtung sie nicht verbergen – sie wird sie eher auffälliger machen.
Gehäusespezifikationen und Beschaffungshighlights
| Artikel | Gehäusedetails |
|---|---|
| Produkt | Individuell gefertigter Stahlring / Scheinwerferblende für Motorräder |
| Auftrag | Entwicklung, Prototyping und OEM-Serienproduktion auf Grundlage vom Kunden bereitgestellter 2D-/3D-Zeichnungen |
| Markt / Kunde | Europa und Nordamerika; Motorradmarken und Marken für Zubehörteile |
| Ringkörper | Tiefgezogenes Bauteil aus 1,0 mm kaltgewalztem Kohlenstoffstahl |
| Material der Halterungen | Hochfester warmgewalzter Kohlenstoffstahl |
| Referenzgröße | Außendurchmesser ca. 202 mm, Innendurchmesser ca. 200 mm und Gesamthöhe ca. 40 mm |
| Struktur | Kreisförmiger tiefgezogener Rand, Schnittstelle mit reduziertem Durchmesser an der Unterkante und ca. 3–6 angeschweißte Halterungen |
| Wichtige Prozesse | Mehrstufiges Tiefziehen, Nachkalibrieren und Rundheitskorrektur, Formen der Unterkante, umlaufendes Drückwalzen, Anschweißen der Halterungen, Polieren der Klasse A und dekorative Verchromung |
| Schweißen | Punktschweißen und CO₂-Schutzgasschweißen mit speziellen Positioniervorrichtungen |
| Aussehen | Vom Kunden definierte kritische Oberfläche der Klasse A und glänzende dekorative Nickel-Chrom-Oberfläche |
| Prüfung | Stichprobenprüfung der Abmessungen und Passgenauigkeit der Montage anhand von Lehren; Schweißnahtintegrität und poliertes Erscheinungsbild gemäß den Projektanforderungen geprüft |
| Dokumente | Ausgangsprüfbericht, Maßprotokolle, Materialzertifikate, Salzsprühnebelprüfbericht und PPAP gemäß den Projektanforderungen |
| Status | Etablierter Serienproduktionsfall |
Hinweis: Das oben angegebene Material, die Dicke, Abmessungen, Anzahl der Halterungen, Beschichtung und Prüfbedingungen sind fallspezifische Referenzen und können nicht automatisch auf jedes Scheinwerferrandprojekt angewendet werden.
Warum dieses Teil mehr als ein einfaches kreisförmiges tiefgezogenes Bauteil ist
Das gebogene Profil beeinflusst gleichzeitig das Aussehen, die Lampenpassform und die Halterungsposition. Wenn der Materialfluss während des Tiefziehens instabil ist, können Faltenbildung um Flansche, Übergänge oder eingeengte Bereiche auftreten. Eine größere Ziehtiefe oder kleinere Formradien können ebenfalls das Risiko von lokaler Verdünnung, Riefenbildung und in schweren Fällen Rissen erhöhen.
- Umformrisiken: Faltenbildung, lokale Ausdünnung, Riefenbildung, Rissbildung und Rückfederung.
- Maßrisiken: Außendurchmesser, Innendurchmesser, Gesamthöhe, gekrümmtes Profil und Rundheit beeinflussen sich gegenseitig.
- Montagerisiken: Abweichungen an der Schnittstelle der Unterkante oder an den Bezugsflächen des Halters können die Passung der Leuchte beeinträchtigen.
- Optische Risiken: Ziehspuren, Abdrücke der Matrize und schweißbedingte Dellen werden nach dem Polieren und der Glanzverchromung sichtbarer.
Für die Serienproduktion kann die Abnahme nicht auf einer einzigen Durchmessermessung basieren. Die Dickenvariation, das gewölbte Profil, die Gesamthöhe, die Rundheit, die Passgenauigkeit und die Oberfläche vor der Beschichtung müssen gemeinsam überprüft werden. Die tatsächlichen Abnahmegrenzen unterliegen den Kundenzeichnungen, dem genehmigten Muster und den Projektanforderungen.
Herstellungsverfahren: Mehrstufiges Tiefziehen, Nachkalibrieren und umlaufendes Drückwalzen
Der Felgenkörper wird durch mehrere Tiefziehstufen geformt, um die erforderliche Höhe und die gebogene Profilform zu erreichen, gefolgt von Größenanpassung und Rundheitskorrektur nach Bedarf. Die spezielle Geometrie der unteren Kante wird nach dem Tiefziehen geformt, und das umlaufende Spin-Formen schafft die reduzierte Durchmesser-Schnittstelle für die Anpassung an die Lampe oder das passende Bauteil.
Zu den wichtigsten Produktionsprüfungen gehören:
- Passender Durchmesser nach dem Drückwalzen und die vorgegebene Zeichnungstoleranz
- Rundheit, Fertighöhe und gekrümmtes Profil
- Umlaufende Konsistenz der Geometrie der Unterkante
- Tatsächliche Passung mit der Leuchte, den Halterungen oder dem Gegenmuster
Wenn Messwerte außerhalb der Zeichnungstoleranzen liegen, werden zunächst der Materialfluss, der Zustand der Werkzeuge und die Prozessparameter überprüft. Anschließend werden bei Bedarf Größenanpassungen oder Korrekturen vorgenommen, anstatt sich am Ende des Prozesses auf kosmetische Nacharbeit zu verlassen.
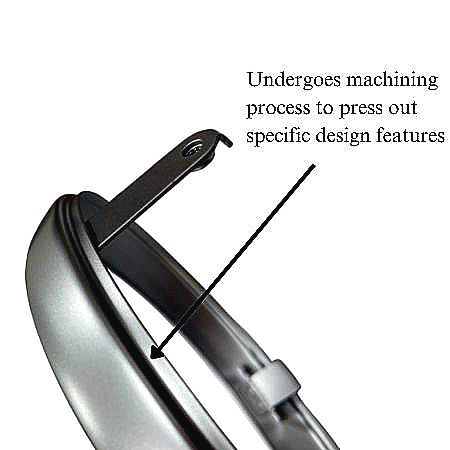
Vorrichtungsgesteuertes Schweißen von Halterungen für Position, Rundheit und Class-A-Oberflächenqualität
Jede Felge enthält je nach Design etwa 3-6 Halterungen. Das Punktschweißen und das CO₂-gasgeschützte Lichtbogenschweißen werden mit speziellen Vorrichtungen durchgeführt, die von der Schnittstelle mit reduziertem Durchmesser, den Montage-Datums und den Halterungswinkeln positioniert sind. Dies hilft, die Bewegung der Halterungen und den Verlust der Rundheit nach dem Schweißen zu reduzieren.
Schweißwärme kann auf sichtbaren Oberflächen ebenfalls Dellen oder sichtbare Spuren hinterlassen. Da diese Mängel durch die galvanische Beschichtung nicht verdeckt werden können, werden die Position, Abmessungen und der kosmetische Zustand der Halterung gemeinsam kontrolliert. Zu den bestehenden Produktionsprüfungen gehören:
- Stichprobenprüfung mit Lehren zur Kontrolle der Halterungsposition, kritischer Abmessungen und der Passgenauigkeit bei der Montage
- Stichprobenartige zerstörende Prüfungen zur Überprüfung einer sicheren Schweißverbindung
- Stichprobenprüfung der polierten Oberfläche der Klasse A nach dem Schweißen gemäß den Projektanforderungen
Kontrolle der Polierung der Klasse A und der glänzenden dekorativen Nickel-Chrom-Oberfläche
In diesem Fall bezieht sich „Klasse A“ auf die kritische sichtbare Oberfläche, die durch die Kundenskizze oder den Erscheinungsstandard definiert ist; es handelt sich nicht um eine universelle Klasse, die auf jedes Projekt angewendet wird. Da eine helle Nickel-Chrom-Oberfläche stark reflektierend ist, werden kleine Abweichungen vom Ausgangsmaterial, Schweißen oder Polieren leichter sichtbar. Aus diesem Grund beginnt die Erscheinungskontrolle bereits während des Tiefziehens und Schweißens, nicht nur in der Beschichtungsphase.
Zu den wichtigsten Prüfpunkten gehören:
- Ziehmarkierungen, Gesenkabdrücke, Riefen, Kratzer und Dellen
- Lokale Vertiefungen, Schweißspuren und Unebenheiten der Oberfläche
- Polierwellen sowie Gleichmäßigkeit von Helligkeit und Reflexion
- Blasen, Poren, Rauheit, Risse, Fehlstellen der Beschichtung oder Gestell-/Kontaktspuren nach dem Beschichten
- Verunreinigungen, ungleichmäßige Farbe und Verfärbungen
Beschichtungsvalidierung, Korrosionsanforderungen und Produktionsdokumentation
Für diesen Produktionsfall umfassen die Anforderungen an die dekorative Verchromung einen Thermoschocktest, einen Feiltest und einen 240-stündigen neutralen Salzsprühtest. Nach dem 240-stündigen Test wird die Oberfläche anhand der Akzeptanzkriterien des Kunden auf sichtbare Verschlechterung, Farbveränderung, Weißkorrosion oder Rotrost bewertet. Bei neuen Projekten sollten die Prüfverfahren, der Standort der Probe oder des Fertigteils, die Probenmenge, die abzudeckenden Bereiche und die Akzeptanzkriterien vor der Angebotserstellung oder dem Prototyping bestätigt werden. Die Anforderung von 240 Stunden gilt speziell für diesen Fall und bedeutet nicht, dass jedes Stahloptikteil dieselbe Beschichtungsstruktur oder Korrosionsprüfdauer verwendet.
Projektabhängige Dokumentation kann Folgendes umfassen:
- Berichte über Ausgangsprüfungen und Aufzeichnungen kritischer Maße
- Materialzertifikate und Berichte über Oberflächenbehandlungen bzw. Salzsprühnebelprüfungen
- PPAP- oder andere vom Kunden vorgeschriebene Dokumente zur Produktionsfreigabe
Erfahrungen mit verwandten Materialien, Oberflächenbehandlungen und ähnlichen Teilen
Shih Yeh verfügt außerdem über Erfahrung in der Herstellung eines tiefgezogenen Scheinwerferrings aus einer 1,5 mm starken Aluminiumlegierung mit Referenzmaßen von etwa 174 mm Außendurchmesser, 171 mm Innendurchmesser und 64 mm Gesamthöhe. Da sich Aluminiumlegierungen und kaltgewalzter Stahl hinsichtlich Duktilität, Rückfederung und Kontrolle von Oberflächenmarkierungen unterscheiden, müssen Werkzeuge, Umformstufen und Anforderungen an das Erscheinungsbild für jedes neue Projekt weiterhin separat bewertet werden. Bei anderen Projekten wurde eine Kombination aus Elektrotauchlackierung und Flüssiglackierung verwendet, um glänzendes Schwarz und mattes Schwarz zu erzielen., Silber und ähnliche Oberflächen. Vergleichbare Fertigungsbedingungen können auch bewertet werden für:
- Zierblenden, Lampenrahmen und kreisförmige Dekorringe für Motorradscheinwerfer
- Metallblenden für Motorrad-Instrumentencluster und kreisförmige Lampenabdeckungen
- Tiefgezogene Stahlgehäuse, Endkappen und Abdeckungen mit Schnittstellen mit reduziertem Durchmesser
- Fahrzeugdesignteile, die mehrere angeschweißte Halterungen sowie galvanisierte oder lackierte Oberflächen erfordern
Diese Beispiele zeigen ausschließlich einschlägige Fertigungserfahrung. Vorhandene Werkzeuge, Abmessungen und Validierungsergebnisse müssen für jedes neue Projekt weiterhin geprüft werden und können nicht automatisch übernommen werden.
- Verwandte Produkte
Individuelle Motorradabdeckungen, -abschirmungen und -schutzvorrichtungen aus Metall
mit Erfahrung in komplexen gestempelten Geometrien und optisch kritischen Teilen. Die Formkontrolle...
Einzelheiten
CNC-Bohren & E-Beschichtung | Individueller Motorrad-Drop-Link
Dieser benutzerdefinierte Motorrad-Drop-Link ist ein geschweißtes Stahlaufhängungselement,...
Einzelheiten
Hexagonales Mesh Stanzen & Ebenheitskontrolle | Maßgeschneiderter Aluminium Motorrad Kühler Schutz.
Shih Yeh stellt maßgeschneiderte Aluminium-Motorrad-Kühlergitter nach Kundenzeichnungen her....
Einzelheiten- Verwandte FAQ
Können Sie maßgeschneiderte Größen und Formen aus 2D/3D-Zeichnungen herstellen?
Ja. Shih Yeh kann von Kunden bereitgestellte 2D- und 3D-Zeichnungen für maßgeschneiderte Größen, Profile, gekrümmte Oberflächen, Lochpositionen,...
Beliebte Produkte

Wie können wir eine konsistente Rundheit und ein helles Chrom-Aussehen in der Produktion von Motorrad-Scheinwerfer-Ringen in großen Stückzahlen erreichen?
Shih Yeh's 36-jährige Präzisionsmetallstanzexpertise gewährleistet dimensionskonforme Konsistenz und Klasse-A-Oberflächenkontrolle durch integriertes Prozessmanagement. Unser hauseigenes Werkzeugzimmer optimiert die Formgebungsstufen, die werkzeuggeführte Schweißtechnik und die Poliertechniken, um die Rundheit zu erhalten und Ziehmarken vor der Beschichtung zu beseitigen. Wir führen maßstabsbasierte Probenahme, Schweißintegritätstests und 240-stündige Salzsprühvalidierung durch, um das reflektierende Finish zu garantieren, das Ihre Kunden erwarten. Fordern Sie ein Produktionsmuster und eine technische Beratung an, um zu sehen, wie unsere tiefgezogenen Stahl-Scheinwerferrandfähigkeiten Ihren Spezifikationen entsprechen.
Die Qualitätskontrolle ist während der gesamten Produktion integriert, anstatt nur in der Beschichtungsphase angewendet zu werden. Shih Yeh's Inhouse-Werkzeugraum verwaltet das Design, den Bau und die Wartung von Werkzeugen, reduziert die Durchlaufzeiten und gewährleistet eine konsistente Massenproduktion. Jeder Scheinwerferrahmen wird einer maßstabsbasierten Prüfung hinsichtlich der Abmessungen, der Passgenauigkeit der Montage und der Schweißintegrität unterzogen, wobei die Nachverzinkungsinspektion Ziehmarken, Stanzabdrücke, Schweißzeugnisse und Oberflächenkonsistenz umfasst. Korrosionsprüfungen umfassen eine 240-stündige Validierung mit neutralem Salzspray, thermischen Schock- und Datei-Tests. Vollständige Projektdokumentation—Ausgangsprüfberichte, Maßaufzeichnungen, Materialzertifikate, Salzsprühberichte und PPAP-Zulassung—unterstützt Qualitätsstandards in Automobilqualität. Kontaktieren Sie Shih Yeh, um Ihre Anforderungen an maßgeschneiderte Motorrad-Scheinwerferblenden, Materialanforderungen und Produktionszeitpläne zu besprechen.