Shih Yeh | Bezel e Rim per Faro di Moto in Acciaio Personalizzato
Shih Yeh produce rim di fari per moto in acciaio profondamente stampato con rivestimento in nichel-cromo lucido. Produzione OEM personalizzata da disegni 2D/3D per Europa e Nord America.
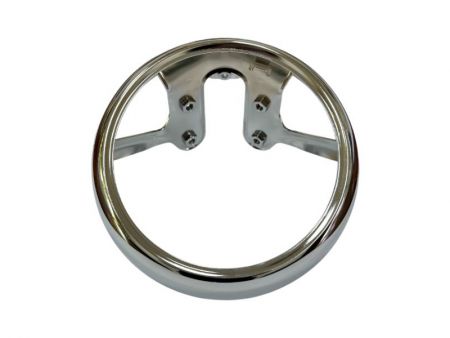

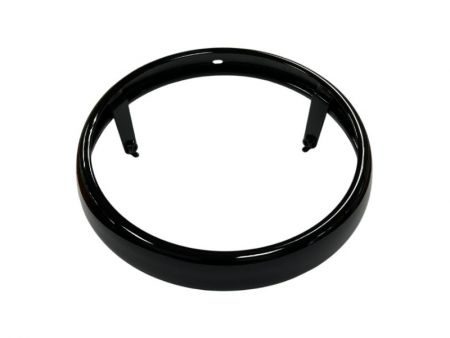
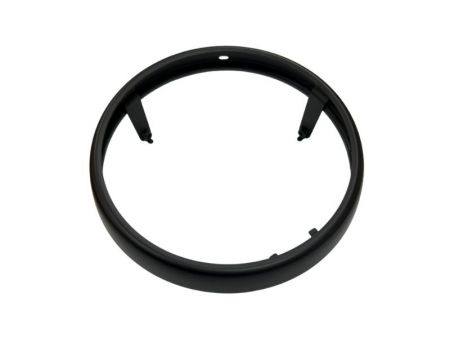
Acciaio stampato a profondo e nichel-cromo brillante | Rim del faro personalizzato per moto
Dalla deformazione profonda a più stadi e dalla formatura a spirale circonferenziale alla saldatura di supporti controllata da fixture e lucidatura di Classe A, il processo è gestito per mantenere la rotondità, l'adattamento dell'assemblaggio e l'aspetto finale placcato.
Shih Yeh sviluppa e produce in serie cerchi per fari di motociclette personalizzati basati su disegni 2D e 3D forniti dai clienti per marchi di motociclette e aziende di parti aftermarket in Europa e Nord America. Questo caso combina un cerchio in acciaio laminato a freddo profondo, supporti in acciaio laminato a caldo ad alta resistenza e una finitura decorativa in nichel-cromo brillante. È un componente OEM su ordinazione piuttosto che un pezzo standard disponibile in commercio.
La chiave non è un singolo passaggio di formazione o di placcatura, ma come il profilo formato, il posizionamento dei supporti e la superficie pre-placcatura lavorano insieme. Se geometrie non rotonde, segni di trazione o ammaccature legate alla saldatura vengono introdotti prima nel processo, la placcatura in cromo brillante non li nasconderà—li renderà più evidenti.
Specifiche del progetto e principali aspetti dell'approvvigionamento
| Voce | Dettagli del progetto |
|---|---|
| Prodotto | Cornice / ghiera personalizzata in acciaio per faro anteriore di motocicletta |
| Incarico | Sviluppo, prototipazione e produzione di massa OEM sulla base di disegni 2D/3D forniti dal cliente |
| Mercato / Cliente | Europa e Nord America; marchi motociclistici e marchi di componenti aftermarket |
| Corpo della cornice | Componente imbutito profondo in acciaio al carbonio laminato a freddo da 1,0 mm |
| Materiale della staffa | Acciaio al carbonio laminato a caldo ad alta resistenza |
| Dimensioni di riferimento | Diametro esterno di circa 202 mm, diametro interno di 200 mm e altezza complessiva di 40 mm |
| Struttura | Bordo circolare imbutito, interfaccia a diametro ridotto sul bordo inferiore e circa 3-6 staffe saldate |
| Processi principali | Imbutitura profonda multistadio, ridimensionamento/correzione della rotondità, formatura del bordo inferiore, formatura a rotazione circonferenziale, saldatura delle staffe, lucidatura di Classe A e cromatura decorativa |
| Saldatura | Saldatura a punti e saldatura ad arco con gas di protezione CO₂ mediante attrezzature di posizionamento dedicate |
| Aspetto | Superficie critica di Classe A definita dal cliente e finitura decorativa brillante in nichel-cromo |
| Ispezione | Campionamento dimensionale mediante calibri e verifica dell'accoppiamento in assemblaggio; integrità delle saldature e aspetto lucidato verificati in base ai requisiti del progetto |
| Documenti | Rapporto di ispezione finale, registri dimensionali, certificati dei materiali, rapporto di prova in nebbia salina e PPAP, in base ai requisiti del progetto |
| Stato | Caso di produzione in serie consolidato |
Nota: il materiale, lo spessore, le dimensioni, la quantità di staffe, il rivestimento e le condizioni di prova sopra indicati sono riferimenti specifici del caso e non possono essere applicati automaticamente a ogni progetto di cornice per fari.
Perché questo componente è più di un semplice componente circolare imbutito in profondità
Il profilo curvo influisce sull'aspetto, sull'adattamento della lampada e sulla posizione del supporto contemporaneamente. Se il flusso del materiale è instabile durante la trazione profonda, possono verificarsi pieghe attorno a flange, transizioni o aree vincolate. Una maggiore profondità di trazione o raggi di formatura più piccoli possono anche aumentare il rischio di assottigliamento localizzato, graffiature e, nei casi più gravi, crepe.
- Rischi di formatura: grinze, assottigliamento localizzato, rigature, cricche e ritorno elastico.
- Rischi dimensionali: diametro esterno, diametro interno, altezza complessiva, profilo curvo e rotondità interagiscono tra loro.
- Rischi di assemblaggio: le deviazioni nell'interfaccia del bordo inferiore o nei riferimenti della staffa possono influire sull'adattamento della lampada.
- Rischi estetici: i segni di imbutitura, le impronte dello stampo e le ammaccature legate alla saldatura diventano più visibili dopo la lucidatura e la cromatura brillante.
Per la produzione in serie, l'accettazione non può basarsi su una singola misurazione del diametro. La variazione dello spessore, il profilo curvo, l'altezza complessiva, la rotondità, l'adattamento dell'assemblaggio e la superficie pre-placcatura devono essere esaminati insieme. I limiti di accettazione effettivi rimangono soggetti al disegno del cliente, al campione approvato e ai requisiti del progetto.
Approccio di formatura: imbutitura profonda multistadio, ridimensionamento e formatura a rotazione circonferenziale
Il corpo del cerchio è formato attraverso più fasi di stampaggio profondo per raggiungere l'altezza e il profilo curvo richiesti, seguiti da ridimensionamento e correzione della rotondità secondo necessità. La geometria speciale del bordo inferiore è formata dopo lo stampaggio profondo, e la formatura circonferenziale crea l'interfaccia a diametro ridotto per l'adattamento con la lampada o il componente accoppiato.
I principali controlli di produzione includono:
- Diametro di accoppiamento dopo la formatura a rotazione e tolleranza di disegno specificata
- Rotondità, altezza finita e profilo curvo
- Uniformità circonferenziale della geometria del bordo inferiore
- Accoppiamento effettivo con la lampada, le staffe o il campione di accoppiamento
Se le misure risultano al di fuori delle tolleranze di disegno, si esaminano innanzitutto il flusso del materiale, le condizioni dell'attrezzatura e i parametri di processo. Successivamente, si applicano il ridimensionamento o la correzione necessari, invece di affidarsi a rilavorazioni estetiche al termine del processo.
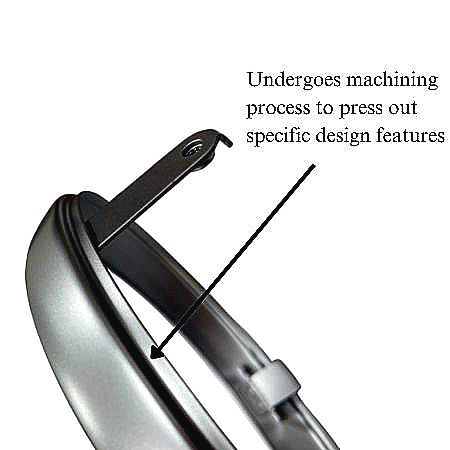
Saldatura delle staffe controllata da attrezzature per garantire posizione, rotondità e qualità superficiale di Classe A
Ogni cerchio incorpora circa 3-6 supporti, a seconda del design. La saldatura a punti e la saldatura ad arco con gas CO₂ vengono eseguite con dispositivi dedicati posizionati dall'interfaccia a diametro ridotto, dai dati di assemblaggio e dagli angoli dei supporti. Questo aiuta a ridurre il movimento dei supporti e la perdita di rotondità dopo la saldatura.
Il calore di saldatura può inoltre lasciare ammaccature o segni visibili sulle superfici a vista. Poiché la galvanoplastica non può nascondere questi difetti, la posizione, le dimensioni e le condizioni estetiche delle staffe vengono controllate congiuntamente. Le ispezioni di produzione esistenti includono:
- Campionamento basato su calibri della posizione delle staffe, delle dimensioni critiche e dell'accoppiamento durante l'assemblaggio
- Campionamento con prove distruttive per verificare il fissaggio sicuro mediante saldatura
- Campionamento della superficie lucidata di Classe A dopo la saldatura, in conformità ai requisiti del progetto
Controllo della lucidatura di Classe A e della finitura decorativa brillante in nichel-cromo
In questo caso, "Classe A" si riferisce alla superficie visibile critica definita dal disegno del cliente o dallo standard di apparenza; non è un grado universale applicato a ogni progetto. Poiché una finitura in nichel-cromo lucido è altamente riflettente, piccole variazioni dal materiale di base, saldatura o lucidatura diventano più facili da vedere. Per questo motivo, il controllo dell'aspetto inizia durante la deformazione profonda e la saldatura, non solo nella fase di placcatura.
I principali punti di ispezione includono:
- Segni di trafilatura, impronte dello stampo, rigature, graffi e ammaccature
- Depressioni localizzate, segni di saldatura e irregolarità della superficie
- Ondulazioni di lucidatura e uniformità della brillantezza e della riflessione
- Bolle, vaiolature, rugosità, crepe, aree non rivestite o segni di supporti/contatti dopo la placcatura
- Contaminazione, colore non uniforme e scolorimento
Convalida della placcatura, requisiti di resistenza alla corrosione e documentazione di produzione
Per questo caso di produzione, i requisiti per la cromatura decorativa includono un test di shock termico, un test con lima e un test in nebbia salina neutra di 240 ore. Dopo il test di 240 ore, la superficie viene valutata in base ai criteri di accettazione del cliente per il deterioramento visibile, il cambiamento di colore, la corrosione bianca o la ruggine rossa. Per i nuovi progetti, il metodo di prova, la posizione del provino o del componente finito, la quantità di campioni, le aree da mascherare e i criteri di accettazione devono essere confermati prima del preventivo o della prototipazione. Il requisito di 240 ore è specifico per questo caso e non significa che ogni componente estetico in acciaio utilizzi la stessa struttura di placcatura o la stessa durata del test di corrosione.
La documentazione specifica del progetto può includere:
- Rapporti di ispezione in uscita e registri delle dimensioni critiche
- Certificati dei materiali e rapporti sui trattamenti superficiali / sui test in nebbia salina
- PPAP o altri documenti di approvazione della produzione specificati dal cliente
Esperienza correlata con materiali, finiture e parti simili
Shih Yeh ha inoltre esperienza nella produzione di una ghiera per faro in lega di alluminio da 1,5 mm, imbutita profonda, con dimensioni di riferimento di circa 174 mm di diametro esterno, 171 mm di diametro interno e 64 mm di altezza complessiva. Poiché la lega di alluminio e l’acciaio laminato a freddo differiscono per duttilità, ritorno elastico e controllo dei segni superficiali, gli utensili, le fasi di formatura e i requisiti estetici devono comunque essere valutati separatamente per ogni nuovo progetto. In altri progetti sono stati utilizzati l’elettroverniciatura combinata con vernice liquida per ottenere finiture nero lucido, nero opaco, argento e finiture simili. È inoltre possibile valutare condizioni di produzione comparabili per:
- Anelli decorativi per fari di motociclette, cornici per lampade e anelli circolari decorativi
- Cornici metalliche per quadri strumenti di motociclette e coprilampada circolari
- Alloggiamenti in acciaio imbutito, tappi terminali e coperture con interfacce a diametro ridotto
- Componenti estetici per veicoli che richiedono più staffe saldate e finiture galvaniche o verniciate
Questi esempi mostrano esclusivamente un'esperienza produttiva correlata. Gli utensili esistenti, le dimensioni e i risultati della validazione devono comunque essere esaminati per ogni nuovo progetto e non possono essere applicati automaticamente.
- Prodotti correlati
Coperture, schermature e protezioni personalizzate in metallo per motociclette
con esperienza in geometrie stampate complesse e parti critiche per l'aspetto. Il controllo...
Particolari
Foratura CNC & E-Coating | Collegamento di caduta personalizzato per motociclette
Questo link di caduta per motociclette personalizzate è un componente di sospensione in acciaio...
Particolari
Punzoni a rete esagonale e controllo della planarità | Protezione per radiatore di moto in alluminio personalizzata.
Shih Yeh produce protezioni per radiatori di motociclette in alluminio personalizzate secondo...
Particolari- FAQ correlate
Puoi produrre dimensioni e forme personalizzate da disegni 2D/3D?
Sì. Shih Yeh può esaminare disegni 2D e 3D forniti dai clienti per dimensioni personalizzate, profili, superfici curve, posizioni dei fori, piegatura,...
Prodotti popolari

Come possiamo ottenere una rotondità costante e un aspetto cromato brillante nella produzione di cerchi per fari di motociclette ad alto volume?
Shih Yeh's 36 anni di esperienza nella stampaggio di metalli di precisione garantiscono coerenza dimensionale e controllo della superficie di Classe A attraverso una gestione integrata dei processi. Il nostro laboratorio interno ottimizza le fasi di formatura, la saldatura controllata da attrezzature e le tecniche di lucidatura per mantenere la rotondità ed eliminare i segni di trazione prima della placcatura. Effettuiamo campionamenti basati su misurazioni, test di integrità delle saldature e validazione della nebbia salina per 240 ore per garantire la finitura riflettente che i tuoi clienti si aspettano. Richiedi un campione di produzione e una consulenza tecnica per vedere come le nostre capacità di cerchi per fari in acciaio stampati a freddo corrispondano alle tue specifiche.
Il controllo qualità è integrato in tutta la produzione piuttosto che applicato solo nella fase di placcatura. La sala attrezzi interna di Shih Yeh's gestisce la progettazione, costruzione e manutenzione degli attrezzi, riducendo i tempi di consegna e garantendo una produzione di massa coerente. Ogni cerchio del faro subisce un campionamento basato su misurazioni per dimensioni, adattamento dell'assemblaggio e integrità della saldatura, con ispezione post-placcatura che copre segni di trazione, impressioni dello stampo, segni di saldatura e coerenza della superficie. I test di corrosione includono la validazione della spruzzatura di sale neutro per 240 ore con test di shock termico e test di file. La documentazione completa del progetto—rapporti di ispezione in uscita, registri dimensionali, certificati di materiale, rapporti di nebbia salina e approvazione PPAP—supporta gli standard di qualità di livello automobilistico. Contatta Shih Yeh per discutere le tue esigenze relative ai copri-fari personalizzati per motociclette, specifiche dei materiali e tempi di produzione.