Coperchi per motociclette stampati di precisione. | Shih Yeh Parti Metalliche.
Shih Yeh produce coperchi, scudi e protezioni per motociclette stampati di precisione con trattamenti superficiali avanzati. 36 anni di esperienza nello stampaggio e nella finitura dei metalli.
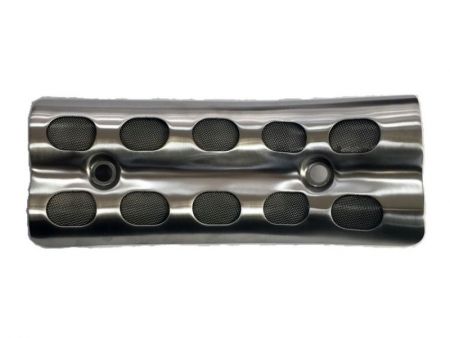


Coperture, schermature e protezioni personalizzate in metallo per motociclette
Formatura complessa dei metalli e finitura superficiale per componenti estetici e protettivi di motociclette
con esperienza in geometrie stampate complesse e parti critiche per l'aspetto. Il controllo della deformazione si concentra sulla riduzione delle pieghe, delle distorsioni e delle crepe, mantenendo al contempo i requisiti dimensionali e di profilo per un corretto adattamento con i componenti accoppiati.
Le capacità di produzione disponibili includono la stampaggio dei metalli, rivettatura, saldatura a punti, saldatura TIG e MIG, insieme a molteplici opzioni di finitura superficiale per diverse esigenze di aspetto e applicazione. Il materiale effettivo, la geometria, le tolleranze, il metodo di assemblaggio e le specifiche superficiali vengono valutati in base ai disegni del cliente e ai requisiti del progetto.
Specifiche del caso e considerazioni per l'acquisto
| Articolo | Dettagli |
|---|---|
| Tipo di prodotto | Coperture in metallo, pannelli decorativi, schermi termici, coperture protettive, protezioni e componenti metallici di aspetto/protettivi correlati per motociclette pesanti |
| Tipi di parti | Schermi termici per scarico, coperture laterali del motore, protezioni per catena, protezioni per radiatore, coperture laterali della carrozzeria, piastre antiurto, pannelli decorativi e protezioni forate/a rete |
| Tipo di cliente | Marchi di parti aftermarket per motociclette e clienti di progetti OEM |
| Modello di produzione | Valutazione della fabbricabilità, sviluppo degli attrezzi, prototipazione e produzione di massa basata su disegni 2D / 3D del cliente |
| Esperienza dei materiali | Acciaio, acciaio inossidabile, lega di alluminio e rame |
| Caratteristiche strutturali principali | Grandi superfici curve poco profonde, contorni profondi localizzati, superfici a doppia curvatura / compound, forme asimmetriche, superfici curve combinate con flange / pieghe, linguette di montaggio e assemblaggi multi-pezzo |
| Processi principali | Formatura a stampo, rivettatura, saldatura a punti, saldatura TIG / MIG e fissaggio a vite; la trazione profonda / disegno, punzonatura, piegatura e lavorazione accessoria sono valutate in base al design del pezzo |
| Principali sfide di produzione | Rughe, strappi, ritorno elastico, deviazione del profilo, distorsione localizzata, piegatura e variazione dimensionale accumulata, distorsione post-saldatura, posizionamento degli accessori e controllo dimensionale dopo l'assemblaggio |
| Considerazioni sull'assemblaggio | Le posizioni dei fori di montaggio, le posizioni delle staffe e le dimensioni relative all’assemblaggio sono confermate in base ai disegni del cliente e alle condizioni delle parti accoppiate |
| Requisiti estetici | Controllo di ammaccature, graffi, segni di formatura, segni di saldatura e irregolarità superficiali localizzate; i bordi esposti possono essere sbavati, arrotondati, flangiati, ribattuti o sottoposti ad altri trattamenti secondo il progetto |
| Finitura superficiale | Lucidatura, sabbiatura, anodizzazione, verniciatura elettroforetica, verniciatura a polvere, verniciatura liquida, galvanizzazione e altre finiture, confermate in base ai requisiti del materiale e del progetto |
| Verifica della qualità | I componenti estetici possono essere sottoposti a un’ispezione al 100% secondo i requisiti del progetto; le dimensioni, le posizioni di assemblaggio e gli altri elementi di controllo sono confermati in base ai disegni e alle specifiche del cliente |
| Imballaggio | Sacchetti in schiuma EPE, pluriball, separatori in carta, imballaggio individuale o protezioni aggiuntive possono essere valutati in base all’aspetto, alla finitura superficiale e ai rischi di deformazione |
Formatura di superfici curve complesse e controllo del ritorno elastico
Le coperture per motociclette, i pannelli di rifinitura e le protezioni spesso incorporano grandi superfici curve poco profonde, contorni profondi localizzati, superfici a doppia curvatura e compound, o geometrie asimmetriche sinistra-destra. Queste caratteristiche possono portare a pieghe, strappi, ritorno elastico del materiale, deviazione del profilo o distorsione superficiale localizzata durante la formatura. Pertanto, la progettazione degli attrezzi e la pianificazione del processo devono essere valutate in base alla geometria del pezzo e alle caratteristiche del materiale.
Basandosi sull'esperienza di produzione esistente, il ritorno elastico potrebbe richiedere una correzione degli attrezzi o operazioni di formatura aggiuntive. Le pieghe, le lacerazioni e la distorsione localizzata possono a volte essere controllate regolando il piano di processo e la sequenza di formatura. La struttura effettiva dello stampo, il numero di fasi di formatura e il metodo di correzione devono ancora essere confermati in base al materiale, allo spessore del foglio, alla profondità del contorno e ai requisiti di disegno.
Superfici curve, flange e controllo dimensionale accumulato
La formazione di una superficie curva seguita da piegatura o piegatura, o l'integrazione di piegature locali, linguette di montaggio e connessioni a staffa nel corpo principale, è comune in questo tipo di componente. Quando superfici curve, piegature e posizioni di fissaggio sono combinate nella stessa parte, il controllo del processo deve considerare non solo gli angoli di piegatura individuali ma anche il ritorno elastico post-formatura, le dimensioni accumulate, il profilo complessivo e la posizione finale di installazione.
La deviazione dimensionale rispetto alle operazioni di stampaggio precedenti o alla piegatura successiva può influenzare l'assemblaggio dei supporti e le posizioni di montaggio finali. La pianificazione del processo dovrebbe quindi essere valutata in base alla geometria del pezzo, ai riferimenti di assemblaggio e alla sequenza di formatura. Dove necessario, possono essere utilizzati ripristini o aggiustamenti del processo per ridurre i rischi di assemblaggio causati da variazioni dimensionali accumulate.
Assemblaggio multi-parti, distorsione da saldatura e controllo della posizione degli accessori
Le coperture per motociclette e i componenti protettivi non sono sempre parti stampate singolarmente. Possono anche incorporare pannelli in rete, piastre di rinforzo, perni, dadi, basi di montaggio, supporti interni o più componenti in lamiera. A seconda della struttura del prodotto, i metodi di assemblaggio possono includere rivettatura, saldatura a punti, saldatura TIG, saldatura MIG e fissaggio a vite.
Per lamiere sottili o superfici con finitura di Classe A, la saldatura e l'assemblaggio possono creare rischi come danni superficiali, bruciature locali, posizioni degli accessori fuori tolleranza o deformazioni del corpo principale. A seconda delle condizioni, i dispositivi di assemblaggio, le sequenze di giunzione o ulteriori operazioni di raddrizzamento e ripristino possono essere regolati per controllare la posizione dei supporti, delle strutture di fissaggio e di altri accessori, così come le dimensioni e la forma complessive dopo l'assemblaggio.
Posizione di montaggio e controllo della qualità della superficie
Questi componenti spesso si montano direttamente sul telaio della motocicletta, sul sistema di scarico, nell'area del motore, su supporti o altre coperture. Le posizioni dei fori di montaggio, le posizioni dei supporti e le dimensioni relative all'assemblaggio sono quindi punti importanti di controllo qualità. Quando un componente contiene più accessori, le variazioni dimensionali dovute alla formatura, alla piegatura e alla saldatura possono accumularsi progressivamente. Con l'aumentare del numero di componenti attaccati, la progettazione dei dispositivi di fissaggio e il controllo del processo diventano sempre più importanti per mantenere le posizioni di montaggio finali.
Le parti di apparenza richiedono anche attenzione per ammaccature, graffi, segni di formatura, segni di saldatura e irregolarità superficiali localizzate sulle superfici primarie visibili. I bordi esposti potrebbero richiedere la rimozione delle bave, la smussatura dei bordi, la piegatura, la bordatura o altri trattamenti secondo il disegno. Prima della lucidatura, sabbiatura, anodizzazione, galvanizzazione, verniciatura o altre finiture superficiali, è necessario controllare anche le condizioni del substrato affinché i difetti di formatura o saldatura non diventino più visibili a causa della finitura successiva.
I pezzi di apparenza possono essere soggetti a ispezione al 100% secondo i requisiti del progetto. L'imballaggio viene valutato in base alle condizioni della superficie e al rischio di deformazione, con opzioni come sacchetti in schiuma EPE, pluriball e divisori di carta. I pezzi che sono più suscettibili alla deformazione possono essere imballati singolarmente o forniti con protezioni aggiuntive, se necessario.
Applicazioni Estese
L'esperienza descritta sopra nella formatura di superfici curve, piegatura, assemblaggio di più parti, controllo della deformazione da saldatura e trattamento della superficie estetica può essere valutata anche per altri componenti metallici con strutture e condizioni di produzione simili, inclusi:
- Componenti per automobili e motocicli: paracalore per impianti di scarico, coperture della carrozzeria, carenature laterali, pannelli decorativi di rivestimento, protezioni e altri componenti metallici in cui l’estetica è fondamentale.
- Biciclette e altre attrezzature per il trasporto: protezioni per catene, protezioni metalliche, coperture per attrezzature, componenti decorativi e gruppi di staffe.
- Macchinari e attrezzature: involucri per apparecchiature, pannelli protettivi, pannelli metallici per l’area dell’operatore, protezioni per la ventilazione e alloggiamenti composti da più elementi.
- Applicazioni nautiche e per altre attrezzature: coperture metalliche, componenti protettivi e parti decorative che richiedono superfici curve, piegatura, assemblaggio, finitura superficiale e controllo della qualità estetica.
Invia disegni e specifiche per la valutazione della produzione
Se il tuo prodotto ha requisiti simili per la formazione di superfici curve, flangiatura, assemblaggio di accessori, saldatura, posizioni di montaggio o qualità estetica, ti preghiamo di fornire disegni 2D e un modello 3D disponibile, insieme al materiale e al grado del materiale, spessore della lamiera, dimensioni complessive, superfici curve critiche, posizioni dei fori di montaggio, posizioni dei supporti, riferimenti di assemblaggio, tolleranze dimensionali, finitura superficiale e requisiti estetici.
Shih Yeh valuterà gli strumenti, la configurazione del processo, la fattibilità della produzione in serie e le condizioni del preventivo in base alla struttura effettiva del componente e ai requisiti del progetto.
- Prodotti correlati
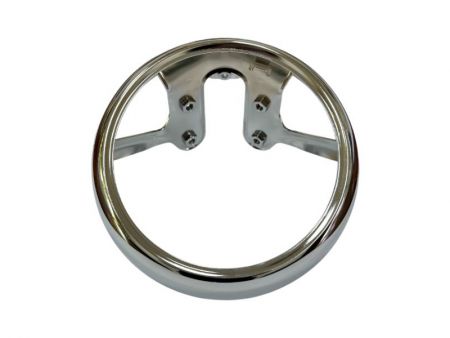
Acciaio stampato a profondo e nichel-cromo brillante | Rim del faro personalizzato per moto
Shih Yeh sviluppa e produce in serie cerchi per fari di motociclette personalizzati basati...
Particolari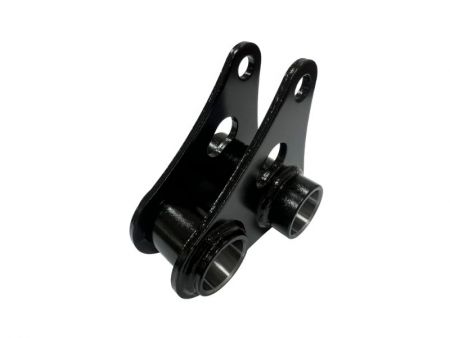
Foratura CNC & E-Coating | Collegamento di caduta personalizzato per motociclette
Questo link di caduta per motociclette personalizzate è un componente di sospensione in acciaio...
Particolari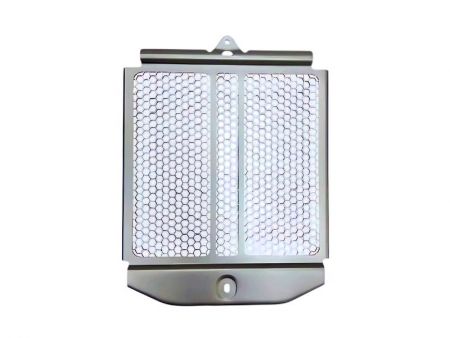
Punzoni a rete esagonale e controllo della planarità | Protezione per radiatore di moto in alluminio personalizzata.
Shih Yeh produce protezioni per radiatori di motociclette in alluminio personalizzate secondo...
Particolari- FAQ correlate
Quando lo sviluppo di attrezzature è la scelta giusta per la produzione di parti metalliche?
Una valutazione professionale su se utilizzare la fabbricazione di lamiere con attrezzature o senza attrezzature per la produzione di parti metalliche...
Quali sono i metodi più efficaci per rimuovere le bave dai componenti metallici?
La rimozione delle bave è un passaggio critico per garantire che i pezzi metallici siano sicuri da maneggiare, affidabili nell'uso e visivamente rifiniti....
Puoi produrre dimensioni e forme personalizzate da disegni 2D/3D?
Sì. Shih Yeh può esaminare disegni 2D e 3D forniti dai clienti per dimensioni personalizzate, profili, superfici curve, posizioni dei fori, piegatura,...
Quali colori di anodizzazione, spessori di rivestimento e condizioni del test di nebbia salina sono disponibili per i pezzi in alluminio?
Shih Yeh può valutare colori anodizzati chiari, neri, dorati, blu, rossi e altri colori specificati secondo i disegni e i requisiti cosmetici del cliente....
Qual è la differenza tra il fine blanking e la punzonatura convenzionale? Quali parti metalliche sono adatte per il fine blanking?
Il fine blanking è un processo di stampaggio utilizzato per migliorare la qualità dei bordi tagliati dei pezzi metallici. Rispetto allo stampaggio convenzionale,...
Prodotti popolari

Come puoi garantire che le coperture e le protezioni per motociclette soddisfino sia rigorose tolleranze dimensionali che standard cosmetici di alta qualità, riducendo al contempo i costi di produzione?
Shih Yeh's ha integrato capacità di stampaggio di precisione e trattamento superficiale per fornire coperture, schermi e protezioni per motociclette che raggiungono tolleranze precise nei profili lineari, angolari e superficiali, rispettando i più elevati standard estetici. Con un'officina interna e 36 anni di esperienza nella lavorazione complessa della lamiera, eliminiamo costosi ritardi di esternalizzazione e manteniamo una qualità costante nella produzione di massa. Le nostre diverse opzioni di finitura—tra cui la cromatura, la verniciatura a polvere e l'anodizzazione—garantiscono che i tuoi componenti cosmetici si distinguano nel mercato, riducendo al contempo i costi complessivi dei componenti e il tempo di immissione sul mercato.
Oltre alla punzonatura di precisione, Shih Yeh offre soluzioni complete di trattamento e finitura delle superfici—compresi lucidatura, anodizzazione, sabbiatura, rivestimento elettrodeposizione, verniciatura a polvere, verniciatura a umido, zincatura e cromatura—che migliorano sia l'aspetto che la durata. Combinati con diversi metodi di assemblaggio come rivettatura, saldatura a punti, saldatura TIG e saldatura MIG, forniamo parti metalliche cosmetiche che soddisfano i più elevati standard visivi richiesti nelle applicazioni motociclistiche e negli sport motoristici. Il nostro laboratorio interno elimina i ritardi di esternalizzazione, riducendo i costi e i tempi di consegna mantenendo standard di controllo qualità rigorosi per ogni componente.