Shih Yeh | Stampa di parafanghi per motociclette in alluminio personalizzati
Shih Yeh produce parafanghi per motociclette in alluminio di precisione con formatura curva 3D, superfici cosmetiche di Classe A e finiture anodizzate per produzione di massa OEM.
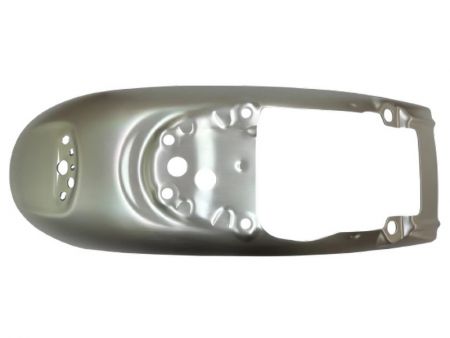
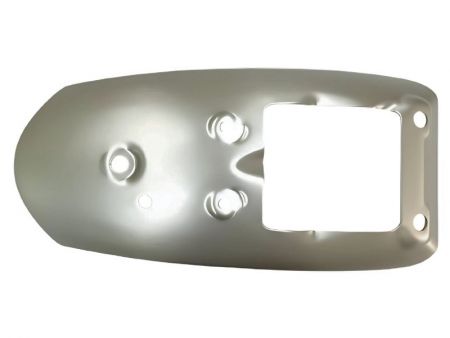
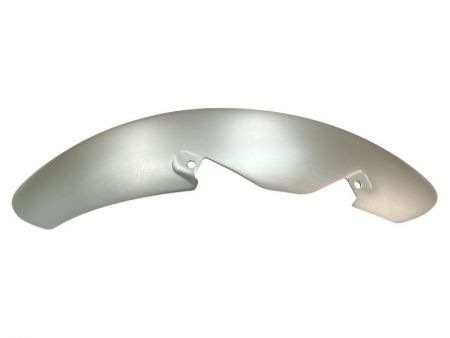
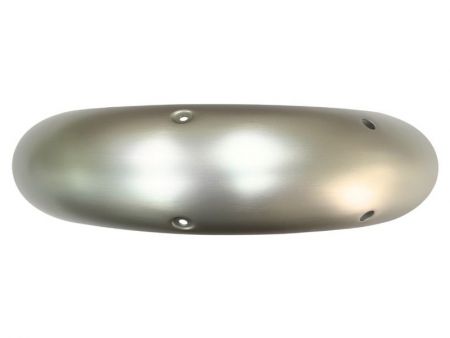
Produzione di parti in forma curva 3D e cosmetiche | Parafango in alluminio personalizzato.
Produzione OEM stabile con controllo del profilo, del foro di montaggio e della finitura anodizzata.
Shih Yeh offre servizi di produzione OEM per parafanghi anteriori e posteriori in alluminio personalizzati per marchi di motociclette e aziende di parti aftermarket in Europa e negli Stati Uniti. Questo pezzo prodotto in serie utilizza lega di alluminio da 2 mm e combina lunghe superfici curve 3D, requisiti di profilo esterno, posizioni dei fori di montaggio, una flangia di ritorno anteriore e superfici cosmetiche di Classe A. Shih Yeh supporta la valutazione della fabbricabilità, lo sviluppo di attrezzature e processi, il campionamento, la produzione di massa, il trattamento superficiale, la documentazione di qualità e l'esportazione. I disegni 2D/3D dei clienti vengono convertiti in parti fisiche che possono essere ispezionate, prodotte in modo coerente e consegnate in modo continuativo. Sono entrati in produzione diversi formati e design, hanno superato l'approvazione dimensionale e cosmetica dei clienti e continuano a essere esportati nei mercati europei e statunitensi.
Riepilogo del caso di produzione in serie di parafanghi per motociclette in alluminio personalizzati
| Voce | Dettagli |
|---|---|
| Tipo di prodotto | Parafanghi anteriori e posteriori personalizzati in alluminio per motociclette |
| Mercato di riferimento | Europa e Stati Uniti |
| Tipo di cliente | Marchi di motociclette e marchi di componenti aftermarket |
| Modello di produzione | Sviluppato a partire dai disegni 2D/3D del cliente per la produzione OEM in serie |
| Stato del progetto | Sviluppo completato e produzione in serie stabile |
| Materiale | Lega di alluminio |
| Spessore di riferimento | 2 mm |
| Dimensioni di riferimento | Diverse dimensioni e configurazioni in produzione; dimensioni massime del parafango posteriore circa 550 × 200 × 110 mm |
| Principali caratteristiche strutturali | Superfici curve 3D, tolleranze di curvatura e del profilo superficiale, aperture centrali di design su modelli selezionati, fori di montaggio e flangia di ritorno anteriore |
| Processi principali | Formatura curva, punzonatura, foratura, spazzolatura e anodizzazione |
| Requisiti superficiali | Superfici estetiche di classe A, direzione di spazzolatura specificata e anodizzazione specifica del progetto |
| Flusso di ispezione | Ispezione del primo articolo, ispezione durante il processo e ispezione in uscita |
| Documenti disponibili | Rapporto di ispezione in uscita, registro dell'ispezione dimensionale, certificato del materiale, rapporto del test in nebbia salina e PPAP |
| Ambito dei servizi di progetto | Valutazione della fabbricabilità, sviluppo di attrezzature e processi, campionamento, produzione di massa, trattamento superficiale, documentazione di qualità ed esportazione |
Lo spessore e le dimensioni mostrati sopra sono specifiche di riferimento per prodotti esistenti in produzione di massa. Non significa che le stesse condizioni si applichino a ogni parte curva in alluminio personalizzata. La reale producibilità deve essere confermata in base alle dimensioni del prodotto, alla curvatura, alla struttura di apertura, alle tolleranze e ai requisiti estetici.
Sfide della produzione di massa dei parafanghi in alluminio curvi in 3D per motociclette
Un parafango di motocicletta non è un semplice arco o una parte piegata convenzionale. Il prodotto presenta cambiamenti di curvatura continui sia nella direzione longitudinale che in quella trasversale. Oltre alle dimensioni di base, il profilo della curva del bordo esterno, la superficie curva centrale e la geometria 3D complessiva devono rimanere coerenti. Per controllare la torsione e la deformazione complessive, le parti lunghe e curve possono sviluppare torsioni complessive, deformazioni o aree locali alte e basse sulla superficie centrale durante la formazione e il successivo trattamento. Questi cambiamenti alterano la geometria 3D prevista e possono anche influenzare il profilo esterno e le posizioni di montaggio.
Per l'accuratezza del profilo curva e del profilo superficie, la produzione di massa richiede il controllo non solo delle dimensioni di base, ma anche dei profili curva, dei profili superficie e del bordo esterno rispetto al disegno. Condizioni di formazione instabili o condizioni del materiale possono causare deviazioni del profilo della curva, deviazioni del profilo della superficie o bordi esterni che si allontanano dal contorno specificato. La variazione della superficie curva può influenzare anche i fori di montaggio. La superficie curva, il profilo esterno, le strutture locali e i fori di montaggio sono geometricamente collegati. Quando le condizioni generali della superficie cambiano, la posizione dei fori di montaggio rispetto ai dati di disegno può cambiare. La valutazione della qualità quindi non può concentrarsi solo su una singola dimensione o area locale; deve essere confermata la completa relazione geometrica 3D della parte.
Sono già in produzione diverse dimensioni e design, con una dimensione massima di riferimento per il parafango posteriore di circa 550 × 200 × 110 mm. Ogni nuovo design richiede ancora una valutazione separata basata sulla curvatura, sulla profondità di formatura, sulle strutture locali e sui requisiti di tolleranza.
Sfide della produzione di massa per grandi aperture e perforazione di fori di montaggio
Al alcuni design dei parafanghi includono un'ampia apertura centrale e più fori di montaggio. Rimuovere una grande quantità di materiale dal centro riduce la rigidità complessiva, rendendo più difficile mantenere la relazione tra la superficie curva originale, il profilo esterno, il bordo dell'apertura e le posizioni dei fori di montaggio.
I problemi comuni includono:
- Deformazione della superficie curva centrale dopo la realizzazione dell’apertura
- Imbarcamento o torsione causati dalla ridotta rigidità del componente
- Spostamento del bordo dell’apertura rispetto al profilo esterno complessivo
- Spostamento dei fori di montaggio causato dalla variazione della superficie curva
- Interassi dei fori che non corrispondono più ai riferimenti del disegno
- Deviazione cumulativa su più fori
- Bave che compromettono l’assemblaggio e l’aspetto estetico
La qualità non può essere giudicata solo dai diametri o dalla distanza dei singoli fori. La relazione geometrica complessiva tra l'apertura centrale, la superficie curva centrale, il profilo esterno e i fori di montaggio deve essere valutata insieme. Anche quando un singolo foro soddisfa il suo requisito, qualsiasi spostamento della superficie o del profilo esterno può comunque impedire al pezzo finito di soddisfare gli standard di assemblaggio e cosmetici.
Stabilità di formatura della flangia di ritorno anteriore curva in alluminio
Il bordo anteriore include una flangia di ritorno verso l'interno, formata lungo la superficie curva 3D esistente. A differenza di una piegatura convenzionale della lamiera piana, questa operazione di formatura locale può influire sulla superficie principale già formata e sul profilo dell'estremità anteriore.
I principali rischi di produzione includono:
- Fessurazioni nell'area della flangia di ritorno
- Altezza non uniforme della flangia di ritorno
- Spostamento del profilo anteriore
- Irregolarità locali della superficie
- Segni di pressione, graffi o strappi locali
- Deformazione della superficie curva principale causata dalla flangia di ritorno
Il risultato è influenzato anche dalla lunghezza dei bordi, dalle condizioni del materiale, dal posizionamento dei semilavorati e dalle condizioni di produzione. L'ispezione non può concentrarsi solo sul fatto che il flangia di ritorno sia stata formata; la superficie curva complessiva, il profilo esterno e la superficie cosmetica di Classe A devono anche soddisfare il disegno e lo standard approvato dal cliente.
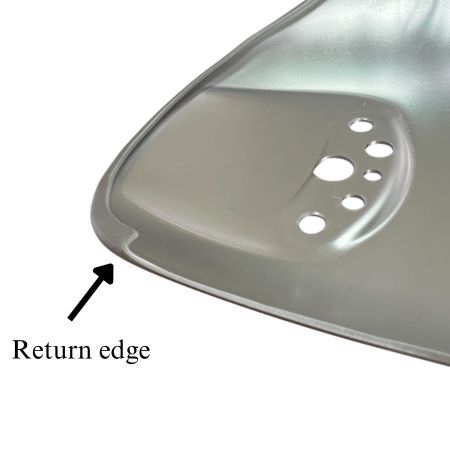
Utilizzo di attrezzature dedicate e validazione CMM per confermare i profili curvi e i fori di montaggio
Per i componenti curvi 3D di grandi dimensioni, misurare solo alcuni punti individuali non può rappresentare pienamente il profilo esterno effettivo o la superficie curva centrale. Il controllo qualità della produzione di massa deve pertanto includere la relazione geometrica tra la superficie curva, il profilo esterno e i fori di montaggio. Durante lo sviluppo e la verifica dell'attrezzatura, viene utilizzata una macchina di misura a coordinate per convalidare l'attrezzatura e confermare che i suoi riferimenti siano coerenti con il disegno del prodotto. Durante la produzione, il dispositivo di controllo validato viene utilizzato per verificare rapidamente il profilo del bordo esterno, il profilo della superficie curva centrale e le dimensioni relative ai fori di montaggio.
Il profilo esterno, la superficie curva centrale e le dimensioni dei fori di montaggio sono campionati con il dispositivo dedicato per migliorare l'efficienza dell'ispezione e mantenere un giudizio coerente. La frequenza di campionamento effettiva, i criteri di accettazione e i metodi di ispezione sono confermati secondo il disegno del cliente e le specifiche di qualità del progetto.
Controllo qualità della spazzolatura per parafanghi motociclistici in alluminio di Classe A
Un parafango per motocicletta non è solo un componente funzionale; è anche una parte esterna altamente visibile. Oltre ai requisiti dimensionali e relativi alle superfici curve, il prodotto deve superare l'approvazione estetica di Classe A del proprietario del marchio.
L'ispezione si concentra su:
- Direzione della spazzolatura e uniformità della texture
- Segni di levigatura trasversali o irregolari
- Graffi, ammaccature e segni di pressione
- Irregolarità locali della superficie
- Colore dopo l'anodizzazione
- Qualità delle bave
Le superfici estetiche di Classe A e le bave vengono ispezionate completamente in base al campione approvato dal cliente e allo standard estetico del progetto. L'ispezione estetica viene eseguita in condizioni di illuminazione, distanza di osservazione e tempo di ispezione controllati, per ridurre le variazioni causate da ispettori e ambienti diversi. L’anodizzazione non può nascondere completamente i difetti del substrato. Graffi, segni di pressione, lucidatura non uniforme o variazioni locali della superficie create durante le fasi precedenti possono diventare più visibili dopo la finitura. La qualità estetica deve pertanto essere controllata continuamente, dalla formatura e dalla movimentazione fino alla spazzolatura e all’anodizzazione.
Anodizzazione trasparente e colorata per parafanghi da motocicletta in alluminio
Il prodotto in serie utilizza un anodizzazione chiara e brillante combinata con una direzione di spazzolatura specificata, mantenendo la naturale texture metallica dell'alluminio mentre migliora la resistenza alla corrosione. Oltre all'anodizzazione chiara, Shih Yeh ha esperienza nella produzione di parti anodizzate nere, dorate e blu reale. Altri colori possono essere valutati in base al design del marchio del cliente e ai requisiti cosmetici. Il colore reale, la luminosità, la lucentezza e i criteri di accettazione devono essere confermati in base alle condizioni del materiale, al pretrattamento, alla geometria del prodotto e ai campioni approvati dal cliente.
Le superfici estetiche importanti dopo l’anodizzazione devono essere controllate per verificare la presenza di:
- Bolle, vaiolature o rugosità evidenti
- Crepe o aree anodizzate incomplete
- Contaminazione, scolorimento o evidenti anomalie cromatiche
- Graffi e danni da impatto
Dopo il trattamento superficiale, i pezzi devono rimanere puliti e essere adeguatamente protetti per ridurre i danni estetici durante la manipolazione, l'imballaggio e il trasporto per l'esportazione. Questo progetto di produzione di massa include un requisito di test di spruzzatura di sale di 240 ore, e un rapporto di test di spruzzatura di sale può essere fornito secondo le esigenze del progetto. Questo valore è una specifica di caso di riferimento e non significa che tutti i pezzi in alluminio personalizzati utilizzino le stesse condizioni di test. I requisiti di anodizzazione e resistenza alla corrosione per i nuovi progetti devono ancora essere confermati in base ai disegni del cliente, all'ambiente di servizio reale e alle specifiche di qualità.
Applicazioni correlate per componenti curvi personalizzati in alluminio
Questa esperienza nella produzione di massa non si limita ai parafanghi per motociclette. Può essere applicata anche ad altri componenti in alluminio con superfici curve complesse, aperture centrali, flange di ritorno locali o elevati requisiti estetici, tra cui:
- Coperture metalliche per motociclette e pannelli curvi di rivestimento della carrozzeria
- Protezioni curve della carrozzeria per ATV/UTV e paracalore metallici per scarichi di motociclette
- Componenti metallici di protezione per veicoli speciali
- Coperture curve per apparecchiature e protezioni ad arco per macchinari automatizzati
- Componenti estetici in alluminio per apparecchiature medicali
- Alloggiamenti curvi per apparecchiature elettroniche e di comunicazione e pannelli metallici per strumenti
- Coperture in alluminio resistenti agli agenti atmosferici per apparecchiature da esterno
- Coperture curve per apparecchiature di ricarica o per l'energia
- Parti protettive in alluminio per apparecchiature marine
- Parti cosmetiche in alluminio con ampie aperture, flange di ritorno o una direzione di spazzolatura specificata
Sebbene questi prodotti servano industrie diverse, possono condividere sfide simili nella produzione di massa, inclusi il controllo di superfici curve 3D lunghe, torsione generale, deviazione del profilo curvo e del profilo della superficie, ridotta rigidità causata da grandi aperture, precisione dei fori di montaggio e requisiti di aspetto del substrato dopo l'anodizzazione.
Hai requisiti simili di stabilità per la formatura curva, i cosmetici o la produzione di massa?
Questo caso di parafango per motociclette dimostra le sfide di produzione create quando superfici curve 3D lunghe, profili complessivi, grandi aperture, fori di montaggio, flange di ritorno locali e superfici cosmetiche di Classe A esistono nella stessa parte. Per prodotti con requisiti simili di formazione curva, qualità cosmetica o coerenza di produzione, si prega di fornire disegni 2D/3D, materiale, spessore, dimensioni critiche, tolleranze e requisiti di trattamento superficiale. Shih Yeh può valutare la fabbricabilità, il campionamento e le opzioni di produzione di massa in base alle condizioni del progetto.
- Prodotti correlati
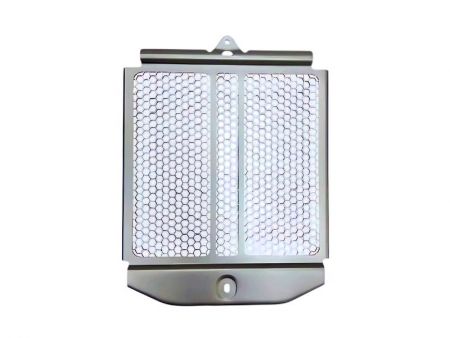
Punzoni a rete esagonale e controllo della planarità | Protezione per radiatore di moto in alluminio personalizzata.
Shih Yeh produce protezioni per radiatori di motociclette in alluminio personalizzate secondo...
Particolari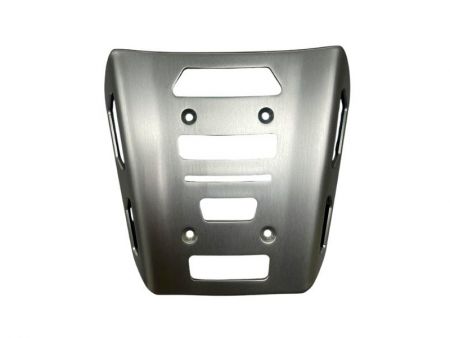
Parti in alluminio stampate a freddo da 4 mm e cosmetiche | Portapacchi personalizzato per motociclette.
Questo portapacchi in alluminio per motociclette è un pezzo personalizzato prodotto in serie...
Particolari
Acciaio stampato a profondo e nichel-cromo brillante | Rim del faro personalizzato per moto
Shih Yeh sviluppa e produce in serie cerchi per fari di motociclette personalizzati basati...
Particolari- FAQ correlate
Puoi produrre dimensioni e forme personalizzate da disegni 2D/3D?
Sì. Shih Yeh può esaminare disegni 2D e 3D forniti dai clienti per dimensioni personalizzate, profili, superfici curve, posizioni dei fori, piegatura,...
Quali colori di anodizzazione, spessori di rivestimento e condizioni del test di nebbia salina sono disponibili per i pezzi in alluminio?
Shih Yeh può valutare colori anodizzati chiari, neri, dorati, blu, rossi e altri colori specificati secondo i disegni e i requisiti cosmetici del cliente....
Prodotti popolari

Come puoi garantire una qualità costante e l'approvazione cosmetica per i parafango in alluminio per motociclette prodotti in serie attraverso più design e mercati di esportazione?
Shih Yeh's 36 anni di esperienza nella stampaggio di alluminio di precisione includono un controllo qualità dedicato per superfici curve 3D, coerenza del profilo esterno, precisione dei fori di montaggio e finiture cosmetiche di Classe A. Il nostro laboratorio interno sviluppa attrezzature personalizzate validate con macchine di misurazione a coordinate, mentre rigorosi protocolli di ispezione—primo articolo, in processo e in uscita—mantengono la coerenza tra le produzioni destinate ai mercati europei e statunitensi. Forniamo documentazione completa, inclusi registri di ispezione dimensionale, certificati di materiale, rapporti di test di nebbia salina e conformità PPAP per supportare gli standard di qualità del tuo marchio.
Oltre ai parafanghi per motociclette, le nostre capacità di formatura e stampaggio in alluminio curvato si estendono a involucri per attrezzature mediche, coperture protettive per macchinari industriali, paraurti per ATV/UTV, pannelli per attrezzature marine e involucri per attrezzature elettroniche—qualsiasi applicazione che richieda geometrie 3D complesse, grandi aperture centrali, flange di ritorno e finiture superficiali anodizzate. Il nostro laboratorio attrezzato consente uno sviluppo rapido degli attrezzi e una validazione dei dispositivi utilizzando macchine di misurazione a coordinate per garantire che i profili esterni, le superfici curve centrali e le relazioni dei fori di montaggio soddisfino specifiche esatte. Che tu abbia bisogno di anodizzazione chiara e brillante o di colori alternativi (nero, oro, blu reale), test di corrosione con nebbia salina di 240 ore e direzioni di spazzolatura controllate, l'infrastruttura completa di produzione e qualità di Shih Yeh's offre componenti in alluminio ad alta precisione che superano l'ispezione dimensionale, l'approvazione cosmetica e i requisiti di assemblaggio. Contatta il nostro team oggi per discutere le specifiche del tuo progetto di stampaggio in alluminio personalizzato e di formatura curvata.