
重型機車金屬外蓋、飾板、防燙蓋與防護件 | 台灣高品質重型機車金屬外蓋、飾板、防燙蓋與防護件製造商 | 士業工業有限公司
士業是台灣專業製造重型機車金屬外蓋、飾板、防燙蓋與防護件及提供重型機車金屬外蓋、飾板、防燙蓋與防護件服務的優良廠商(成立於西元1990年)擁有超過30年經驗,士業是全球品牌信賴的合作夥伴,專為其提供高精度金屬定製零件。我們在模具、沖壓及加工領域的專業確保每個零件都符合嚴格的公差與設計標準。我們支援汽車、電子和醫療設備等行業,交付超越預期的頂級零件。讓我們幫助您通過可靠且具成本效益的解決方案優化您的生產。
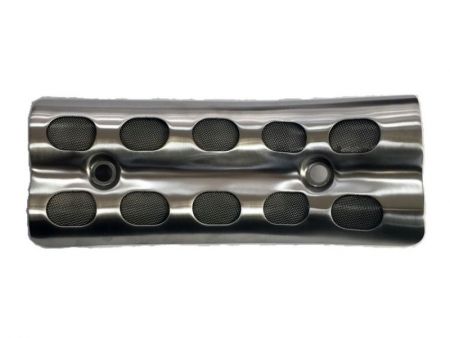
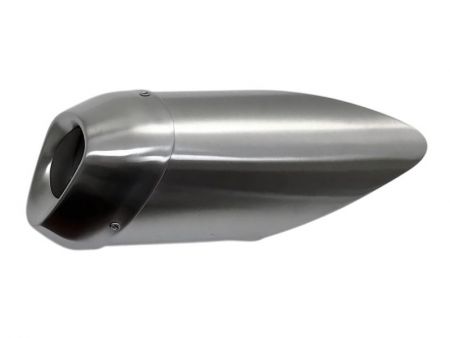
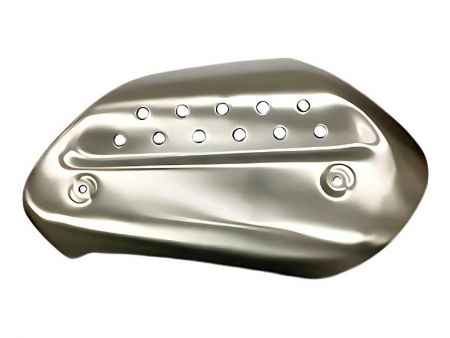
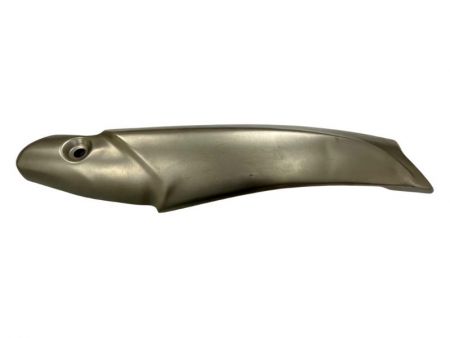
重型機車金屬外蓋、飾板、防燙蓋與防護件
從複雜曲面成形、多件組立到外觀面控制,依零件結構與裝配條件規劃製程。
士業具備重型機車金屬外觀與防護零件的既有製造經驗,可依客戶圖面開發排氣管防燙罩、引擎側蓋、鏈條護蓋、散熱器護罩、車身側蓋、下護板、裝飾面板及其他金屬外蓋與護罩類零件。
此類產品常同時涉及複雜曲面、折邊、局部固定結構、附件組立、焊接、裝配位置與外觀品質。士業可依材質、板厚、零件幾何、表面要求與量產條件評估模具、沖壓成形、組立及表面處理方式,服務重機零件改裝品牌與 OEM 專案客戶。
案例規格與採購重點
| 項目 | 內容 |
|---|---|
| 產品類型 | 重型機車金屬外蓋、飾板、防燙蓋、防護蓋、護罩及相關外觀 / 防護金屬件 |
| 零件類型 | 排氣管防燙罩、引擎側蓋、鏈條護蓋、散熱器護罩、車身側蓋、下護板、裝飾面板、沖孔 / 網孔護罩等 |
| 客戶類型 | 重機零件改裝品牌、OEM 專案客戶 |
| 製造模式 | 依客戶 2D / 3D 圖面進行製造可行性評估、模具開發、打樣及量產 |
| 材質經驗 | 鋼、不鏽鋼、鋁合金、銅 |
| 主要結構特徵 | 大面積淺曲面、局部深曲面、雙曲面 / 複合曲面、不對稱造型、曲面搭配折邊 / 折彎、安裝耳與多件式組立 |
| 主要製程 | 沖壓成形、鉚接、點焊、TIG / MIG 焊接、螺絲鎖附;深抽 / 拉伸、沖孔、折彎與附件加工依零件設計評估 |
| 主要製造難點 | 皺摺、拉裂、回彈、輪廓偏移、局部變形、折彎與累積尺寸、焊接後變形、配件位置及組立後尺寸控制 |
| 裝配重點 | 安裝孔位、支架位置及組立後相關尺寸,依客戶圖面與對手件條件確認 |
| 外觀要求 | 控制壓痕、刮傷、成形痕、焊接痕跡與局部凹凸;外露邊緣依設計評估去毛邊、圓角、翻邊、捲邊或其他處理 |
| 表面處理 | 拋光、噴砂、陽極氧化、電著塗裝、粉體塗裝、液體烤漆、電鍍等,依材質與專案要求確認 |
| 品質確認 | 外觀件可依專案要求進行全檢;尺寸、裝配位置及其他檢驗項目依客戶圖面與規格確認 |
| 包裝 | 依外觀、表面處理及變形風險評估舒美袋、氣泡袋、紙隔板、個別包裝或額外防護 |
複雜曲面成形與回彈控制
重型機車外蓋、飾板與護罩常包含大面積淺曲面、局部深曲面、雙曲面/複合曲面或左右不對稱造型。這類幾何特徵在成形過程中,可能產生皺摺、拉裂、材料回彈、輪廓偏移或局部凹凸變形,因此模具設計與工序安排需配合零件外型與材料特性評估。依既有製造經驗,回彈問題通常需透過模具修正或增加工法改善;其他皺摺、拉裂與局部變形,有時也可透過調整工序與成形順序控制。實際模具結構、成形道次與修正方式,仍需依材質、板厚、曲面深度與圖面條件確認。
曲面、折邊與累積尺寸控制
曲面成形後再折邊、折彎,或在本體整合局部折角、固定片與支架連接部,是此類零件常見的結構形式。當曲面、折彎與鎖附位置同時存在時,製程除了控制單一折彎角度,也需同步考量成形後回彈、累積尺寸、整體輪廓與最終安裝位置。
若前段沖壓成形或後段折彎產生尺寸偏移,可能進一步影響支架組立與裝配位置。因此製程規劃需依零件幾何、裝配基準及成形順序進行評估,必要時搭配整形或工序調整,以降低尺寸累積造成的裝配風險。
多件組立、焊接變形與配件位置控制
重機外蓋與防護件不一定是單一沖壓件,也常整合網片、補強片、螺柱、螺帽、固定座、內支架或多片鈑件。依產品結構,可採鉚接、點焊、TIG、MIG、螺絲鎖附等方式進行組立。
對薄板或 A 級外觀面零件而言,焊接與組立可能帶來外觀面受損、局部破孔、配件位置超差或本體變形等風險。實務上可依狀況調整組立治具、接合順序或追加整形,以控制支架、固定結構與其他附件的位置,以及組立後的整體尺寸與外型。
裝配位置與外觀面品質控制
這類零件常需與車架、排氣系統、引擎周邊、支架或其他外殼直接裝配,因此安裝孔位、支架位置與組立後相關尺寸是重要的品質控制項目。當零件包含多個附件時,成形、折彎與焊接所造成的尺寸變化會逐步累積,配件數量越多,最終裝配位置通常越需要透過治具與製程配合控制。
外觀件同時需注意主要可視面的壓痕、刮傷、成形痕、焊接痕跡與局部凹凸。外露邊緣則可能依圖面要求進行去毛邊、圓角、翻邊、捲邊或其他處理;在拋光、噴砂、陽極氧化、電鍍或塗裝前,也需先確認底材外觀狀態,避免前段成形或焊接缺陷在後續表面處理後更加明顯。
外觀件可依專案要求進行全檢;包裝則依零件表面與變形風險評估舒美袋、氣泡袋、紙隔板等方式。對較容易變形的零件,可依需求採個別包裝或增加額外防護。
可延伸應用
上述曲面成形、折邊、多件組立、焊接變形控制與外觀面處理經驗,也可延伸評估其他具有相似結構與製造條件的金屬零件,例如:
• 汽車與機車零件:排氣系統隔熱罩、車體外蓋、側蓋、裝飾飾板、防護罩及其他外觀金屬件。
• 自行車與其他交通設備:鏈條護蓋、金屬護罩、設備外蓋、裝飾件與支架組立件。
• 機械設備:設備外罩、防護板、操作區金屬面板、散熱護罩及多件式外殼。
• 船舶與其他設備應用:具曲面、折彎、組立、表面處理與外觀品質要求的金屬外蓋、防護件與裝飾件。
提供圖面與規格進行製造評估
若您的產品具有相似的曲面成形、折邊、附件組立、焊接、裝配位置或外觀品質要求,請提供 2D 圖面及可用的 3D 模型,並註明材質與材質牌號、板厚、整件尺寸、關鍵曲面、安裝孔位、支架位置、裝配基準、尺寸公差、表面處理及外觀要求。士業將依實際零件結構與專案條件,協助評估模具、製程配置、量產可行性與報價條件。
- 關聯產品
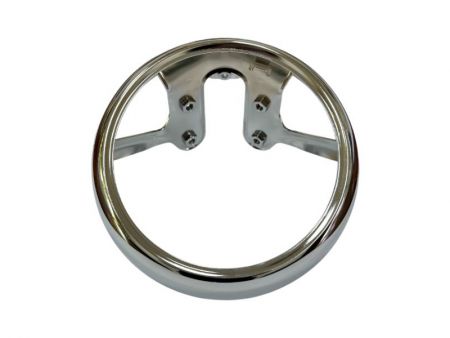
鋼板深抽、支架焊接與亮面鎳鉻|客製重機頭燈燈圈 OEM 量產案例
士業依歐美重機品牌與改裝零件品牌提供的 2D/3D 圖面,開發並量產客製頭燈燈圈。此案例由冷軋碳鋼深抽本體、高強度熱軋碳鋼支架與亮面裝飾性鎳鉻鍍層組成。這類產品並非標準現貨,而是依材料、結構、公差、外觀區域與驗證條件逐案評估的...
細節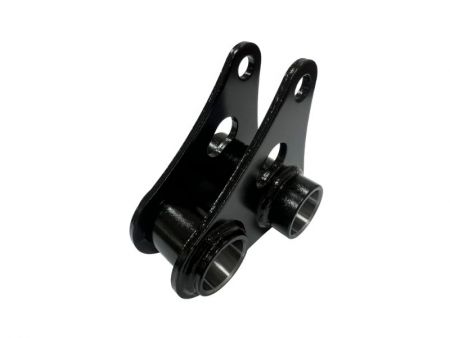
治具焊接、Ø24 R7 CNC 搪孔與電著塗裝|客製重機連桿 OEM 量產案例
士業依客戶 2D/3D 圖面與專案規格製造客製重機連桿。此既有量產案例整合鈑件沖壓、管件加工、治具焊接、電著塗裝與...
細節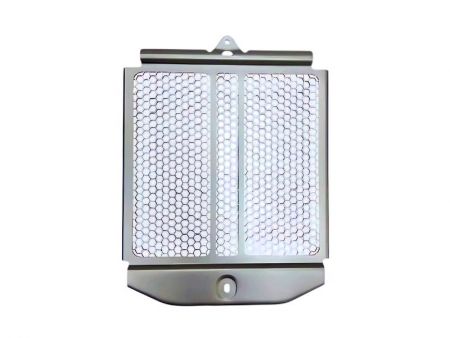
- 常見問題
可以依 2D/3D 圖面客製不同尺寸與造型嗎?
可以。士業可依客戶提供的 2D/3D 圖面,評估不同尺寸、外形、曲面、孔位、折彎、深抽、焊接、CNC 加工、管件折彎及表面處理等需求。實際是否適合製造,仍需依產品用途、使用位置、材料、板厚、公差、外觀要求及預估數量確
如何判斷金屬零件是否適合開模生產?
在進行金屬零件量產時,需專業評估是採用開模生產,還是免模具的鈑金加工方式。評估依據包括批量大小、後續需求量、產品結構以及設計是否可能變更。
如何選擇最適合您工件的去毛邊製程?
去毛邊是確保金屬零件安全、可靠與外觀品質的重要步驟。士業公司深知每個零件都有其獨特需求,無論是功能、組裝,還是外觀。我們憑藉多年製造經驗,不僅能提供多種去毛邊方法,更能協助客戶判斷哪一種製程最符合其工件需求,提升產品整體價值。
鋁合金陽極處理可做哪些顏色、膜厚與鹽霧測試條件?
士業可依客戶圖面與外觀要求,評估鋁合金零件的本色、黑色、金色、寶藍色、紅色及其他指定色系陽極處理。陽極前亦可搭配拋光、髮絲紋加工或噴砂,使零件呈現不同的金屬質感與表面效果。 實際顏色、膜厚、光澤、紋理與耐腐蝕要求,需依材料狀態、前處理方式、產品造型、使用環境及客戶核准樣品確認。此服務屬客製鋁合金零件的表面處理整合,不代表所有產品皆可套用相同顏色、膜厚或鹽霧測試條件。
精沖與一般沖壓有什麼差異?哪些金屬零件適合精沖?
精沖是一種用於改善金屬零件沖斷面品質的沖壓製程。相較一般沖壓,精沖可提高沖斷面的光滑面比例,降低局部撕裂、毛邊與邊緣粗糙問題,適合對斷面外觀、外形輪廓及尺寸公差有較高要求的零件。士業可依客戶圖面、材料、板厚、零件造型與斷面要求,評估精沖模具及量產可行性。
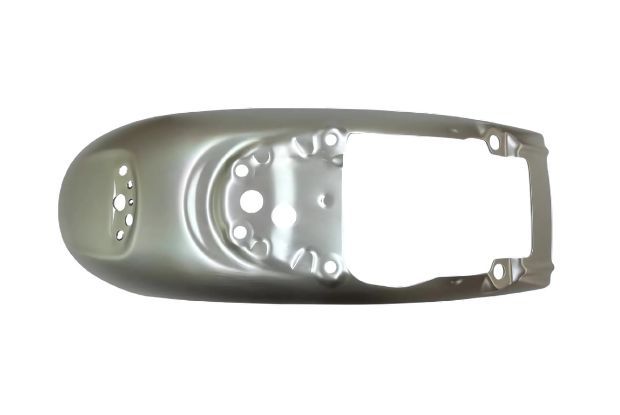
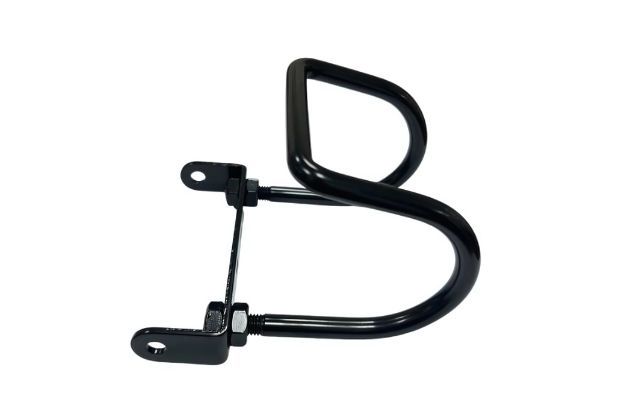

士業 重型機車金屬外蓋、飾板、防燙蓋與防護件介紹
士業工業有限公司是台灣一家擁有超過25年經驗的專業重型機車金屬外蓋、飾板、防燙蓋與防護件生產製造服務商。 我們成立於西元1990年, 在精密金屬零件製造產業領域上, 士業提供專業高品質的重型機車金屬外蓋、飾板、防燙蓋與防護件製造服務, 士業 總是可以達成客戶各種品質要求。