Shih Yeh | Aro e Bezel de Farol de Motocicleta em Aço Personalizado
Shih Yeh fabrica aros de farol de motocicleta em aço profundamente moldado com revestimento de níquel-cromo brilhante. Produção OEM personalizada a partir de desenhos 2D/3D para a Europa e América do Norte.
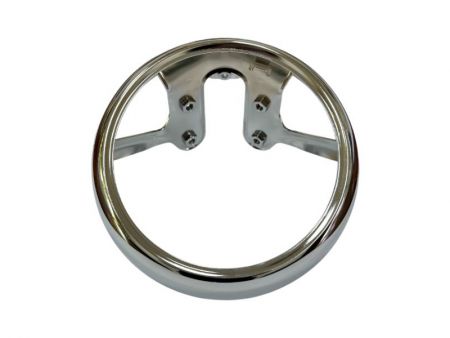

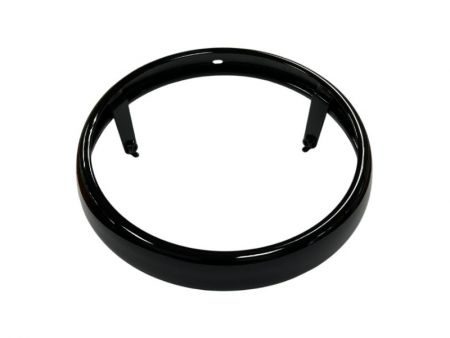
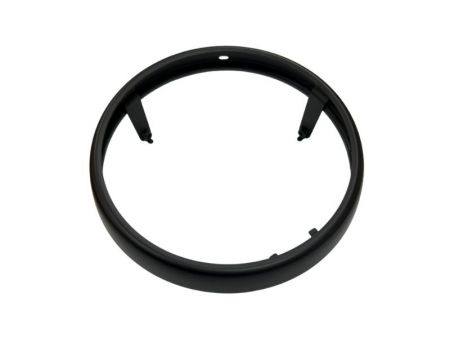
Aço estampado profundo & Níquel-Cromo Brilhante | Aro de farol personalizado para motocicleta
Desde a estampagem profunda em várias etapas e a formação por giro circunferencial até a soldagem de suportes controlada por fixação e polimento Classe A, o processo é gerenciado para manter a redondeza, o ajuste de montagem e a aparência final revestida.
Shih Yeh desenvolve e produz em massa aros de faróis de motocicleta personalizados com base em desenhos 2D e 3D fornecidos pelos clientes para marcas de motocicletas e empresas de peças de reposição na Europa e na América do Norte. Este caso combina um aro de aço laminado a frio, um suporte de aço laminado a quente de alta resistência e um acabamento decorativo brilhante em níquel-cromo. É um componente OEM feito sob encomenda, em vez de uma peça padrão disponível no mercado.
A chave não é nenhum passo único de formação ou revestimento, mas como o perfil formado, o posicionamento do suporte e a superfície pré-revestida trabalham juntos. Se geometria fora de redondeza, marcas de desenho ou amassados relacionados à solda forem introduzidos mais cedo no processo, o revestimento de cromo brilhante não os esconderá—ele os tornará mais visíveis.
Especificações do projeto e destaques da aquisição
| Item | Detalhes do projeto |
|---|---|
| Produto | Aro personalizado de aço para farol de motocicleta / moldura do farol |
| Escopo do trabalho | Desenvolvimento, prototipagem e produção em massa OEM com base em desenhos 2D/3D fornecidos pelo cliente |
| Mercado / Cliente | Europa e América do Norte; marcas de motocicletas e marcas de peças de reposição |
| Corpo do aro | Peça estampada profunda de aço carbono laminado a frio de 1,0 mm |
| Material do suporte | Aço carbono laminado a quente de alta resistência |
| Dimensões de referência | Diâmetro externo aprox. de 202 mm, diâmetro interno de 200 mm e altura total de 40 mm |
| Estrutura | Aro circular estampado profundamente, interface de diâmetro reduzido na borda inferior e aprox. 3 a 6 suportes soldados |
| Processos principais | Estampagem profunda em várias etapas, redimensionamento/correção da circularidade, conformação da borda inferior, conformação por repuxo circunferencial, soldagem dos suportes, polimento Classe A e cromagem decorativa |
| Soldagem | Soldagem por pontos e soldagem a arco com proteção gasosa de CO₂ utilizando dispositivos de posicionamento dedicados |
| Aparência | Superfície crítica Classe A definida pelo cliente e acabamento decorativo brilhante em níquel-cromo |
| Inspeção | Amostragem dimensional e de ajuste da montagem com base em calibres; integridade das soldas e aparência polida verificadas conforme os requisitos do projeto |
| Documentos | Relatório de inspeção de saída, registros dimensionais, certificados de materiais, relatório de névoa salina e PPAP, conforme os requisitos do projeto |
| Status | Caso estabelecido de produção em massa |
Observação: O material, a espessura, as dimensões, a quantidade de suportes, o revestimento e as condições de teste acima são referências específicas deste caso e não podem ser aplicados automaticamente a todos os projetos de aros de faróis.
Por que esta peça é mais do que um simples componente circular repuxado em profundidade
O perfil curvado afeta a aparência, o ajuste da lâmpada e a localização do suporte ao mesmo tempo. Se o fluxo de material for instável durante a conformação profunda, podem ocorrer rugas ao redor de flanges, transições ou áreas restritas. Uma maior profundidade de conformação ou raios de conformação menores também podem aumentar o risco de afinamento localizado, marcas e, em casos severos, rachaduras.
- Risco de conformação: enrugamento, afinamento localizado, marcas, rachaduras e retorno elástico.
- Risco dimensional: o diâmetro externo, o diâmetro interno, a altura total, o perfil curvo e a circularidade interagem entre si.
- Risco de montagem: desvios na interface da borda inferior ou nos pontos de referência do suporte podem afetar o encaixe da lâmpada.
- Risco de aparência: marcas de estampagem, impressões da matriz e amassados relacionados à soldagem tornam-se mais visíveis após o polimento e a cromagem brilhante.
Para a produção em massa, a aceitação não pode ser baseada em uma única medição de diâmetro. A variação de espessura, o perfil curvado, a altura total, a redondeza, o ajuste de montagem e a superfície pré-revestida precisam ser revisados em conjunto. Os limites de aceitação reais permanecem sujeitos ao desenho do cliente, à amostra aprovada e aos requisitos do projeto.
Abordagem de conformação: estampagem profunda em múltiplos estágios, redimensionamento e conformação por repuxo circunferencial
O corpo da borda é formado através de múltiplas etapas de estampagem profunda para alcançar a altura e o perfil curvado necessários, seguido de redimensionamento e correção de redondeza conforme necessário. A geometria especial da borda inferior é formada após a estampagem profunda, e a conformação por giro circumferencial cria a interface de diâmetro reduzido para ajuste com a lâmpada ou componente correspondente.
As principais verificações de produção incluem:
- Diâmetro de encaixe após a conformação por rotação e a tolerância especificada no desenho
- Circularidade, altura final e perfil curvo
- Consistência circunferencial da geometria da borda inferior
- Encaixe real com a lâmpada, os suportes ou a amostra de acoplamento
Se as medições estiverem fora das tolerâncias do desenho, o fluxo do material, a condição das ferramentas e os parâmetros do processo são revisados primeiro. Em seguida, o redimensionamento ou a correção é aplicado conforme necessário, em vez de depender de retrabalho cosmético no final do processo.
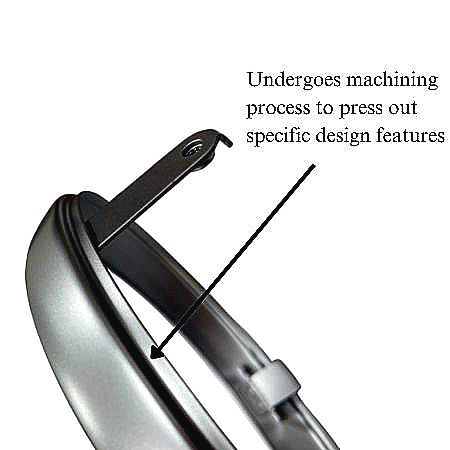
Soldagem de suportes controlada por dispositivo para garantir posição, circularidade e qualidade de superfície Classe A
Cada aro incorpora aproximadamente 3-6 suportes, dependendo do design. A soldagem por pontos e a soldagem por arco com gás CO₂ são realizadas com dispositivos dedicados posicionados a partir da interface de diâmetro reduzido, datums de montagem e ângulos dos suportes. Isso ajuda a reduzir o movimento dos suportes e a perda de redondeza após a soldagem.
O calor da soldagem também pode deixar amassados ou marcas visíveis nas superfícies expostas. Como a galvanoplastia não consegue ocultar esses defeitos, a posição, as dimensões e a condição estética do suporte são controladas em conjunto. As inspeções de produção existentes incluem:
- Amostragem baseada em calibres da posição do suporte, das dimensões críticas e do encaixe da montagem
- Amostragem por testes destrutivos para verificar a fixação segura da solda
- Amostragem da superfície polida Classe A após a soldagem, de acordo com os requisitos do projeto
Controle do polimento Classe A e do acabamento decorativo brilhante de níquel-cromo
Neste caso, "Classe A" refere-se à superfície visível crítica definida pelo desenho do cliente ou padrão de aparência; não é uma classificação universal aplicada a todos os projetos. Como um acabamento brilhante de níquel-cromo é altamente reflexivo, pequenas variações do material base, soldagem ou polimento tornam-se mais fáceis de ver. Por essa razão, o controle de aparência começa durante a conformação profunda e soldagem, não apenas na fase de galvanização.
Os principais pontos de inspeção incluem:
- Marcas de estiramento, impressões de matriz, marcas de pressão, arranhões e amassados
- Depressões localizadas, marcas de solda e irregularidades na superfície
- Ondulações de polimento e uniformidade do brilho e da reflexão
- Bolhas, poros, rugosidade, trincas, áreas sem cobertura ou marcas de suporte/contato após o revestimento
- Contaminação, cor irregular e descoloração
Validação do revestimento, requisitos de corrosão e documentação da produção
Para este caso de produção, os requisitos de cromo decorativo incluem um teste de choque térmico, um teste com lima e um teste de névoa salina neutra de 240 horas. Após o teste de 240 horas, a superfície é avaliada de acordo com os critérios de aceitação do cliente quanto à deterioração visível, alteração de cor, corrosão branca ou ferrugem vermelha. Para novos projetos, o método de teste, a localização da amostra ou da peça acabada, a quantidade de amostras, as áreas mascaradas e os critérios de aceitação devem ser confirmados antes do orçamento ou da prototipagem. O requisito de 240 horas é específico para este caso e não significa que todas as peças de aparência de aço utilizem a mesma estrutura de revestimento ou duração do teste de corrosão.
A documentação específica do projeto pode incluir:
- Relatórios de inspeção de saída e registros de dimensões críticas
- Certificados de materiais e relatórios de tratamento de superfície / testes de névoa salina
- PPAP ou outros documentos de aprovação da produção especificados pelo cliente
Experiência relacionada com materiais, acabamentos e peças semelhantes
Shih Yeh também tem experiência na produção de um aro de farol de liga de alumínio de 1,5 mm, conformado por estampagem profunda, com dimensões de referência de aproximadamente 174 mm de diâmetro externo, 171 mm de diâmetro interno e 64 mm de altura total. Como a liga de alumínio e o aço laminado a frio diferem em ductilidade, retorno elástico e controle de marcas superficiais, as ferramentas, as etapas de conformação e os requisitos de aparência ainda devem ser avaliados separadamente para cada novo projeto. Em outros projetos, foi utilizado revestimento eletroforético combinado com pintura líquida para obter acabamentos em preto brilhante e preto fosco, prata e acabamentos semelhantes. Condições de fabricação comparáveis também podem ser avaliadas para:
- Aros de acabamento para faróis de motocicletas, armações de lâmpadas e aros decorativos circulares
- Molduras metálicas para painéis de instrumentos de motocicletas e coberturas circulares de lâmpadas
- Carcaças de aço estampadas por repuxo profundo, tampas de extremidade e coberturas com interfaces de diâmetro reduzido
- Peças de acabamento de veículos que exigem vários suportes soldados, além de acabamentos galvanizados ou pintados
Estes exemplos mostram apenas experiência de fabricação relacionada. As ferramentas existentes, as dimensões e os resultados de validação ainda precisam ser analisados para cada novo projeto e não podem ser aplicados automaticamente.
- Produtos Relacionados
Capas, escudos e proteções metálicas personalizadas para motocicletas
com experiência em geometrias estampadas complexas e peças críticas para a aparência. O controle...
Detalhes
Furação CNC & E-Coating | Link de Queda Personalizado para Motocicleta
Este link de queda de motocicleta personalizado é um componente de suspensão de aço soldado...
Detalhes
Perfuração de Malha Hexagonal & Controle de Planicidade | Protetor de Radiador de Motocicleta de Alumínio Personalizado
Shih Yeh fabrica protetores de radiador de motocicleta em alumínio personalizados de acordo...
Detalhes- FAQ Relacionadas
Você pode fabricar tamanhos e formas personalizados a partir de desenhos 2D/3D?
Sim. Shih Yeh pode revisar desenhos 2D e 3D fornecidos pelo cliente para tamanhos personalizados, perfis, superfícies curvas, locais de furos, dobra,...
Produtos Populares

Como podemos alcançar uma consistência na arredondamento e uma aparência brilhante de cromo na produção de aros de faróis de motocicleta em alta volume?
Shih Yeh's A experiência de 36 anos em estampagem de metal de precisão garante consistência dimensional e controle de superfície Classe A por meio de gestão de processos integrada. Nossa sala de ferramentas interna otimiza as etapas de formação, soldagem controlada por fixadores e técnicas de polimento para manter a redondeza e eliminar marcas de tração antes do revestimento. Realizamos amostragem baseada em medição, testes de integridade de solda e validação de spray de sal de 240 horas para garantir o acabamento reflexivo que seus clientes esperam. Solicite uma amostra de produção e consulta técnica para ver como nossas capacidades de aro de farol de aço estampado profundo atendem às suas especificações.
O controle de qualidade está incorporado em toda a produção, em vez de ser aplicado apenas na fase de revestimento. O departamento de ferramentas internas 'Shih Yeh's' gerencia o design, a construção e a manutenção de ferramentas, reduzindo os prazos de entrega e garantindo uma produção em massa consistente. Cada aro de farol passa por amostragem baseada em medição para dimensões, ajuste de montagem e integridade da solda, com inspeção pós-revestimento cobrindo marcas de estiramento, impressões de molde, marcas de testemunho de solda e consistência da superfície. Os testes de corrosão incluem validação de spray de sal neutro por 240 horas com choque térmico e testes de arquivo. A documentação completa do projeto—relatórios de inspeção de saída, registros dimensionais, certificados de material, relatórios de spray salino e aprovação PPAP—apoia os padrões de qualidade de grau automotivo. Entre em contato com Shih Yeh para discutir seus requisitos de moldura de farol de motocicleta personalizado, especificações de material e cronograma de produção.