Shih Yeh | Aangepaste stalen motorfiets koplamp bezel & rand
Shih Yeh produceert precisie diepgetrokken stalen motorfiets koplampranden met heldere nikkel-chroom plating. Aangepaste OEM-productie op basis van 2D/3D-tekeningen voor Europa en Noord-Amerika.
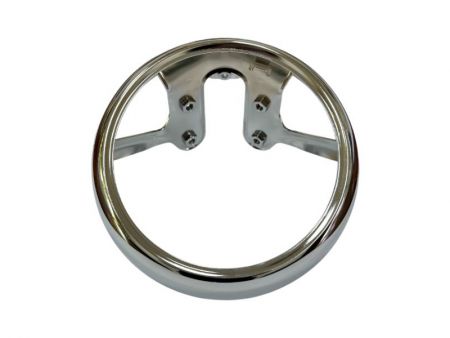

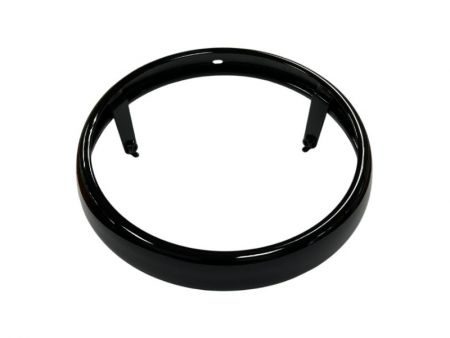
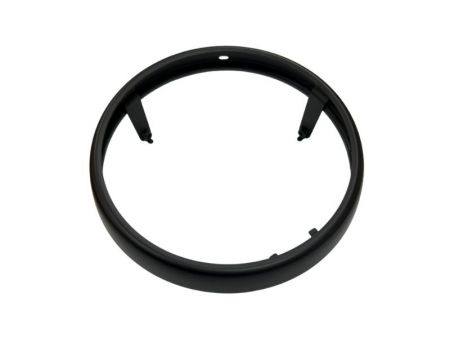
Dieptrekken Staal & Helder Nikkel-Chroom | Aangepaste Motorfiets Koplamprand
Van meertraps dieptrekken en omtrekkende spinvormen tot fixture-gestuurde bracketlassen en Klasse A polijsten, het proces wordt beheerd om rondheid, montagepassing en de uiteindelijke verchroomde uitstraling te behouden.
Shih Yeh ontwikkelt en produceert op maat gemaakte koplampringen voor motorfietsen op basis van door klanten aangeleverde 2D- en 3D-tekeningen voor motorfietsmerken en aftermarket-onderdelenbedrijven in Europa en Noord-Amerika. Deze case combineert een diepgetrokken koudgewalst stalen rand, hoogsterkte warmgewalste stalen beugels en een heldere decoratieve nikkel-chroomafwerking. Het is een op maat gemaakt OEM-component in plaats van een standaard kant-en-klaar onderdeel.
De sleutel is niet een enkele vorm- of plaatstap, maar hoe het gevormde profiel, de positionering van de beugels en het voorbehandelde oppervlak samenwerken. Als er eerder in het proces onregelmatige geometrie, trekmarkeringen of lasgerelateerde deuken worden geïntroduceerd, zal heldere chroomverzilvering ze niet verbergen - het zal ze juist meer opvallen.
Specificaties en inkoophoogtepunten van de behuizing
| Item | Details van de behuizing |
|---|---|
| Product | Aangepaste stalen koplampring / koplampomlijsting voor motorfietsen |
| Opdracht | Ontwikkeling, prototyping en OEM-massaproductie op basis van door de klant aangeleverde 2D-/3D-tekeningen |
| Markt / klant | Europa en Noord-Amerika; motormerken en merken van aftermarketonderdelen |
| Ringlichaam | Diepgetrokken onderdeel van 1,0 mm koudgewalst koolstofstaal |
| Materiaal van de beugel | Hoogsterk warmgewalst koolstofstaal |
| Referentieafmetingen | Ca. 202 mm buitendiameter, 200 mm binnendiameter en 40 mm totale hoogte |
| Constructie | Cirkelvormige diepgetrokken rand, aansluiting met verkleinde diameter aan de onderrand en ca. 3–6 gelaste beugels |
| Belangrijkste processen | Meertraps dieptrekken, maatcorrectie/rondheidscorrectie, vorming van de onderrand, omtrek-spinvormen, lassen van beugels, klasse-A-polijsten en decoratief verchromen |
| Lassen | Puntlassen en CO₂-gasbeschermd booglassen met speciale positioneerinrichtingen |
| Uiterlijk | Door de klant gedefinieerd kritisch klasse-A-oppervlak en een heldere, decoratieve nikkel-chroomafwerking |
| Inspectie | Steekproefsgewijze controle van afmetingen en montagepassing met meetmiddelen; lasintegriteit en gepolijst uiterlijk gecontroleerd volgens de projecteisen |
| Documenten | Uitgaande inspectierapporten, maatregistraties, materiaalcertificaten, zoutnevelrapport en PPAP, afhankelijk van de projecteisen |
| Status | Bewezen serieproductiecase |
Opmerking: Het materiaal, de dikte, de afmetingen, het aantal beugels, de coating en de testomstandigheden hierboven zijn projectspecifieke referenties en kunnen niet automatisch op elk koplamprandproject worden toegepast.
Waarom dit onderdeel meer is dan een eenvoudig rond dieptrekonderdeel
Het gebogen profiel beïnvloedt tegelijkertijd het uiterlijk, de pasvorm van de lamp en de locatie van de beugel. Als de materiaalstroom onstabiel is tijdens het dieptrekken, kunnen er rimpels ontstaan rond flenzen, overgangen of beperkte gebieden. Een grotere diepte van het trekken of kleinere vormradiussen kunnen ook het risico op lokale verdunning, krassen en in ernstige gevallen scheuren verhogen.
- Vormingsrisico: kreukvorming, plaatselijke verdunning, krassen, scheuren en terugvering.
- Maatvoeringsrisico: buitendiameter, binnendiameter, totale hoogte, gebogen profiel en rondheid beïnvloeden elkaar.
- Montagerisico: afwijkingen in de aansluiting aan de onderrand of in de referentiepunten van de beugel kunnen de passing van de lamp beïnvloeden.
- Uiterlijkrisico: trekstrepen, matrijsafdrukken en lasgerelateerde deuken worden zichtbaarder na polijsten en verchromen.
Voor massaproductie kan acceptatie niet gebaseerd zijn op een enkele diameter meting. Diktevariatie, gebogen profiel, totale hoogte, rondheid, montagepassing en het oppervlak voor het galvaniseren moeten samen worden beoordeeld. De werkelijke acceptatielimieten blijven onderhevig aan de klanttekening, goedgekeurd monster en projectvereisten.
Vormingsmethode: dieptrekken in meerdere fasen, opnieuw dimensioneren en omtrekspinnen
De velg wordt gevormd door meerdere dieptrekstadia om de vereiste hoogte en gebogen profiel te bereiken, gevolgd door het aanpassen van de maat en het corrigeren van de rondheid indien nodig. De speciale geometrie van de onderrand wordt gevormd na het dieptrekken, en het circumferentiële spinnen creëert de interface met verminderde diameter voor aansluiting op de lamp of het bijpassende onderdeel.
Belangrijke productiecontroles omvatten:
- Passende diameter na het spinvormen en de gespecificeerde tekentolerantie
- Rondheid, afgewerkte hoogte en gebogen profiel
- Omtrekconsistentie van de geometrie van de onderrand
- Daadwerkelijke passing met de lamp, beugels of het passende monster
Als metingen buiten de tekentoleranties vallen, worden eerst de materiaalstroom, de toestand van het gereedschap en de procesparameters gecontroleerd. Vervolgens wordt indien nodig de maat aangepast of een correctie uitgevoerd, in plaats van aan het einde van het proces te vertrouwen op cosmetische nabewerking.
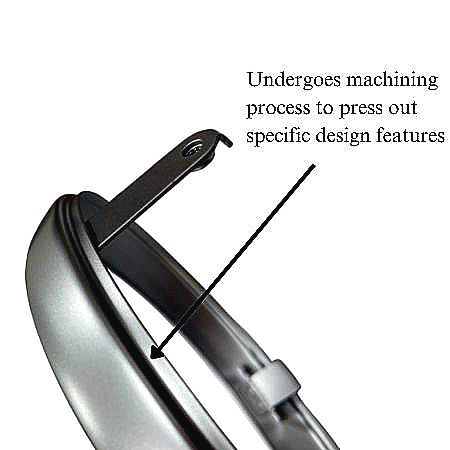
Malgestuurd lassen van beugels voor positionering, rondheid en oppervlaktekwaliteit van klasse A
Elke velg bevat ongeveer 3-6 beugels, afhankelijk van het ontwerp. Puntlassen en CO₂-gasbeschermd booglassen worden uitgevoerd met speciale hulpmiddelen die zijn gepositioneerd vanaf de interface met verminderde diameter, assemblagedatum en beugelhoeken. Dit helpt de beweging van de beugels en het verlies van rondheid na het lassen te verminderen.
Laswarmte kan ook deuken of zichtbare lasmarkeringen op zichtbare oppervlakken achterlaten. Omdat galvaniseren deze defecten niet kan verbergen, worden de positie en afmetingen van de beugel en de cosmetische staat gezamenlijk gecontroleerd. Bestaande productie-inspecties omvatten:
- Steekproefsgewijze controle met meetkalibers van de positie van de beugel, kritieke afmetingen en de pasvorm van de assemblage
- Steekproeven met destructieve tests om een stevige lasverbinding te verifiëren
- Steekproefsgewijze controle van het gepolijste Klasse A-oppervlak na het lassen volgens de projecteisen
Controle van Klasse A-polijsten en een heldere, decoratieve nikkel-chroomafwerking
In dit geval verwijst "Klasse A" naar het kritische zichtbare oppervlak zoals gedefinieerd door de klanttekening of het uiterlijk standaard; het is geen universele graad die op elk project wordt toegepast. Omdat een heldere nikkel-chroomafwerking zeer reflecterend is, worden kleine variaties van het basismateriaal, lassen of polijsten gemakkelijker zichtbaar. Om deze reden begint de controle op uiterlijk tijdens het dieptrekken en lassen, niet alleen in de galvaniseerfase.
Belangrijke inspectiepunten zijn onder andere:
- Trekmarkeringen, matrijsafdrukken, groeven, krassen en deuken
- Plaatselijke verzakkingen, lassporen en oneffenheden in het oppervlak
- Polijstgolven en de gelijkmatigheid van helderheid en reflectie
- Blaasvorming, putjes, ruwheid, scheuren, ontbrekende dekking of rek-/contactsporen na het plateren
- Verontreiniging, ongelijkmatige kleur en verkleuring
Validatie van het plateren, corrosievereisten en productiedocumentatie
Voor deze productiecase omvatten de vereisten voor decoratief chroom een thermische-schoktest, een vijltest en een neutrale-zoutsproeitest van 240 uur. Na de test van 240 uur wordt het oppervlak beoordeeld aan de hand van de acceptatiecriteria van de klant voor zichtbare aantasting, kleurverandering, witte corrosie of rode roest. Voor nieuwe projecten moeten de testmethode, de locatie van het proefstuk of het voltooide onderdeel, de monstergrootte, de afgeschermde gebieden en de acceptatiecriteria vóór de offerte of het maken van prototypes worden bevestigd. De vereiste van 240 uur is specifiek voor dit geval en betekent niet dat elk stalen sieronderdeel dezelfde galvanisatiestructuur of corrosietestduur gebruikt.
Projectafhankelijke documentatie kan het volgende omvatten:
- Uitgaande inspectierapporten en registraties van kritische afmetingen
- Materiaalcertificaten en rapporten van oppervlaktebehandelingen en zoutsproeitests
- PPAP- of andere door de klant gespecificeerde documenten voor productiegoedkeuring
Ervaring met gerelateerde materialen, afwerkingen en vergelijkbare onderdelen
Shih Yeh heeft ook ervaring met de productie van een dieptrek-koplampbehuizing van een aluminiumlegering van 1,5 mm, met referentieafmetingen van ongeveer 174 mm buitendiameter, 171 mm binnendiameter en 64 mm totale hoogte. Omdat aluminiumlegering en koudgewalst staal verschillen in rekbaarheid, terugvering en beheersing van oppervlaktemarkeringen, moeten gereedschappen, vormingsfasen en uiterlijke eisen voor elk nieuw project afzonderlijk worden geëvalueerd. Bij andere projecten is e-coating gecombineerd met vloeibare lak om glanzend zwart, matzwart, zilver en vergelijkbare afwerkingen. Vergelijkbare productieomstandigheden kunnen ook worden geëvalueerd voor:
- Afwerkingsringen voor motorfietskoplampen, lampframes en ronde decoratieve ringen
- Metalen sierranden voor instrumentenpanelen van motorfietsen en ronde lampafdekkingen
- Diepgetrokken stalen behuizingen, eindkappen en afdekkingen met aansluitingen met een kleinere diameter
- Uiterlijke voertuigonderdelen waarvoor meerdere gelaste beugels en een geplateerde of gelakte afwerking nodig zijn
Deze voorbeelden tonen uitsluitend relevante productie-ervaring. Bestaande gereedschappen, afmetingen en validatieresultaten moeten voor elk nieuw project nog worden beoordeeld en kunnen niet automatisch worden toegepast.
- Gerelateerde Producten
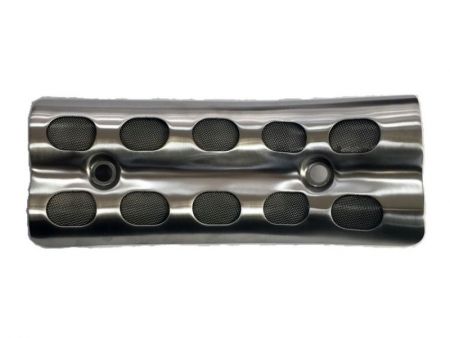
Op maat gemaakte metalen motorfietsafdekkingen, hitteschilden en beschermkappen
met ervaring in complexe gestempelde geometrieën en uiterlijk-kritische onderdelen. Vormcontrole...
Details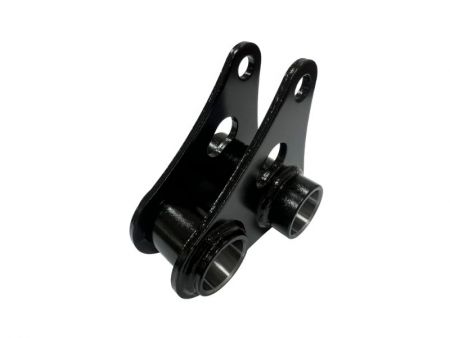
CNC Boren & E-Coating | Aangepaste Motorcycle Drop Link
Deze aangepaste motorfiets drop link is een gelaste stalen ophangcomponent die is vervaardigd...
Details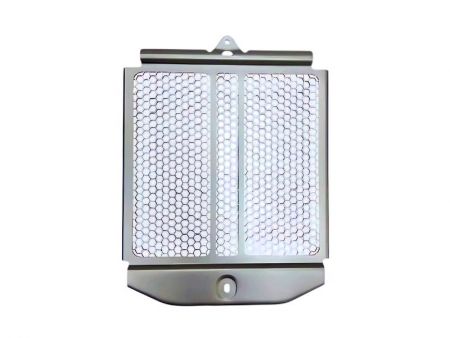
Hexagonale gaasperforatie & vlakheidscontrole | Aangepaste aluminium motorfietsradiatorkap.
Shih Yeh produceert op maat gemaakte aluminium radiatorkappen voor motorfietsen volgens klanttekeningen....
Details- Gerelateerde FAQ
Kunt u op maat gemaakte maten en vormen vervaardigen op basis van 2D/3D-tekeningen?
Ja. Shih Yeh kan door klanten aangeleverde 2D- en 3D-tekeningen beoordelen voor op maat gemaakte afmetingen, profielen, gebogen oppervlakken, gatenlocaties,...
Populaire Producten

Hoe kunnen we consistente rondheid en een heldere chroomuitstraling bereiken bij de productie van koplampringen voor motorfietsen in grote hoeveelheden?
Shih Yeh's 36 jaar precisie metaalstempelen expertise zorgt voor dimensionale consistentie en Class A oppervlaktecontrole door geïntegreerd procesbeheer. Onze interne gereedschapskamer optimaliseert de vormstadia, fixture-gestuurde lastechnieken en polijsttechnieken om de rondheid te behouden en trekmarkeringen te elimineren voordat de plating plaatsvindt. Wij voeren metingen op basis van kalibratie, lasintegriteitstests en 240 uur zoutnevelvalidatie uit om de reflecterende afwerking te garanderen die uw klanten verwachten. Vraag een productmonster en technische consultatie aan om te zien hoe onze diepgetrokken stalen koplamprandcapaciteiten aansluiten bij uw specificaties.
Kwaliteitscontrole is ingebed in de hele productie in plaats van alleen toegepast in de galvaniseerfase. Shih Yeh's interne gereedschapskamer beheert het ontwerp, de bouw en het onderhoud van gereedschappen, waardoor doorlooptijden worden verkort en consistente massaproductie wordt gegarandeerd. Elke koplamprand ondergaat metingen op basis van een meetinstrument voor afmetingen, montagepassing en lasintegriteit, met een inspectie na het galvaniseren die trekmarkeringen, matrijsafdrukken, lasgetuigen en oppervlakteconsistentie dekt. Corrosietests omvatten 240 uur neutrale zoutnevelvalidatie met thermische schok en bestandtests. Volledige projectdocumentatie—uitgaande inspectierapporten, dimensionale registraties, materiaalcertificaten, zoutnevelrapporten en PPAP-goedkeuring—ondersteunt kwaliteitsnormen van de automobielindustrie. Neem contact op met Shih Yeh om uw vereisten voor op maat gemaakte motorfiets koplampenrand, materiaalspecificaties en productieplanning te bespreken.