Shih Yeh | Индивидуальная оправа и ободок для мотоциклетных фар из стали
Shih Yeh производит прецизионные глубокие вытянутые стальные оправы для мотоциклетных фар с ярким никель-хромовым покрытием. Индивидуальное OEM производство по 2D/3D чертежам для Европы и Северной Америки.
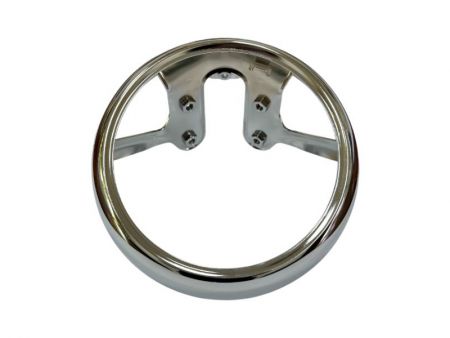

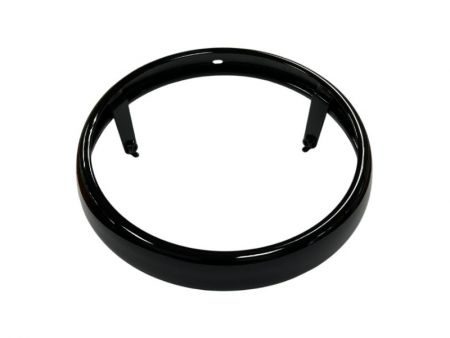
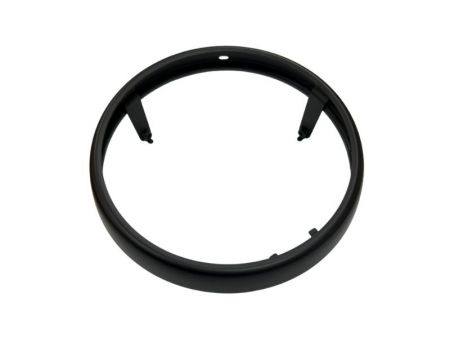
Глубоковытянутый сталь и яркий никель-хром | Индивидуальный ободок мотоциклетной фары.
От многоступенчатого глубокого вытягивания и окружного формования до сварки кронштейнов с контролем зажимов и полировки класса A, процесс управляется для поддержания круглости, соответствия сборки и окончательного внешнего вида с покрытием.
Shih Yeh разрабатывает и массово производит индивидуальные ободья фар для мотоциклов на основе предоставленных клиентами 2D и 3D чертежей для брендов мотоциклов и компаний по производству запчастей на рынке в Европе и Северной Америке. Этот случай сочетает в себе глубоко вытянутый обод из холоднокатаной стали, высокопрочные кронштейны из горячекатаной стали и яркое декоративное никель-хромовое покрытие. Это компонент OEM на заказ, а не стандартная готовая деталь.
Ключом является не какой-либо отдельный этап формирования или покрытия, а то, как сформированный профиль, позиционирование кронштейнов и предварительная поверхность для покрытия работают вместе. Если на более ранних этапах процесса появляются геометрия с отклонениями, следы от вытягивания или вмятины, связанные со сваркой, яркое хромовое покрытие не скроет их — оно сделает их более заметными.
Технические характеристики изделия и основные сведения о закупке
| Позиция | Описание изделия |
|---|---|
| Продукт | Индивидуальный стальной ободок / декоративная рамка фары мотоцикла |
| Формат сотрудничества | Разработка, создание прототипов и серийное OEM-производство на основе предоставленных заказчиком 2D- и 3D-чертежей |
| Рынок / заказчики | Европа и Северная Америка; бренды мотоциклов и бренды запчастей для вторичного рынка |
| Корпус ободка | Деталь глубокой вытяжки из холоднокатаной углеродистой стали толщиной 1,0 мм |
| Материал кронштейна | Высокопрочная горячекатаная углеродистая сталь |
| Ориентировочные размеры | Наружный диаметр — около 202 мм, внутренний диаметр — 200 мм, общая высота — 40 мм |
| Конструкция | Круглый обод глубокой вытяжки, переход с уменьшенным диаметром по нижней кромке и около 3–6 приварных кронштейнов |
| Основные процессы | Многоэтапная глубокая вытяжка, калибровка и корректировка круглости, формовка нижней кромки, ротационная формовка по окружности, сварка кронштейнов, полировка класса A и декоративное хромирование |
| Сварка | Точечная сварка и дуговая сварка в среде защитного газа CO₂ с использованием специальных позиционирующих приспособлений |
| Внешний вид | Критическая поверхность класса A, определённая заказчиком, и яркое декоративное никель-хромовое покрытие |
| Контроль | Выборочный контроль размеров и соответствия сборки с использованием калибров; проверка целостности сварных швов и качества полировки в соответствии с требованиями проекта |
| Документы | Отчёт о выходном контроле, записи измерений, сертификаты на материалы, отчёт о соляном тумане и PPAP — в соответствии с требованиями проекта |
| Статус | Освоенное серийное производство |
Примечание: Указанные выше материал, толщина, размеры, количество кронштейнов, покрытие и условия испытаний являются специфичными для данного примера и не могут автоматически применяться ко всем проектам по изготовлению ободков фар.
Почему эта деталь — нечто большее, чем простой круглый компонент, изготовленный методом глубокой вытяжки
Изогнутый профиль влияет на внешний вид, установку лампы и расположение кронштейна одновременно. Если поток материала нестабилен во время глубокого вытягивания, могут возникнуть складки вокруг фланцев, переходов или ограниченных областей. Большая глубина вытягивания или меньшие радиусы формовки также могут увеличить риск локализованного утончения, царапин и, в тяжелых случаях, трещин.
- Риски формовки: образование складок, локальное утонение, задиры, растрескивание и пружинение.
- Размерные риски: наружный диаметр, внутренний диаметр, общая высота, криволинейный профиль и круглость взаимно влияют друг на друга.
- Риски сборки: отклонения в сопряжении по нижней кромке или базах кронштейна могут повлиять на установку фонаря.
- Риски внешнего вида: следы вытяжки, отпечатки штампа и вмятины, связанные со сваркой, становятся более заметными после полировки и нанесения декоративного хромового покрытия.
Для серийного производства приемка не может основываться на одном измерении диаметра. Необходимо совместно рассмотреть вариации толщины, изогнутый профиль, общую высоту, круглость, посадку при сборке и поверхность перед покрытием. Фактические пределы приемки остаются под контролем чертежа заказчика, утвержденного образца и требований проекта.
Метод формования: многоэтапная глубокая вытяжка, калибровка и круговая ротационная формовка
Корпус обода формируется через несколько этапов глубокого вытягивания для достижения необходимой высоты и изогнутого профиля, после чего при необходимости производится подгонка размеров и коррекция округлости. Специальная геометрия нижнего края формируется после глубокого вытягивания, а окружное формование создает интерфейс уменьшенного диаметра для соединения с лампой или сопрягаемым компонентом.
Ключевые производственные проверки включают:
- Посадочный диаметр после ротационной формовки и заданный допуск по чертежу
- Овальность, готовая высота и криволинейный профиль
- Стабильность геометрии нижней кромки по всей окружности
- Фактическая посадка на лампу, кронштейны или сопрягаемый образец
Если измерения выходят за пределы допусков, указанных на чертеже, сначала проверяются течение материала, состояние оснастки и параметры процесса. Затем при необходимости выполняются изменение размера или корректировка, вместо того чтобы полагаться на косметическую доработку в конце процесса.
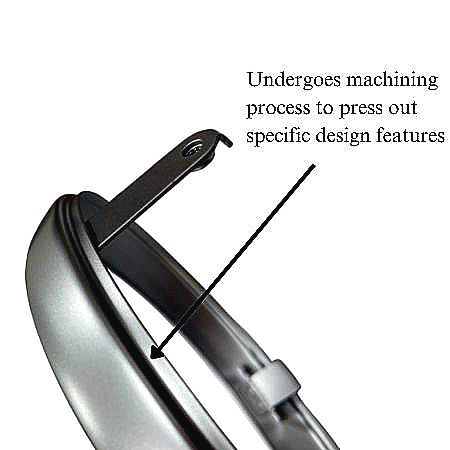
Сварка кронштейнов с использованием приспособления для контроля положения, круглости и качества поверхности класса A
Каждое колесо включает примерно 3-6 скоб, в зависимости от дизайна. Точечная сварка и сварка дугой с защитой углекислым газом выполняются с использованием специализированных приспособлений, расположенных от интерфейса с уменьшенным диаметром, базовых дат и углов скоб. Это помогает уменьшить движение скоб и потерю круглости после сварки.
Тепло, выделяемое при сварке, также может оставлять вмятины или следы на видимых поверхностях. Поскольку гальваническое покрытие не может скрыть эти дефекты, положение кронштейна, его размеры и косметическое состояние контролируются одновременно. Существующие производственные проверки включают:
- Выборочный контроль с использованием калибров положения кронштейна, критически важных размеров и соответствия сборки
- Выборочный разрушающий контроль для проверки надежности сварного соединения
- Выборочный контроль отполированной поверхности класса A после сварки в соответствии с требованиями проекта
Контроль полировки класса A и яркого декоративного никель-хромового покрытия
В этом случае "Класс A" относится к критически видимой поверхности, определенной чертежом заказчика или стандартом внешнего вида; это не универсальный класс, применяемый ко всем проектам. Поскольку яркое никель-хромовое покрытие обладает высокой отражательной способностью, небольшие отклонения от основного материала, сварки или полировки становятся легче заметными. По этой причине контроль за внешним видом начинается на этапе глубокого вытягивания и сварки, а не только на этапе покрытия.
Ключевые точки контроля включают:
- Следы волочения, отпечатки штампа, задиры, царапины и вмятины
- Локальные углубления, следы сварки и неровности поверхности
- Волны после полировки, равномерность яркости и отражения
- Вздутия, раковины, шероховатость, трещины, непрокрытые участки или следы от подвесок и контактов после нанесения покрытия
- Загрязнения, неравномерный цвет и изменение окраски
Проверка покрытия, требования к коррозионной стойкости и производственная документация
Для данного производственного случая требования к декоративному хромированию включают испытание на термостойкость, испытание напильником и 240-часовое испытание в нейтральном соляном тумане. После 240-часового испытания поверхность оценивается в соответствии с критериями приемки заказчика на наличие видимых признаков ухудшения состояния, изменения цвета, белой коррозии или красной ржавчины. Для новых проектов до подготовки коммерческого предложения или создания прототипа необходимо подтвердить метод испытаний, место расположения образца или готовой детали, количество образцов, зоны маскирования и критерии приемки. Требование в 240 часов относится именно к этому случаю и не означает, что для каждой стальной детали с видимой поверхностью используется одинаковая структура покрытия или одинаковая продолжительность испытания на коррозионную стойкость.
Документация, зависящая от проекта, может включать:
- Отчёты о выходном контроле и записи измерений критических размеров
- Сертификаты на материалы и отчёты об испытаниях поверхностной обработки / в соляном тумане
- PPAP или другие документы об утверждении производства, указанные заказчиком
Опыт работы с аналогичными материалами, покрытиями и деталями
Shih Yeh также имеет опыт производства глубокой вытяжкой ободка фары из алюминиевого сплава толщиной 1,5 мм с ориентировочными справочными размерами: наружный диаметр около 174 мм, внутренний диаметр 171 мм и общая высота 64 мм. Поскольку алюминиевый сплав и холоднокатаная сталь различаются по пластичности, пружинению и контролю поверхностных следов, оснастку, этапы формовки и требования к внешнему виду по-прежнему необходимо оценивать отдельно для каждого нового проекта. В других проектах для получения глянцевого и матового чёрного покрытия использовались электрофоретическое покрытие в сочетании с жидкой окраской., серебристые и аналогичные виды отделки. Также можно оценить сопоставимые условия производства для:
- Декоративные ободки фар, рамки светильников и круглые декоративные кольца для мотоциклов
- Металлические накладки для приборных панелей мотоциклов и круглые крышки светильников
- Стальные корпуса, торцевые крышки и кожухи глубокой вытяжки с интерфейсами уменьшенного диаметра
- Детали внешнего вида транспортных средств, требующие нескольких приварных кронштейнов, а также гальванического покрытия или окраски
Эти примеры демонстрируют лишь опыт производства аналогичных изделий. Для каждого нового проекта необходимо отдельно проверить существующую оснастку, размеры и результаты валидации; их нельзя применять автоматически.
- Связанные продукты
-
Изготовленные на заказ металлические крышки, экраны и защитные элементы для мотоциклов
с опытом работы с сложными штампованными геометриями...
Подробности
ЧПУ-борка и электроокрашивание | Индивидуальное звено для мотоцикла
Этот кастомный мотоциклетный дроп-линк является сварным...
Подробности
Шестигранная перфорация сетки и контроль плоскостности | Индивидуальный защитный экран радиатора мотоцикла из алюминия.
Shih Yeh производит индивидуальные алюминиевые защитные...
Подробности - Связанные вопросы
-
Можете ли вы производить нестандартные размеры и формы по 2D/3D чертежам?
Да. Shih Yeh может просматривать предоставленные клиентом 2D и 3D чертежи для индивидуальных...
Популярные продукты

Свяжитесь с нами по адресу
Электронная почта: sales@monsoon.com.tw
Позвоните: (+886) 2-26101788
ПодробнееКак мы можем добиться постоянной округлости и яркого хромированного внешнего вида при массовом производстве ободов фар мотоциклов?
Shih Yeh's 36-летний опыт прецизионного штамповки металлов обеспечивает размерную согласованность и контроль поверхности класса A благодаря интегрированному управлению процессами. Наш внутренний инструментальный цех оптимизирует этапы формовки, сварку с контролем приспособлений и полировочные техники для поддержания круглости и устранения следов вытяжки перед покрытием. Мы проводим выборку на основе измерений, тестирование целостности сварки и 240-часовую проверку на соляном тумане, чтобы гарантировать отражающую отделку, которую ожидают ваши клиенты. Запросите образец продукции и техническую консультацию, чтобы увидеть, как наши возможности по глубокому вытягиванию стальных ободков фар соответствуют вашим требованиям.
Контроль качества встроен на всех этапах производства, а не применяется только на этапе покрытия. Shih Yeh's внутренний инструментальный цех управляет проектированием, изготовлением и обслуживанием инструментов, сокращая время выполнения и обеспечивая стабильное массовое производство. Каждое ободок фары проходит выборку по размерам, соответствию сборки и целостности сварки, при этом проверка после покрытия включает в себя следы от вытяжки, отпечатки от форм, следы сварки и однородность поверхности. Испытание на коррозию включает в себя 240-часовую проверку нейтральным солевым распылением с термическим шоком и испытания на сжатие. Полная документация проекта — отчеты о выходном контроле, размерные записи, сертификаты материалов, отчеты о соляном тумане и одобрение PPAP — поддерживает стандарты качества автомобильного класса. Свяжитесь с Shih Yeh, чтобы обсудить ваши требования к индивидуальным ободкам фар мотоцикла, спецификации материалов и сроки производства.