Shih Yeh | カスタム鋼製バイクヘッドライトベゼル & リム
Shih Yehは、明るいニッケルクロムメッキを施した精密なディープドローン鋼製のバイクヘッドライトリムを製造しています。ヨーロッパと北米向けの2D/3D図面からのカスタムOEM生産。
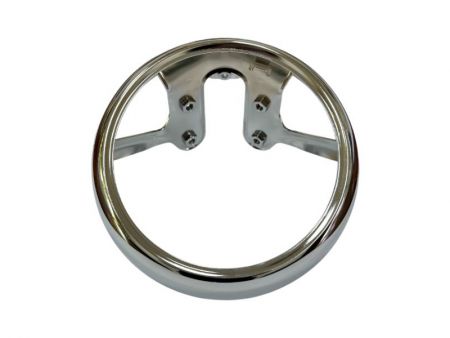

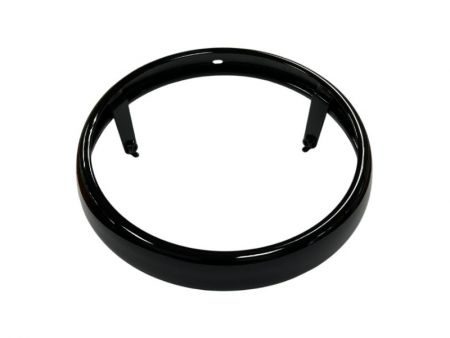
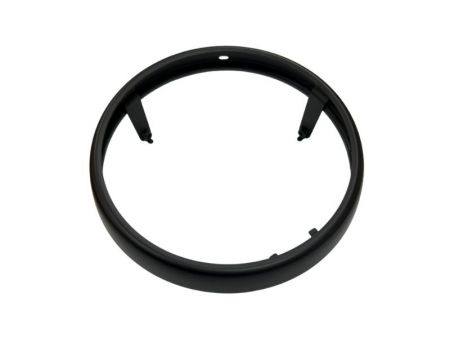
深絞りスチール&明るいニッケルクロム | カスタムバイク用ヘッドライトリム
多段深絞りと周囲スピン成形から、治具制御のブラケット溶接、クラスAの研磨まで、プロセスは円形、組み立てのフィット感、最終的なメッキ外観を維持するように管理されています。
Shih Yehは、ヨーロッパと北米のバイクブランドおよびアフターマーケット部品会社向けに、顧客提供の2Dおよび3D図面に基づいてカスタムバイクヘッドライトリムを開発・大量生産しています。このケースは、深絞り冷間圧延鋼リム、高強度熱間圧延鋼ブラケット、明るい装飾用ニッケルクロム仕上げを組み合わせています。これは、標準的な市販品ではなく、受注生産のOEMコンポーネントです。
鍵は、単一の成形またはメッキ工程ではなく、成形されたプロファイル、ブラケットの位置決め、そして前メッキ表面がどのように連携するかです。プロセスの早い段階で、円形でない形状、引きずり跡、または溶接に関連するへこみが導入されると、明るいクロムメッキではそれらを隠すことはできず、むしろ目立たせることになります。
ケース仕様および調達のハイライト
| 項目 | ケース詳細 |
|---|---|
| 製品 | カスタムスチール製オートバイ用ヘッドライトリム/ヘッドライトベゼル |
| 取引内容 | 顧客提供の2D/3D図面に基づく開発、試作、OEM量産 |
| 市場/顧客 | 欧州および北米、オートバイブランドおよびアフターマーケット部品ブランド |
| リム本体 | 1.0 mm冷間圧延炭素鋼の深絞り部品 |
| ブラケット材質 | 高強度熱間圧延炭素鋼 |
| 参考寸法 | 外径約202 mm、内径約200 mm、全高約40 mm |
| 構造 | 円形深絞りリム、下端部の縮径接続部、約3~6個の溶接ブラケット |
| 主な工程 | 多段深絞り、再成形・真円度矯正、下端部成形、周方向スピン成形、ブラケット溶接、クラスA研磨、装飾クロムめっき |
| 溶接 | 専用位置決め治具を使用したスポット溶接およびCO₂ガスシールドアーク溶接 |
| 外観 | お客様が定義した重要なA級表面および光沢のある装飾用ニッケルクロム仕上げ |
| 検査 | 寸法および組付け適合性をゲージに基づき抜き取り検査し、溶接の健全性と研磨外観をプロジェクト要件に従って確認 |
| 書類 | 出荷検査報告書、寸法記録、材料証明書、塩水噴霧試験報告書、およびPPAP(プロジェクト要件に準拠) |
| ステータス | 量産実績あり |
注:上記の材料、厚さ、寸法、ブラケット数量、コーティング、および試験条件は案件固有の参考情報であり、すべてのヘッドライトリムプロジェクトに自動的に適用することはできません。
この部品が単なる円形の深絞り成形部品ではない理由
曲線プロファイルは、外観、ランプのフィット、ブラケットの位置に同時に影響を与えます。深絞りの際に材料の流れが不安定な場合、フランジ、遷移部、または制約のある領域周辺でしわが発生する可能性があります。より深い絞りや小さな成形半径は、局所的な薄化、スコアリング、そして深刻な場合には亀裂のリスクを高めることもあります。
- 成形リスク:しわ、局所的な肉薄、傷、亀裂、スプリングバック。
- 寸法リスク:外径、内径、全高、曲面形状、真円度が相互に影響し合います。
- 組立リスク:下端部の接合面やブラケットの基準点のずれが、ランプの取り付けに影響する可能性があります。
- 外観リスク:研磨および光沢クロムめっき後、絞り痕、金型の圧痕、溶接に起因するへこみがより目立つようになります。
量産の場合、受け入れは単一の直径測定に基づいてはなりません。厚さのばらつき、曲面プロファイル、全体の高さ、円形度、組み立てのフィット感、そして前処理表面を一緒に確認する必要があります。実際の受け入れ限界は、顧客の図面、承認されたサンプル、およびプロジェクトの要件に従います。
成形方法:多段深絞り、リサイズ、周方向スピン成形
リムボディは、必要な高さと曲面プロファイルを達成するために、複数の深絞り工程を経て形成され、その後、必要に応じてサイズ調整と円形修正が行われます。特別な下端ジオメトリは深絞り後に形成され、周方向のスピン成形によってランプや接続部品との適合のための直径が縮小されたインターフェースが作られます。
主な生産検査項目には、以下が含まれます。
- スピン成形後の嵌合径および図面で指定された公差
- 真円度、仕上がり高さ、曲面形状
- 下端部形状の円周方向の一貫性
- ランプ、ブラケット、または嵌合サンプルとの実際の適合性
測定値が図面公差の範囲外の場合は、まず材料の流動、金型の状態、工程パラメータを確認します。その後、必要に応じて寸法調整や修正を行い、工程の最後に外観上の手直しだけに頼ることはありません。
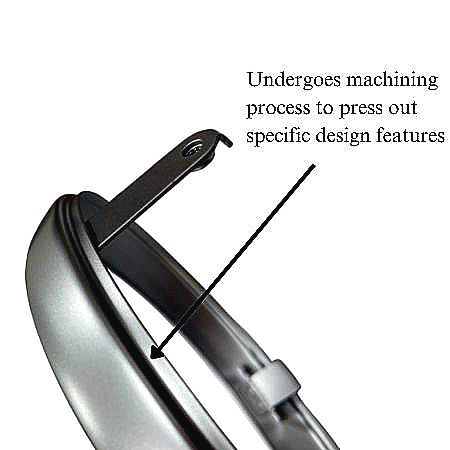
位置、真円度、クラスA表面品質を実現する治具管理ブラケット溶接
各リムには、デザインに応じて約3〜6のブラケットが組み込まれています。スポット溶接とCO₂ガスシールドアーク溶接は、縮小直径インターフェース、アセンブリ基準、およびブラケット角度から配置された専用の治具を使用して行われます。これにより、溶接後のブラケットの動きと円形度の喪失が減少します。
溶接熱によって、目視可能な表面にへこみや溶接痕が残ることもあります。電気めっきではこれらの欠陥を隠せないため、ブラケットの位置、寸法、外観状態を一体的に管理しています。既存の生産検査には以下が含まれます。
- ゲージを用いたブラケット位置、重要寸法、組み付け状態の抜き取り検査
- 溶接部が確実に固定されていることを確認する破壊試験の抜き取り検査
- プロジェクト要件に基づく、溶接後のクラスA研磨面の抜き取り検査
クラスA研磨および光沢装飾ニッケルクロム仕上げの管理
この場合、「クラスA」は顧客の図面または外観基準によって定義された重要な可視表面を指します。これはすべてのプロジェクトに適用される普遍的なグレードではありません。明るいニッケルクロム仕上げは非常に反射性が高いため、基材、溶接、または研磨からの小さな変動が見えやすくなります。このため、外観管理は深絞りや溶接の段階から始まり、メッキ段階だけではありません。
主な検査ポイントは次のとおりです。
- 引き抜き跡、金型の圧痕、スコアリング、傷、へこみ
- 局所的なくぼみ、溶接痕、表面の凹凸
- 研磨ムラ、明るさと反射の均一性
- めっき後の膨れ、ピット、粗さ、ひび割れ、めっき抜け、ラック跡または接触跡
- 汚染、色ムラ、変色
めっきの検証、腐食要件、生産関連文書
この生産案件における装飾クロムめっきの要求事項には、熱衝撃試験、ヤスリ試験、および240時間の中性塩水噴霧試験が含まれます。 240時間の試験後、表面について、目視可能な劣化、色の変化、白錆、または赤錆に関するお客様の受入基準に基づいて評価します。 新規プロジェクトでは、見積もりまたは試作の前に、試験方法、試験片または完成部品の位置、サンプル数量、マスキング領域、および合格基準を確認する必要があります。 240時間という要件はこのケースに特有のものであり、すべてのスチール外観部品が同じめっき構造や腐食試験時間を使用することを意味するものではありません。
プロジェクトに応じた文書には、以下が含まれる場合があります。
- 出荷検査報告書および重要寸法記録
- 材料証明書および表面処理/塩水噴霧試験報告書
- PPAPまたは顧客指定のその他の生産承認文書
関連する材料、仕上げ、および類似部品の経験
Shih Yehは、外径約174 mm、内径171 mm、全高64 mmを参考寸法とする、板厚1.5 mmのアルミニウム合金製深絞りヘッドライトリムの製造実績もあります。アルミニウム合金と冷間圧延鋼板では、延性、スプリングバック、表面キズの管理が異なるため、新規プロジェクトごとに金型、成形工程、外観要件を個別に評価する必要があります。その他のプロジェクトでは、光沢ブラック、マットブラックを実現するために、電着塗装と液体塗装を組み合わせています。, シルバー、および同様の仕上げ。類似した製造条件についても、以下を評価できます。
- オートバイのヘッドライトトリムリング、ランプフレーム、円形装飾リング
- オートバイのメーターパネル用金属ベゼルおよび円形ランプカバー
- 縮径インターフェースを備えた深絞り鋼製ハウジング、エンドキャップ、カバー
- 複数の溶接ブラケットと、めっきまたは塗装仕上げを必要とする車両外観部品
これらの例は、関連する製造実績のみを示すものです。新規プロジェクトごとに、既存の金型、寸法、検証結果を改めて確認する必要があり、自動的に適用することはできません。
- 関連商品
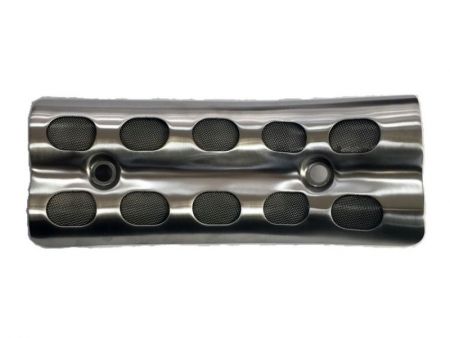
カスタム金属製バイクカバー、シールド&ガード
複雑なスタンプ幾何学と外観が重要な部品の経験を持っています。成形制御は、適切なフィット感を保ちながら、しわ、歪み、ひび割れを減らすことに焦点を当てています。 利用可能な製造能力には、金属スタンピング、リベット打ち、スポット溶接、TIGおよびMIG溶接が含まれ、さまざまな外観および用途要件に応じた複数の表面仕上げオプションがあります。実際の材料、形状、公差、組み立て方法、および表面仕様は、顧客の図面およびプロジェクト要件に基づいて評価されます。
詳細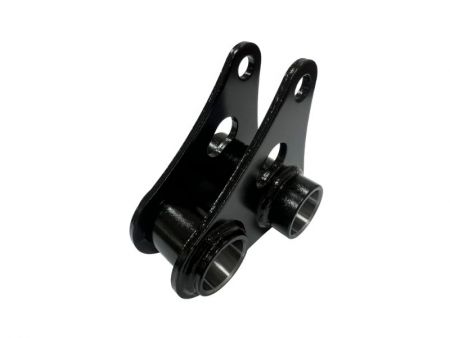
CNCボーリング&Eコーティング | カスタムバイクドロップリンク
このカスタムバイクのドロップリンクは、精密スタンピング、ロボット溶接、CNCボーリング、サンドブラスト、電着塗装を用いて製造された溶接鋼製サスペンションコンポーネントです。主要なエンジニアリングの課題は、シートメタルとチューブの組み立て後に必要な平行性と直交性を維持しながら、ベアリングボアの指定されたR7公差を達成することです。
詳細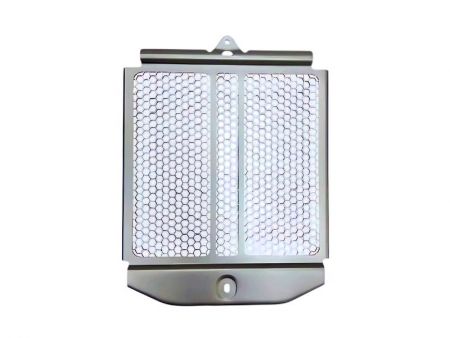
六角形メッシュパンチング&平坦性制御 | カスタムアルミニウムバイクラジエーターガード。
Shih Yehは、顧客の図面に基づいてカスタムアルミニウムバイクラジエーターガードを製造しています。この部品は、230...
詳細- 関連FAQ
2D/3D図面からカスタムサイズや形状を製造できますか?
はい。Shih Yehは、カスタムサイズ、プロファイル、曲面、穴の位置、曲げ、深絞り、溶接、CNC加工、チューブ曲げ、表面仕上げのために顧客提供の2Dおよび3D図面をレビューできます。製造可能性は、意図された使用、設置場所、材料、厚さ、公差、外観要件、および推定ボリュームに基づいて確認されます。

高ボリュームのオートバイヘッドライトリム生産において、一貫した丸みと明るいクロムの外観をどのように実現できますか?
Shih Yeh's 36年の精密金属スタンピングの専門知識は、統合プロセス管理を通じて寸法の一貫性とクラスAの表面制御を保証します。 当社の社内ツールルームは、成形段階、治具制御溶接、研磨技術を最適化し、メッキ前に円形を維持し、引きずり跡を排除します。 私たちは、ゲージベースのサンプリング、溶接の完全性テスト、240時間の塩水噴霧検証を実施し、お客様が期待する反射仕上げを保証します。 生産サンプルと技術相談をリクエストして、私たちの深絞り鋼製ヘッドライトリムの能力があなたの仕様にどのように合致するかを確認してください。
品質管理は、メッキ工程だけでなく、生産全体に組み込まれています。 Shih Yeh's社内ツールルームは、ツーリングの設計、製造、メンテナンスを管理し、リードタイムを短縮し、一貫した大量生産を確保します。 各ヘッドライトリムは、寸法、組み立ての適合性、溶接の完全性についてゲージベースのサンプリングを受け、メッキ後の検査では、引き抜き跡、金型の印、溶接の証拠マーク、表面の一貫性が確認されます。 腐食試験には、熱衝撃およびファイルテストを伴う240時間の中性塩スプレー検証が含まれます。 プロジェクトの完全な文書—出荷検査報告書、寸法記録、材料証明書、塩霧試験報告書、PPAP承認—は、自動車グレードの品質基準をサポートします。 Shih Yehに連絡して、カスタムバイク用ヘッドライトベゼルの要件、材料仕様、製造スケジュールについて話し合いましょう。