Shih Yeh | Cerclage et cerclage de phare de moto en acier sur mesure
Shih Yeh fabrique des cerclages de phare de moto en acier embouti de précision avec un plaquage en nickel-chrome brillant. Production OEM sur mesure à partir de dessins 2D/3D pour l'Europe et l'Amérique du Nord.
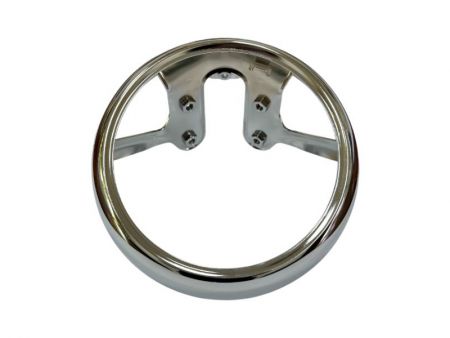

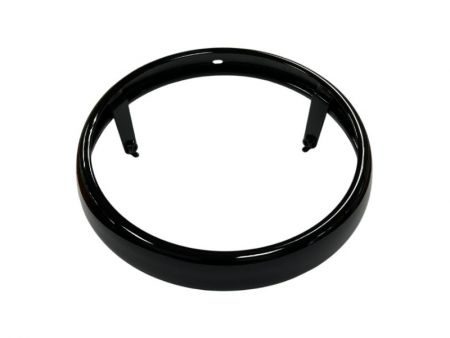
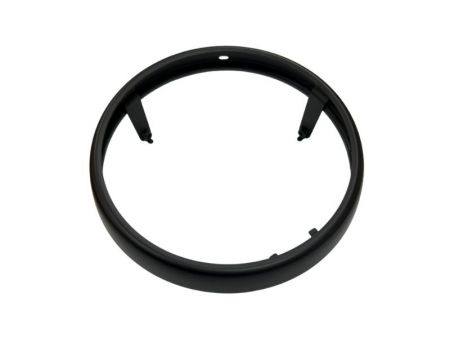
Acier embouti et nickel-chrome brillant | Jante de phare de moto sur mesure
De l'emboutissage profond multi-étapes et du formage par rotation périphérique à la soudure de support contrôlée par gabarit et au polissage de classe A, le processus est géré pour maintenir la rondeur, l'ajustement d'assemblage et l'apparence finale plaquée.
Shih Yeh développe et produit en masse des jantes de phare de moto sur mesure basées sur des dessins 2D et 3D fournis par les clients pour des marques de motos et des entreprises de pièces de rechange en Europe et en Amérique du Nord. Ce cas combine une jante en acier laminé à froid, des supports en acier laminé à chaud de haute résistance, et une finition décorative en nickel-chrome brillant. Il s'agit d'un composant OEM fabriqué sur commande plutôt que d'une pièce standard prête à l'emploi.
La clé n'est pas une étape de formation ou de placage unique, mais la manière dont le profil formé, le positionnement des supports et la surface pré-placée fonctionnent ensemble. Si une géométrie non ronde, des marques de tirage ou des bosses liées à la soudure sont introduites plus tôt dans le processus, le placage en chrome brillant ne les cachera pas - il les rendra plus visibles.
Spécifications du boîtier et points forts de l’approvisionnement
| Élément | Détails du boîtier |
|---|---|
| Produit | Cerclage de phare de moto en acier sur mesure / enjoliveur de phare |
| Mission | Développement, prototypage et production de masse OEM à partir de plans 2D/3D fournis par le client |
| Marché / Clientèle | Europe et Amérique du Nord ; marques de motos et marques de pièces de rechange |
| Corps du cerclage | Pièce emboutie profonde en acier au carbone laminé à froid de 1,0 mm |
| Matériau du support | Acier au carbone laminé à chaud à haute résistance |
| Dimensions de référence | Diamètre extérieur d’environ 202 mm, diamètre intérieur de 200 mm et hauteur totale de 40 mm |
| Structure | Bord circulaire embouti en profondeur, interface à diamètre réduit sur le bord inférieur et environ 3 à 6 supports soudés |
| Procédés clés | Emboutissage profond en plusieurs étapes, recalibrage/correction de la circularité, formage du bord inférieur, formage par repoussage circonférentiel, soudage des supports, polissage de classe A et chromage décoratif |
| Soudage | Soudage par points et soudage à l’arc sous protection gazeuse au CO₂ avec des gabarits de positionnement dédiés |
| Aspect | Surface critique de classe A définie par le client et finition décorative nickel-chrome brillante |
| Inspection | Échantillonnage dimensionnel au moyen de calibres et vérification de l’ajustement lors de l’assemblage ; intégrité des soudures et aspect poli contrôlés conformément aux exigences du projet |
| Documents | Rapport d’inspection avant expédition, relevés dimensionnels, certificats de matériaux, rapport d’essai au brouillard salin et PPAP, selon les exigences du projet |
| Statut | Cas de production en série établi |
Remarque : Le matériau, l’épaisseur, les dimensions, la quantité de supports, le revêtement et les conditions d’essai indiqués ci-dessus sont des références propres à ce cas et ne peuvent pas être appliqués automatiquement à tous les projets d’anneaux de phares.
Pourquoi cette pièce est bien plus qu’un simple composant circulaire embouti profond
Le profil courbé affecte l'apparence, l'ajustement de la lampe et l'emplacement des supports en même temps. Si l'écoulement du matériau est instable lors du formage profond, des plis peuvent apparaître autour des flasques, des transitions ou des zones contraintes. Une plus grande profondeur de tirage ou des rayons de formage plus petits peuvent également augmenter le risque d'amincissement localisé, de rayures et, dans les cas graves, de fissures.
- Risques de formage : plissement, amincissement localisé, rayures, fissuration et retour élastique.
- Risques dimensionnels : le diamètre extérieur, le diamètre intérieur, la hauteur totale, le profil courbé et la circularité interagissent les uns avec les autres.
- Risques d’assemblage : les écarts au niveau de l’interface du bord inférieur ou des références du support peuvent affecter l’ajustement du feu.
- Risques d’apparence : les marques d’étirage, les empreintes de matrice et les bosses liées au soudage deviennent plus visibles après le polissage et le chromage brillant.
Pour la production en série, l'acceptation ne peut pas être basée sur une seule mesure de diamètre. La variation d'épaisseur, le profil courbé, la hauteur totale, la rondeur, l'ajustement d'assemblage et la surface avant placage doivent être examinés ensemble. Les limites d'acceptation réelles restent soumises au dessin du client, à l'échantillon approuvé et aux exigences du projet.
Procédé de formage : emboutissage profond en plusieurs étapes, redimensionnement et formage par fluotournage circonférentiel
Le corps de la jante est formé par plusieurs étapes de formage profond pour atteindre la hauteur requise et le profil courbé, suivi d'un redimensionnement et d'une correction de la rondeur si nécessaire. La géométrie spéciale du bord inférieur est formée après le formage profond, et le formage par rotation circonférentielle crée l'interface de diamètre réduit pour s'adapter à la lampe ou au composant associé.
Les contrôles de production clés comprennent :
- Le diamètre d’emboîtement après le formage par rotation et la tolérance spécifiée sur le plan
- La circularité, la hauteur finie et le profil courbé
- La régularité circonférentielle de la géométrie du bord inférieur
- L’ajustement réel avec la lampe, les supports ou l’échantillon d’emboîtement
Si les mesures se situent en dehors des tolérances du plan, l’écoulement du matériau, l’état de l’outillage et les paramètres du procédé sont d’abord examinés. Un redimensionnement ou une correction est ensuite appliqué si nécessaire, plutôt que de compter sur une reprise esthétique en fin de processus.
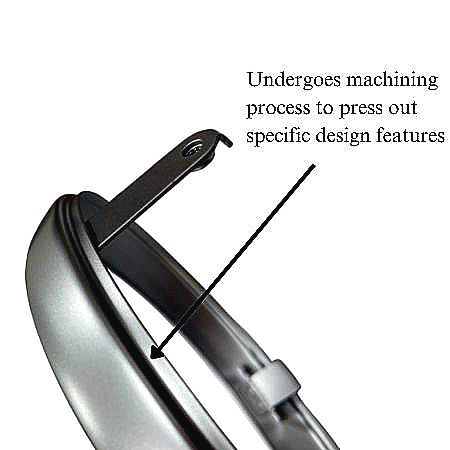
Soudage des supports contrôlé par gabarit pour garantir la position, la circularité et une qualité de surface de classe A
Chaque jante intègre environ 3 à 6 supports, selon le design. Le soudage par points et le soudage à l'arc avec protection gazeuse CO₂ sont réalisés avec des dispositifs dédiés positionnés à partir de l'interface à diamètre réduit, des références d'assemblage et des angles de support. Cela aide à réduire le mouvement des supports et la perte de circularité après le soudage.
La chaleur de soudage peut également laisser des bosses ou des marques visibles sur les surfaces apparentes. Comme la galvanoplastie ne peut pas masquer ces défauts, la position, les dimensions et l’état esthétique des supports sont contrôlés conjointement. Les inspections de production existantes comprennent :
- Échantillonnage à l’aide de calibres de la position des supports, des dimensions critiques et de l’ajustement de l’assemblage
- Échantillonnage par essais destructifs pour vérifier la solidité de la fixation soudée
- Échantillonnage de la surface polie de classe A après soudage, conformément aux exigences du projet
Contrôle du polissage de classe A et de la finition nickel-chrome décorative brillante
Dans ce cas, « Classe A » fait référence à la surface visible critique définie par le dessin du client ou la norme d'apparence ; ce n'est pas un grade universel appliqué à chaque projet. Étant donné qu'une finition en nickel-chrome brillant est très réfléchissante, les petites variations par rapport au matériau de base, à la soudure ou au polissage deviennent plus faciles à voir. Pour cette raison, le contrôle de l'apparence commence lors de l'emboutissage profond et de la soudure, et pas seulement à l'étape de placage.
Les principaux points d’inspection comprennent :
- Les marques de traçage, les empreintes de matrice, les stries, les rayures et les bosses
- Les dépressions localisées, les marques témoins de soudage et les irrégularités de surface
- Les ondulations de polissage ainsi que l’uniformité de la brillance et de la réflexion
- Les cloques, piqûres, rugosités, fissures, zones non revêtues ou marques de support/contact après placage
- La contamination, la couleur irrégulière et la décoloration
Validation du placage, exigences en matière de corrosion et documentation de production
Pour ce cas de production, les exigences relatives au chrome décoratif comprennent un test de choc thermique, un test à la lime et un test au brouillard salin neutre de 240 heures. Après l’essai de 240 heures, la surface est évaluée selon les critères d’acceptation du client concernant toute détérioration visible, modification de couleur, corrosion blanche ou rouille rouge. Pour les nouveaux projets, la méthode d’essai, l’emplacement de l’éprouvette ou de la pièce finie, la quantité d’échantillons, les zones masquées et les critères d’acceptation doivent être confirmés avant l’établissement du devis ou la réalisation du prototype. L’exigence de 240 heures est spécifique à ce cas et ne signifie pas que chaque pièce d’apparence en acier utilise la même structure de placage ou la même durée d’essai de corrosion.
La documentation dépendante du projet peut inclure :
- Rapports d’inspection finale et relevés des dimensions critiques
- Certificats de matériaux et rapports de traitement de surface / d’essais au brouillard salin
- PPAP ou autres documents d’approbation de production spécifiés par le client
Expérience connexe en matière de matériaux, de finitions et de pièces similaires
Shih Yeh possède également une expérience dans la fabrication d'une bordure de phare emboutie profondément en alliage d'aluminium de 1,5 mm, avec des dimensions de référence d'environ 174 mm de diamètre extérieur, 171 mm de diamètre intérieur et 64 mm de hauteur totale. Comme l'alliage d'aluminium et l'acier laminé à froid diffèrent en matière de ductilité, de retour élastique et de contrôle des marques de surface, l'outillage, les étapes de formage et les exigences d'apparence doivent néanmoins être évalués séparément pour chaque nouveau projet. D'autres projets ont utilisé une électrodéposition combinée à une peinture liquide pour obtenir un noir brillant, un noir mat, argenté et finitions similaires. Des conditions de fabrication comparables peuvent également être évaluées pour :
- Cerclages de phares de moto, enjoliveurs de lampes et anneaux décoratifs circulaires
- Enjoliveurs métalliques pour combinés d’instruments de moto et caches circulaires de lampes
- Boîtiers en acier embouti profond, embouts et couvercles avec interfaces à diamètre réduit
- Pièces d’habillage de véhicules nécessitant plusieurs supports soudés ainsi que des finitions plaquées ou peintes
Ces exemples illustrent uniquement une expérience de fabrication connexe. Les outillages, dimensions et résultats de validation existants doivent encore être examinés pour chaque nouveau projet et ne peuvent pas être appliqués automatiquement.
- Produits associés
Caches, écrans et protections de moto en métal sur mesure
avec une expérience dans les géométries estampées complexes et les pièces critiques en apparence....
Détails
Perçage CNC & E-Coating | Liaison de moto sur mesure
Ce lien de suspension de moto personnalisé est un composant en acier soudé fabriqué avec...
Détails
Perforation en maille hexagonale & Contrôle de planéité | Garde de radiateur en aluminium sur mesure pour moto.
Shih Yeh fabrique des protections de radiateur en aluminium sur mesure pour motos selon les dessins...
Détails- FAQ associées
Pouvez-vous fabriquer des tailles et des formes sur mesure à partir de dessins 2D/3D ?
Oui. Shih Yeh peut examiner les dessins 2D et 3D fournis par le client pour des tailles, des profils, des surfaces courbes, des emplacements de trous,...
Produits populaires

Comment pouvons-nous obtenir une rondeur constante et une apparence chromée brillante dans la production de jantes de phares de moto en grande quantité ?
Shih Yeh's 36 ans d'expertise en estampage métallique de précision garantissent la cohérence dimensionnelle et le contrôle de surface de classe A grâce à une gestion de processus intégrée. Notre salle d'outillage interne optimise les étapes de formage, le soudage contrôlé par gabarit et les techniques de polissage pour maintenir la rondeur et éliminer les marques de tirage avant le placage. Nous effectuons des échantillonnages basés sur des jauges, des tests d'intégrité des soudures et une validation de pulvérisation saline de 240 heures pour garantir la finition réfléchissante que vos clients attendent. Demandez un échantillon de production et une consultation technique pour voir comment nos capacités de jante de phare en acier embouti correspondent à vos spécifications.
Le contrôle de la qualité est intégré tout au long de la production plutôt que d'être appliqué uniquement à l'étape de placage. Le service d'outillage interne de Shih Yeh's gère la conception, la fabrication et l'entretien des outils, réduisant les délais de livraison et garantissant une production de masse cohérente. Chaque jante de phare subit un échantillonnage basé sur des jauges pour les dimensions, l'ajustement de l'assemblage et l'intégrité des soudures, avec une inspection post-plaquage couvrant les marques de tirage, les impressions de matrice, les marques de témoin de soudure et la cohérence de la surface. Les tests de corrosion comprennent une validation par pulvérisation de sel neutre pendant 240 heures avec des tests de choc thermique et de fichiers. La documentation complète du projet—rapports d'inspection sortants, dossiers dimensionnels, certificats de matériaux, rapports de brouillard salin et approbation PPAP—soutient les normes de qualité de niveau automobile. Contactez Shih Yeh pour discuter de vos exigences en matière de cerclage de phare de moto sur mesure, des spécifications de matériau et du calendrier de production.