Protection de radiateur en aluminium | Shih Yeh Estampage de précision
Protection de radiateur en aluminium sur mesure avec perforations hexagonales. Shih Yeh fournit des protections estampées de précision avec anodisation et traitement de surface pour motos.
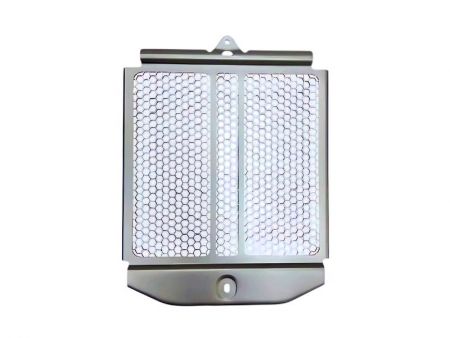
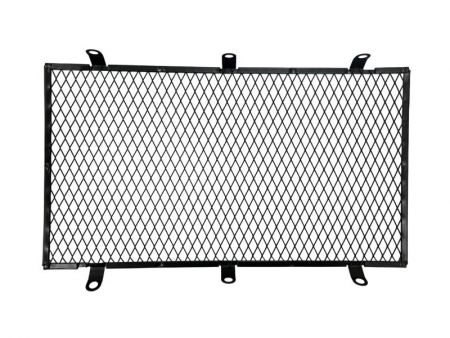
Perforation en maille hexagonale & Contrôle de planéité | Garde de radiateur en aluminium sur mesure pour moto.
Feuille d'aluminium de 2 mm avec environ 800 perforations hexagonales et une largeur de treillis métallique de 1,3 mm.
Shih Yeh fabrique des protections de radiateur en aluminium sur mesure pour motos selon les dessins des clients. Cette pièce présente un motif en maille hexagonale formé par le perçage d'environ 800 ouvertures dans une feuille d'aluminium de 2 mm mesurant 230 × 230 mm, avec une largeur de treillis métallique d'environ 1,3 mm.
Une perforation dense peut provoquer un gauchissement, une torsion et une déformation localisée. Les principales considérations de fabrication s'étendent donc au-delà de la formation des ouvertures hexagonales pour inclure le contrôle de la déformation des mailles métalliques, la planéité de la zone perforée, les positions des trous de montage et les dimensions de formage ultérieures. La zone perforée a une tolérance de planéité spécifiée par le dessin de 4 mm, tandis que l'inspection de production couvre également les caractéristiques de montage et la structure perforée.
Résumé du boîtier de protection de radiateur de moto en aluminium
| Article | Détails |
|---|---|
| Type de pièce | Protection de radiateur de moto en aluminium |
| Application | Protection du radiateur pour motos |
| Marchés clients | Europe et Amérique du Nord |
| Types de clients | Marques de motos et marques de pièces de rechange pour motos |
| Modèle de fabrication | Développement à partir de plans 2D/3D du client et production en série pour équipementiers |
| État du projet | Développement terminé ; production en série stable |
| Matériau | Alliage d’aluminium |
| Épaisseur de la tôle | 2 mm |
| Dimensions de la pièce | Env. 230 × 230 mm |
| Motif de perforation | Env. 800 perforations hexagonales |
| Largeur de la maille métallique | Env. 1,3 mm |
| Planéité de la zone perforée | 4 mm |
| Point clé de fabrication | Contrôle de la déformation et de la planéité de la tôle après une perforation haute densité |
| Finition de surface | Polissage, sablage et anodisation transparente |
Poinçonnage de treillis hexagonal haute densité et contrôle de la déformation des tôles
En plus de fournir une protection frontale, un protège-radiateur doit tenir compte de la manière dont sa structure perforée affecte le flux d'air. La géométrie des trous, la largeur du treillis métallique et la disposition générale de l'ouverture sont donc des considérations importantes en matière de conception et de fabrication. Cette partie utilise une feuille d'aluminium de 2 mm mesurant environ 230 × 230 mm, avec environ 800 perforations hexagonales produites lors de plusieurs opérations de poinçonnage. Les coups répétés introduisent et libèrent des contraintes qui peuvent déformer la feuille. La haute densité d'ouvertures laisse également moins de matériau entre les trous ; avec des mailles métalliques d'environ 1,3 mm de large, la zone perforée est particulièrement sensible aux forces de poinçonnage.
Après un perçage intensif, la tôle peut se déformer, se tordre ou se déformer localement, affectant la planéité de la zone perforée. Contrôler la déformation et la planéité est un défi central de fabrication. Au-delà de la production des environ 800 ouvertures, le processus doit gérer la distorsion de la tôle tout au long du perçage et du redressement ultérieur. Des méthodes de perçage et une séquence, un redressement ou une reforme en cours de processus, et une correction ultérieure sont utilisés pour répondre à l'exigence de planéité spécifiée de 4 mm.
1,3 mm de toiles métalliques et structure en maille hexagonale
Les mailles métalliques restantes entre les ouvertures hexagonales adjacentes mesurent environ 1,3 mm de large. Comme ces sections de connexion sont étroites, elles sont vulnérables à la déformation et aux forces de perforation. Les contrôles de fabrication traitent les risques de flexion, de torsion, d'étirement et de fracture, tout en surveillant la cohérence de la largeur des mailles et l'effet de la structure perforée sur la planéité globale du panneau.
Alors que les environ 800 ouvertures sont percées en plusieurs étapes, la structure matérielle de la zone perforée change progressivement. Un positionnement et un placement précis de la pièce à usiner sont donc importants, tout comme le contrôle de la largeur de la bande, pour réduire le risque de déformation localisée ou d'irrégularités structurelles. Les contrôles de production portent sur la largeur de la bande métallique, la planéité et la distorsion des panneaux, les bavures, les fissures sur les bords et d'autres anomalies matérielles.
Dimensions de montage et inspection de production
En plus de la structure perforée, les dimensions des trous de montage, les positions et espacements des trous, ainsi que les dimensions de pliage ou de formage sont des points de contrôle de production importants. Comme le garde-radiateur doit s'adapter aux composants de la moto, sa forme générale, les emplacements de montage et les dimensions pertinentes sont vérifiés par rapport aux dessins du client après le poinçonnage et le formage.
Lors de l'inspection finale, des jauges dédiées sont utilisées pour vérifier les dimensions liées au montage et la planéité, tandis que des pieds à coulisse sont utilisés pour mesurer la largeur de la toile métallique entre les ouvertures hexagonales. D'autres dimensions sont vérifiées avec des outils de mesure généraux ou une machine à mesurer en coordonnées (CMM), selon le cas. Après qu'une jauge d'inspection dédiée a été fabriquée, ses dimensions sont d'abord vérifiées à l'aide d'une CMM avant que la jauge ne soit utilisée pour les inspections de production ultérieures.
Exigences d'apparence de surface visible et de finition
Après le poinçonnage et le formage, le composant en aluminium subit un polissage, un sablage et une anodisation claire, avec un aspect de surface visible et une qualité de finition contrôlée selon les exigences spécifiques du projet. Les spécifications d'anodisation pour ce projet de production incluent une épaisseur de revêtement moyenne minimale de 10 μm et une exigence de test de brouillard salin de 240 heures. Ces spécifications s'appliquent uniquement à ce projet et ne représentent pas les exigences standard pour d'autres pièces sur mesure.
En plus de la finition anodisée claire utilisée dans ce projet, d'autres pièces en aluminium estampées sur mesure peuvent être évaluées pour des finitions anodisées dans des couleurs telles que noir, gris foncé, or, bleu et rouge. Les couleurs réalisables, la cohérence des couleurs et l'apparence de la surface dépendent de l'alliage d'aluminium, de l'état de surface et des exigences spécifiques au projet.
Applications potentielles | Composants métalliques perforés haute densité
L'expérience avec la perforation hexagonale dense, les mailles métalliques étroites et le contrôle de la déformation des tôles peut également informer les évaluations de fabricabilité pour d'autres composants métalliques nécessitant des ouvertures de ventilation, de protection ou de dissipation de chaleur. La géométrie des trous, la largeur des mailles, l'épaisseur du matériau, la planéité et les exigences de formage doivent être évaluées par rapport aux dessins de chaque client.
- Protections de radiateur, grilles de radiateur et grilles d’admission d’air : automobile, motocyclettes et équipements de transport
- Protections de ventilateur, panneaux de refroidissement perforés et panneaux de ventilation : électronique, machines électriques et équipements de refroidissement
- Protections de machines et capots de protection en treillis métallique : machines industrielles, automatisation et équipements de production
- Panneaux de boîtiers ventilés et capots d’équipement : électronique, armoires de commande et équipements industriels
- Grilles de haut-parleurs et panneaux audio : équipements audio et appareils électroniques grand public
- Panneaux perforés décoratifs et panneaux en treillis métallique : boîtiers d’équipement, pièces structurelles et produits grand public
Fournissez les plans pour une étude de faisabilité de fabrication
Si votre projet implique des perforations denses, des mailles métalliques étroites, une déformation de la tôle, des exigences de planéité ou des emplacements de trous de montage critiques, veuillez partager vos dessins et spécifications de projet. Shih Yeh peut examiner la faisabilité de fabrication et les informations nécessaires pour un devis.
Pour une demande de devis, veuillez fournir des dessins 2D ou des modèles 3D, le matériau, l'épaisseur de la tôle, les dimensions globales, le motif de perçage et les dimensions de la toile, les dimensions critiques et les tolérances, les points de montage, la finition de surface, l'apparence et les exigences de test, ainsi que les quantités de commande estimées. Lorsque la pièce doit s'adapter à un radiateur, un support ou un autre assemblage, les informations d'assemblage pertinentes soutiendront également l'examen technique.
- Produits associés
Production de pièces en forme courbée 3D et cosmétiques | Garde-boue en aluminium sur mesure
Shih Yeh fournit des services de fabrication OEM pour des garde-boue avant et arrière en aluminium...
Détails
Découpe fine en aluminium de 4 mm et pièce cosmétique | Support de bagages sur mesure pour moto.
Ce porte-bagages en aluminium pour moto est une pièce personnalisée produite en série pour...
Détails
Caches, écrans et protections de moto en métal sur mesure
avec une expérience dans les géométries estampées complexes et les pièces critiques en apparence....
Détails- FAQ associées
Pouvez-vous fabriquer des tailles et des formes sur mesure à partir de dessins 2D/3D ?
Oui. Shih Yeh peut examiner les dessins 2D et 3D fournis par le client pour des tailles, des profils, des surfaces courbes, des emplacements de trous,...
Quelles couleurs d'anodisation, épaisseurs de revêtement et conditions de test au brouillard salin sont disponibles pour les pièces en aluminium ?
Shih Yeh peut évaluer des couleurs anodisées claires, noires, dorées, bleues, rouges et d'autres couleurs spécifiées selon les dessins et les exigences...
Produits populaires

Comment pouvez-vous garantir une qualité constante et un ajustement précis pour des grilles de radiateur perforées complexes dans une production de motos à volume élevé?
La technologie de matrice de poinçonnage spécialisée de Shih Yeh's et le processus de estampage multi-étapes garantissent des formes de trous hexagonaux cohérentes, une précision d'espacement et une intégrité structurelle à travers tous les composants. Avec 36 ans d'expertise en estampage métallique de précision et des normes de contrôle qualité strictes, nous contrôlons la déformation à chaque étape de production pour garantir un alignement parfait des radiateurs et une intégration sans faille avec vos ensembles de motos. Notre atelier interne élimine les coûts d'externalisation et accélère les délais de production—contactez-nous pour discuter de vos besoins de production spécifiques et de solutions d'outillage sur mesure.
Au-delà du marquage, Shih Yeh propose des solutions de fabrication intégrées complètes, y compris des traitements de surface de précision adaptés à vos spécifications. Nous proposons l'anodisation pour améliorer la résistance à la corrosion et la durabilité, le sablage pour des textures mates esthétiques, et des options de finition supplémentaires telles que le revêtement en poudre et le revêtement électrophorétique. En vous associant à nous, vous accédez à une expertise complète en estampage de métaux, à des capacités avancées de formage de métaux perforés et à des solutions de production personnalisées qui répondent à la fois aux exigences techniques et visuelles, garantissant que vos protections de radiateur offrent une protection supérieure, une durabilité et une qualité prête pour le marché.