Support de bagages en aluminium pour moto | Shih Yeh Estampage de précision
Support de bagages en aluminium pour moto de 4 mm sur mesure avec découpe fine, chanfreinage CNC et finition anodisée. Production de masse pour les marchés européens et américains. Shih Yeh offre de la précision.
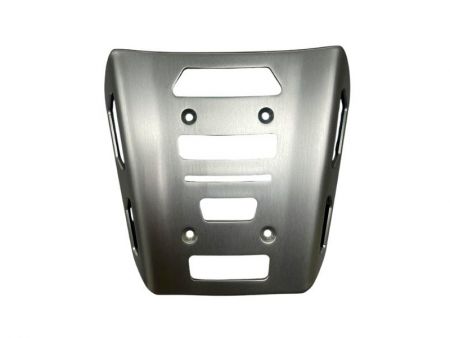
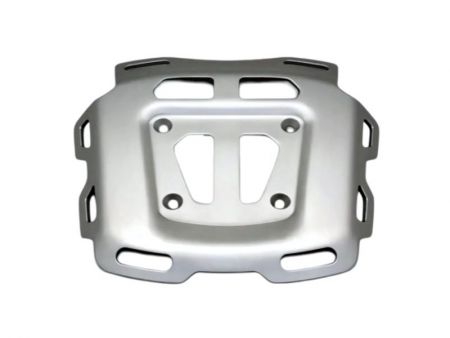
Découpe fine en aluminium de 4 mm et pièce cosmétique | Support de bagages sur mesure pour moto.
Bords découpés finement, chanfreinage CNC et finition anodisée pour production OEM.
Ce porte-bagages en aluminium pour moto est une pièce personnalisée produite en série pour les marques de motos et les marques de pièces de rechange en Europe et aux États-Unis. Il est fabriqué à partir d'une plaque en alliage d'aluminium de 4 mm et présente un profil externe, des ouvertures de style et plusieurs trous de montage conçus pour s'adapter à la carrosserie du véhicule et aux composants associés. Le contrôle de la production de masse va au-delà de la simple découpe de plaques et inclut les bords découpés à l'emporte-pièce, la planéité des pièces finies, la position réelle des trous de montage, le chanfreinage CNC sur tout le périmètre, le brossage directionnel et les surfaces cosmétiques de classe A. Shih Yeh a participé à l'évaluation de la fabricabilité depuis le début de la phase de développement. Plusieurs designs de porte-bagages ont été mis en production de masse, ont passé l'approbation dimensionnelle et esthétique des clients, et continuent d'être expédiés vers les marchés européens et américains.
Résumé du cas de production de masse de porte-bagages de moto en aluminium sur mesure
| Article | Détails |
|---|---|
| Type de produit | Porte-bagages de moto en aluminium sur mesure |
| Marché client | Europe et États-Unis |
| Type de client | Grandes marques de motos et marques de pièces de rechange |
| Modèle de fabrication | Développement à partir des dessins 2D/3D du client et production de masse OEM |
| État du projet | Développement terminé et en production de masse stable, avec des expéditions en cours vers les marchés européens et américains |
| Matériau | Alliage d'aluminium |
| Épaisseur de référence du boîtier | 4 mm |
| Dimensions de référence du boîtier | Multiples conceptions en production de masse ; taille maximale d'environ 220 × 200 × 30 mm |
| Principales caractéristiques structurelles | Structure de rack de type plaque, exigences de profil externe, multiples trous de montage et chanfreinage sur tout le périmètre |
| Principaux processus | Découpe fine, usinage CNC de profil externe, chanfreinage CNC sur tout le périmètre, brossage directionnel et anodisation |
| Exigences de surface | Les principales surfaces visibles et les zones chanfreinées sont des surfaces cosmétiques de classe A, avec brossage directionnel et anodisation spécifique au projet |
| Processus d'inspection | Inspection du premier article, inspection en cours de processus et inspection sortante ; le profil externe, les trous de montage et la planéité sont échantillonnés avec des dispositifs d'inspection, tandis que les surfaces cosmétiques de classe A sont entièrement inspectées |
| Documents disponibles | Rapport d'inspection sortante, dossiers d'inspection dimensionnelle, certificat de matériau, rapport de test de brouillard salin et PPAP |
| Portée du service projet | Évaluation de la fabricabilité, développement d'outillage et de processus, échantillonnage, production de masse, traitement de surface, documentation qualité et exportation |
L'épaisseur, les dimensions et les conditions d'essai indiquées ci-dessus sont des spécifications de référence provenant de produits fabriqués en série. Cela ne signifie pas que les mêmes conditions s'appliquent à chaque support de bagages en aluminium sur mesure pour moto. La fabricabilité réelle doit être confirmée en fonction du profil du produit, de l'agencement des trous de montage, de la planéité, des tolérances, du chanfreinage et des exigences esthétiques.
Contrôle de production de masse en découpe fine pour un porte-bagages de moto en aluminium de 4 mm
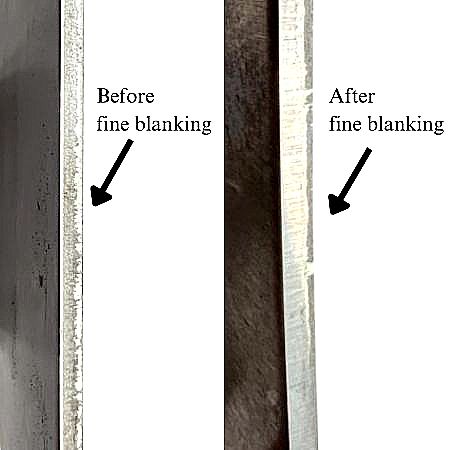
Le découpage fin est l'un des processus clés utilisés pour ce porte-bagages de moto. Pour une plaque en aluminium de 4 mm, la qualité de coupe implique plus que la formation du profil externe et des ouvertures ; les dimensions, le contour et la qualité des bords coupés doivent également être contrôlés. Pour des surfaces déchiquetées lisses et un contrôle de coupe déchirée, le estampage conventionnel sur une plaque d'aluminium plus épaisse peut créer une zone de coupe déchirée plus visible. Le découpage fin est utilisé dans ce projet pour obtenir un bord cisaillé plus lisse et plus complet.
Si les conditions de découpe fine, l'état du matériau ou le positionnement sont instables, les problèmes suivants peuvent survenir :
• Bords de coupe rugueux ou déchirures locales
• Déviations dimensionnelles et de contour
• Ébavurages affectant l'assemblage ultérieur
• Qualité des bords incohérente
• Variation des résultats de chanfreinage ultérieurs
• Défauts de bord devenant plus visibles après traitement de surface
L'inspection en production de masse se concentre sur les dimensions et l'état des bords après découpe fine. Les critères d'acceptation réels sont déterminés selon le dessin du client et les exigences de qualité du projet.
Les résultats du découpage à froid affectent également l'usinage CNC ultérieur. Après le découpage fin, la pièce nécessite encore un usinage CNC du profil extérieur et un chanfreinage dans des zones spécifiées. Si le profil, le positionnement ou la planéité dévient après l'opération de découpe précédente, la zone d'usinage CNC, la largeur de chanfrein et la cohérence cosmétique peuvent également être affectées. Le découpage à froid ne peut donc pas être évalué uniquement en fonction de l'achèvement d'une ouverture ; l'état des bords coupés, les dimensions et les exigences de traitement ultérieures doivent être considérés ensemble.
Comment la planéité affecte la cohérence des chanfreins CNC à périmètre complet
Le chanfreinage CNC sur ce produit couvre le périmètre extérieur et les zones autour des ouvertures spécifiées par le dessin. Le chanfreinage lui-même n'est pas la seule préoccupation ; la planéité de la pièce et l'état de maintien ont un effet direct sur la cohérence de la production de masse. La déformation modifie la profondeur et la couverture du chanfrein. Si la plaque en aluminium de 4 mm présente une déformation, une variation de hauteur locale ou des écarts de serrage incohérents, la position relative entre l'outil de coupe et la pièce à usiner change et peut causer :
• Largeur de chanfrein incohérente
• Chanfreins locaux trop profonds ou insuffisants
• Couverture d'usinage incohérente
• Apparence de bord discontinu
• Différences visuelles dans les chanfreins à différents endroits
• Cohérence réduite entre les lots de production
La planéité n'est donc pas seulement un élément d'inspection de la pièce finie ; elle affecte directement la profondeur, la largeur des chanfreins et la couverture d'usinage réelle.
La condition de maintien est également une partie du contrôle des chanfreins en production de masse. Même lorsque les tolérances de chanfrein sont relativement larges, un positionnement instable pendant l'usinage peut encore provoquer des chanfreins irréguliers. Le contrôle de production doit donc prendre en compte la planéité de la plaque, les espaces de serrage et le résultat final du chanfrein ensemble plutôt que de mesurer uniquement le chanfrein en C après l'usinage.
Position réelle et précision d'installation des trous de montage du porte-bagages de moto
Les trous de montage sur un porte-bagages de moto affectent directement l'installation avec la carrosserie du véhicule ou d'autres composants appariés. Les trous avec des exigences de positionnement exact sont généralement des dimensions critiques. L'inspection doit donc vérifier non seulement le diamètre de chaque trou, mais aussi la position de chaque trou par rapport au profil externe, aux autres trous et aux références du dessin.
Les arrangements à plusieurs trous créent également un risque de déviation accumulée. Un contrôle instable de la localisation des trous peut entraîner :
• Un diamètre de trou individuel répondant aux exigences tandis que l'ensemble du motif de trous est déplacé
• Une déviation accumulée à travers plusieurs trous de montage
• Des emplacements de trous qui ne correspondent pas au référentiel du profil externe
• Des pièces qui ne peuvent pas être alignées ou fixées correctement
• Une déviation de planéité qui affecte également l'état installé
La qualité doit donc être évaluée en fonction de la relation entre le profil complet du produit, les trous de montage et la planéité, plutôt qu'à partir des dimensions individuelles seules. Les dimensions critiques réelles, les tolérances de position réelle et les méthodes d'acceptation de l'assemblage sont confirmées selon le dessin du client et les spécifications du projet.
Vérification du profil externe, des trous de montage et de la planéité avec des dispositifs de pièces finies et inspection CMM
Pour un porte-bagages de moto avec plusieurs trous de montage et des exigences de planéité, mesurer seulement quelques points individuels peut ne pas représenter pleinement l'état installé réel.
Pendant la production de masse, des dispositifs d'inspection de pièces finies sont utilisés pour vérifier :
• Profil externe
• Emplacements des trous de montage
• Dimensions liées à la position réelle
• Planéité de la pièce finie
• Contact entre la pièce et les références de l'outil
Lors du développement et de la validation des dispositifs, une machine à mesurer par coordonnées est utilisée pour vérifier que les repères du dispositif correspondent aux exigences du dessin du client. Si le produit a des dimensions critiques spécifiques, des jauges dédiées peuvent également être configurées en fonction des besoins du projet pour soutenir une inspection rapide sur le sol de production. Le profil externe, les trous de montage et la planéité sont vérifiés par échantillonnage. La fréquence d'échantillonnage réelle, les critères d'acceptation et les dossiers d'inspection sont gérés selon le dessin du client et les exigences de qualité du projet.
Contrôle de qualité du chanfreinage et du brossage pour un porte-bagages en aluminium cosmétique de classe A
En plus de ses fonctions de montage et de support de charge, le porte-bagages de moto est un composant extérieur visible du véhicule. Les principales surfaces visibles et les zones chanfreinées sont des surfaces cosmétiques de classe A et sont entièrement inspectées lors de la production en série. Les chanfreins CNC sont également des surfaces cosmétiques importantes. Une zone chanfreinée n'est pas seulement un bord usiné fonctionnel, mais aussi une partie visible du produit, donc l'inspection ne peut pas se limiter à confirmer que le chanfrein existe.
L'inspection de la production de masse se concentre sur :
• Largeur de chanfrein constante
• Bords lisses
• Pas de marques de connexion d'outil évidentes
• Pas de surcoupe locale ou d'usinage insuffisant
• Pas de rayures, de marques de pression ou de dommages d'impact
• Apparence de chanfrein continue après anodisation
La cohérence du brossage directionnel doit également être contrôlée. La surface principale visible est brossée dans la direction spécifiée sur le dessin du client. L'inspection de la production de masse vérifie :
• La direction du brossage correspond au dessin
• La texture de surface est uniforme
• Pas de marques de fil croisé
• Pas de marques de meulage irrégulières
• Pas de rayures, de bosses ou de marques de pression
• La couleur après anodisation correspond à l'échantillon approuvé
Les surfaces cosmétiques de classe A et les zones chanfreinées sont entièrement inspectées selon l'échantillon approuvé par le client et les exigences cosmétiques du projet.
Anodisation claire brillante pour les porte-bagages en aluminium de moto
Ce projet de production de masse utilise des plaques en alliage d'aluminium sélectionnées pour leur légèreté, leurs exigences structurelles et leur résistance à la corrosion dans des conditions extérieures où les pièces de moto peuvent être exposées à la pluie, à l'humidité et à des environnements routiers. Après que le brossage directionnel soit terminé sur les principales surfaces visibles, un anodisation claire brillante est appliquée pour conserver la texture métallique de l'aluminium et fournir une protection de surface.
Les principaux objectifs du traitement de surface incluent :
• Créer une texture métallique cohérente
• Soutenir le design cosmétique de la marque
• Augmenter la protection de la surface
• Répondre aux exigences de résistance à la corrosion pour les environnements extérieurs et humides
• Réduire le risque de dommages à la surface lors de la manipulation et de l'utilisation normale
L'anodisation ne peut pas complètement cacher les défauts du substrat ou des processus en amont. Les rayures, les marques de pression, les marques de connexion d'outils et les irrégularités locales de surface créées lors du découpage à froid, de l'usinage CNC, de la manipulation ou du brossage peuvent devenir plus visibles après anodisation. La qualité cosmétique doit donc être contrôlée en continu depuis le découpage à froid, l'usinage CNC et le brossage jusqu'à l'anodisation et l'emballage, plutôt que de se fier uniquement au contrôle final sortant.
Les surfaces cosmétiques importantes après anodisation doivent être vérifiées pour :
• Cloques, creux ou rugosité évidente
• Contamination, décoloration ou anomalies de couleur locales
• Rayures et dommages d'impact
• Direction de brossage et cohérence de texture
• Apparence continue dans les zones chanfreinées
• Cohérence avec l'échantillon approuvé par le client
La couleur anodisée réelle, l'épaisseur du revêtement, la brillance et les critères d'acceptation sont confirmés selon le dessin du client, l'état du matériau, le prétraitement et l'échantillon approuvé. Ce projet de production de masse comprend une exigence de test de brouillard salin de 240 heures, et un rapport de test de brouillard salin peut être fourni selon le projet. Cette figure est une spécification de cas de référence et ne signifie pas que toutes les pièces en aluminium sur mesure utilisent les mêmes conditions de test.
Applications connexes pour plaques et supports en aluminium sur mesure
Cette expérience de production de masse peut être appliquée à des pièces en aluminium sur mesure avec des exigences de usinage et de qualité similaires, y compris :
• Supports arrière de moto et porte-bagages arrière.
• Plaques de montage de boîte à bagages de moto.
• Plaques de montage de véhicule en aluminium.
• Supports d'accessoires pour ATV/UTV
• Plaques de fixation en aluminium avec plusieurs trous de montage
• Pièces en aluminium épaisses nécessitant une qualité de bord finement découpée
• Plaques cosmétiques de classe A nécessitant un chanfreinage sur tout le périmètre
• Plaques de support en aluminium pour équipements extérieurs
• Plaques de montage avec des exigences de planéité et de positionnement exact
• Pièces cosmétiques en aluminium nécessitant un brossage et un anodisation
Bien que ces pièces servent différents produits, elles peuvent partager des exigences similaires en matière de contrôle de production de masse, y compris le découpage fin de plaques épaisses, la qualité des bords coupés, la planéité, les emplacements des trous de montage, la cohérence des chanfreins et la qualité esthétique après anodisation. La fabricabilité réelle doit encore être confirmée selon le dessin du client et les conditions du projet.
- Produits associés
Fabrication de métal de précision et usinage CNC de liaison pour motos
Ce lien de chute haute performance pour motos combine une fabrication de précision avec un contrôle...
Détails
Couvercles, écrans et protections métalliques estampés de précision pour motos.
Shih Yeh a une vaste expérience dans la fabrication d'une large gamme de couvercles, de protections...
Détails
Acier embouti & Nickel-Chrome brillant | Jante de phare de moto sur mesure.
Shih Yeh développe et produit en masse des jantes de phare de moto sur mesure basées sur des dessins...
Détails- FAQ associées
Pouvez-vous fabriquer des tailles et des formes sur mesure à partir de dessins 2D/3D ?
Oui. Shih Yeh peut examiner les dessins 2D et 3D fournis par le client pour des tailles, des profils, des surfaces courbes, des emplacements de trous,...
Quelles couleurs d'anodisation, épaisseurs de revêtement et conditions de test au brouillard salin sont disponibles pour les pièces en aluminium ?
Shih Yeh peut évaluer des couleurs anodisées claires, noires, dorées, bleues, rouges et d'autres couleurs spécifiées selon les dessins et les exigences...
Quelle est la différence entre la découpe fine et le poinçonnage conventionnel ? Quelles pièces métalliques sont adaptées à la découpe fine ?
Le découpage fin est un processus d'estampage utilisé pour améliorer la qualité des bords coupés des pièces métalliques. Comparé à l'estampage...
Produits populaires

Comment pouvez-vous vous assurer que vos porte-bagages en aluminium sur mesure pour motos respectent des normes esthétiques et dimensionnelles strictes tout en maintenant l'efficacité de la production de masse ?
Le processus de découpe fine et d'usinage CNC intégré de Shih Yeh's offre une qualité de bord coupé constante, un positionnement précis des trous de montage et un chanfreinage uniforme sur tous les lots de production. Grâce à des outils internes, des dispositifs d'inspection complets et une vérification de surface cosmétique totale, vos porte-bagages atteignent des finitions de classe A approuvées par les clients tout en respectant des tolérances strictes, réduisant ainsi les retouches et accélérant le délai de mise sur le marché pour les clients européens et américains.
Avec 36 ans d'expertise en estampage métallique de précision et un atelier d'outillage interne pour la conception et l'entretien complets des outils, Shih Yeh offre une production de masse stable avec des normes de qualité strictes. L'approche de fabrication intégrée couvre le découpage de précision, l'usinage CNC de profil externe, le chanfreinage sur tout le périmètre, le brossage directionnel et le traitement de surface par anodisation—éliminant les dépendances externes et réduisant les délais de traitement. Que votre porte-bagages de moto nécessite plusieurs trous de montage avec des tolérances de positionnement exactes, des exigences de planéité pour une installation correcte sur le véhicule, ou des finitions cosmétiques de classe A pour la visibilité de la marque, l'expérience de production éprouvée de Shih Yeh's et la documentation de qualité soutiennent une montée en échelle rapide et une livraison cohérente sur les marchés mondiaux.