Aluminium Motorfiets Bagagerek | Shih Yeh Precisie Stansen
Maatwerk 4mm aluminium motorfiets bagagerek met fijn persen, CNC-afschuining en geanodiseerde afwerking. Massaproductie voor de Europese en Amerikaanse markten. Shih Yeh levert precisie.
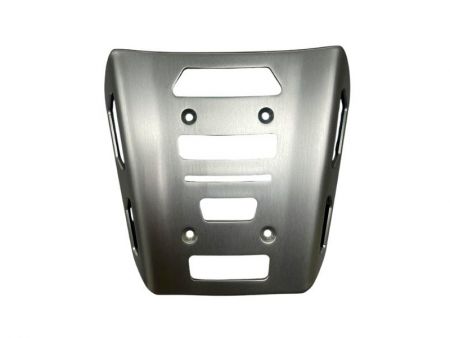
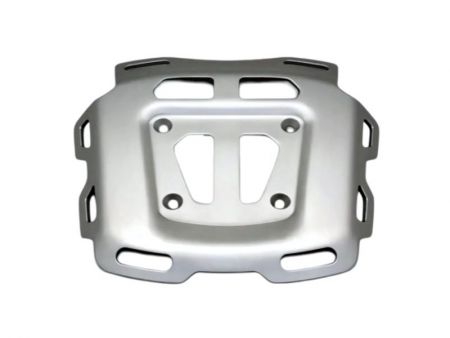
4mm Aluminium Fijnstansen en Cosmetisch Onderdeel | Aangepaste Motorfiets Bagagedrager
Fijngestanste randen, CNC-afschuining en geanodiseerde afwerking voor OEM-productie.
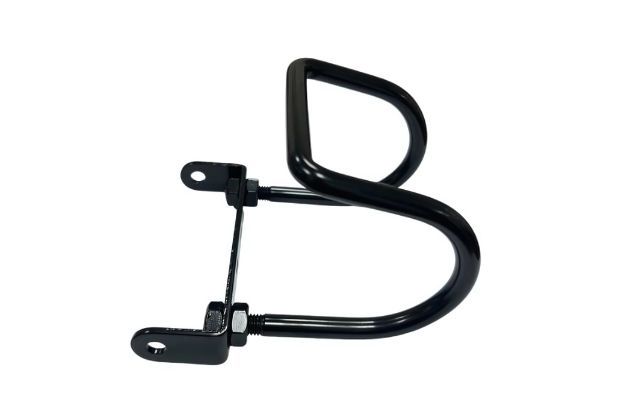
Deze aluminium motorfiets bagagedrager is een op maat gemaakte massaproductieonderdeel voor motorfietsmerken en aftermarket-onderdelenmerken in Europa en de Verenigde Staten. Het is gemaakt van 4 mm aluminiumlegeringplaat en heeft een extern profiel, stijlopeningen en meerdere montagegaten die zijn ontworpen om op de carrosserie van het voertuig en de bijbehorende componenten te passen. Massaproductiecontrole gaat verder dan alleen basisplaat snijden en omvat fijn-blanke gesneden randen, vlakheid van afgewerkte onderdelen, ware positie van montagegaten, volledige omtrek CNC-afschuiningen, richtingborstelen en Class-A cosmetische oppervlakken. Shih Yeh heeft deelgenomen aan de maakbaarheidsevaluatie sinds de vroege ontwikkelingsfase. Meerdere ontwerpen van bagagerekken zijn in massaproductie gegaan, hebben de dimensionale en cosmetische goedkeuring van klanten doorstaan en worden nog steeds verzonden naar de Europese en Amerikaanse markten.
Casestudy massaproductie van een op maat gemaakte aluminium bagagedrager voor motorfietsen
| Item | Details |
|---|---|
| Producttype | Op maat gemaakte aluminium bagagedrager voor motorfietsen |
| Klantmarkt | Europa en de Verenigde Staten |
| Klanttype | Grote motormerken en merken van aftermarketonderdelen |
| Productiemodel | Ontwikkeling van klant 2D/3D tekeningen en OEM massaproductie |
| Projectstatus | Ontwikkeling voltooid en in stabiele massaproductie, met doorlopende verzendingen naar Europese en Amerikaanse markten |
| Materiaal | Aluminiumlegering |
| Referentie behuizingdikte | 4 mm |
| Referentie behuizingafmetingen | Meerdere ontwerpen in massaproductie; maximale grootte ongeveer 220 × 200 × 30 mm |
| Belangrijkste structurele kenmerken | Plaatstijl rekstructuur, externe profielvereisten, meerdere montagegaten en volledige omtrekafschuining |
| Hoofdprocessen | Fijnblanken, externe profiel CNC-bewerking, volledige omtrek CNC-afschuining, richting borstelen en anodiseren |
| Oppervlaktevereisten | Hoofdzichtbare oppervlakken en afgeschuinde gebieden zijn Class-A cosmetische oppervlakken, met richting borstelen en project-specifiek anodiseren |
| Inspectieproces | Eerste artikelinspectie, procesinspectie en uitgaande inspectie; externe profiel, montagegaten en vlakheid worden bemonsterd met inspectiehulpmiddelen, terwijl Class-A cosmetische oppervlakken volledig worden geïnspecteerd |
| Beschikbare documenten | Uitgaande inspectierapport, dimensionale inspectieregisters, materiaalcertificaat, zoutneveltestrapport en PPAP |
| Projectdienstomvang | Evaluatie van de maakbaarheid, gereedschap- en procesontwikkeling, monstername, massaproductie, oppervlaktebehandeling, kwaliteitsdocumentatie en export |
De dikte, afmetingen en testomstandigheden die hierboven zijn weergegeven, zijn referentiespecificaties van massaproducten. Dit betekent niet dat dezelfde voorwaarden van toepassing zijn op elke op maat gemaakte aluminium motorfietsluggage rack. De werkelijke maakbaarheid moet worden bevestigd volgens het productprofiel, de indeling van de montagegaten, vlakheid, toleranties, afschuiningen en cosmetische vereisten.
Fijnblanken massaproductiecontrole voor een 4mm aluminium motorfiets bagagedrager
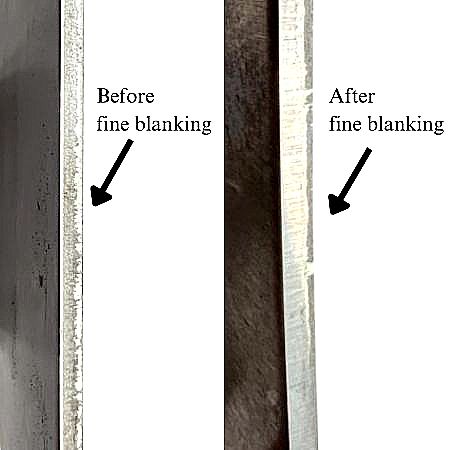
Fijnblanken is een van de belangrijkste processen die worden gebruikt voor deze motorfiets bagagedrager. Voor een aluminium plaat van 4 mm omvat de snijkwaliteit meer dan alleen het vormen van het externe profiel en openingen; ook de afmetingen, contour en kwaliteit van de gesneden randen moeten worden gecontroleerd. Voor gladde gescheurde oppervlakken en controle op scheur-snede kan conventioneel stansen op dikkere aluminium platen een zichtbaarder scheur-snedegebied creëren. Fijnblanken wordt in dit project gebruikt om een gladdere en completere afgesneden rand te verkrijgen.
Als de omstandigheden voor fijnblanken, de materiaaltoestand of de positionering instabiel zijn, kunnen de volgende problemen optreden:
- Ruwe afschuifranden of plaatselijke scheuren
- Afwijkingen in afmetingen en contouren
- Bramen die de daaropvolgende assemblage beïnvloeden
- Inconsistente randkwaliteit
- Variatie in de resultaten van het daaropvolgende afschuinen
- Randdefecten die na de oppervlaktebehandeling duidelijker zichtbaar worden
Bij de inspectie van massaproductie ligt de focus na het fijnblanken op de afmetingen en de toestand van de afgeschoven randen. De daadwerkelijke acceptatiecriteria worden bepaald op basis van de klanttekening en de kwaliteitseisen van het project.
De resultaten van fijnblanken beïnvloeden ook de daaropvolgende CNC-bewerking. Na fijnblanken vereist het onderdeel nog steeds CNC-bewerking van het externe profiel en het afschuinen in specifieke gebieden. Als het profiel, de positionering of de vlakheid afwijkt na de voorafgaande sn bewerking, kan ook het CNC-bewerkingsgebied, de afschuiningbreedte en de cosmetische consistentie worden beïnvloed. Fijnblanken kan daarom niet alleen worden beoordeeld op basis van de vraag of een opening is voltooid; de toestand van de gescheurde rand, afmetingen en de vereisten voor verdere bewerking moeten samen worden overwogen.
Hoe vlakheid de consistentie van CNC-afschuiningen over de volledige omtrek beïnvloedt
De CNC-afschuining op dit product dekt de buitenomtrek en de gebieden rond de door de tekening gespecificeerde openingen. Afschuining zelf is niet de enige zorg; de vlakheid van het onderdeel en de werkhoudingsconditie hebben een directe invloed op de consistentie van massaproductie. Vervorming verandert de diepte en dekking van de afschuining. Als de 4 mm aluminium plaat vervorming, lokale hoogtevariatie of inconsistente klemgaten heeft, verandert de relatieve positie tussen het snijgereedschap en het werkstuk en kan dit veroorzaken:
- Inconsistente afschuiningsbreedte
- Plaatselijke afschuiningen die te diep of onvoldoende zijn
- Inconsistente bewerkingsdekking
- Onderbroken uiterlijk van de rand
- Visuele verschillen in afschuiningen op verschillende locaties
- Verminderde consistentie tussen productiepartijen
Vlakheid is daarom niet alleen een inspectiepunt van het afgewerkte onderdeel; deze heeft rechtstreeks invloed op de afschuiningsdiepte, -breedte en de daadwerkelijke bewerkingsdekking.
De werkhoudingsconditie maakt ook deel uit van de afschuiningcontrole in de massaproductie. Zelfs wanneer de afschuiningstoleranties relatief breed zijn, kan onstabiele positionering tijdens het bewerken nog steeds leiden tot ongelijke afschuiningen. De productiecontrole moet daarom rekening houden met de vlakheid van de plaat, de klemgaten en het uiteindelijke afschuinresultaat samen, in plaats van alleen de C-afschuining na het bewerken te meten.
Echte positie en installatie-nauwkeurigheid van de montagegaten voor motorfietstassen
De montagegaten op een motorfiets bagagedrager beïnvloeden rechtstreeks de installatie met de carrosserie van het voertuig of andere aansluitende componenten. Gaten met vereisten voor de juiste positie zijn meestal kritische afmetingen. Inspectie moet daarom niet alleen de diameter van elk gat verifiëren, maar ook de locatie van elk gat ten opzichte van het externe profiel, andere gaten en tekenreferenties.
Patronen met meerdere gaten brengen ook het risico van opgestapelde afwijkingen met zich mee. Een instabiele controle van de gatposities kan leiden tot:
- Een afzonderlijke gatdiameter die aan de eisen voldoet, terwijl het volledige gatenpatroon verschoven is
- Opgestapelde afwijkingen over meerdere montagegaten
- Gatposities die niet overeenkomen met het referentievlak van het buitenprofiel
- Onderdelen die niet soepel kunnen worden uitgelijnd of bevestigd
- Vlakheidsafwijkingen die ook invloed hebben op de gemonteerde toestand
Kwaliteit moet daarom worden geëvalueerd op basis van de relatie tussen het volledige productprofiel, de montagegaten en de vlakheid, in plaats van alleen op basis van individuele afmetingen. Werkelijke kritische afmetingen, werkelijke positie-toleranties en acceptatiemethoden voor assemblage worden bevestigd volgens de klanttekening en projectspecificaties.
Het externe profiel, montagegaten en vlakheid controleren met eindproductkalibers en CMM-inspectie
Voor een bagagedrager voor motorfietsen met meerdere montagegaten en vlakheidseisen geeft het meten van slechts enkele afzonderlijke punten mogelijk geen volledig beeld van de werkelijke gemonteerde toestand.
Tijdens massaproductie worden inspectiekalibers voor afgewerkte onderdelen gebruikt om het volgende te controleren:
- Extern profiel
- Posities van montagegaten
- Maten met betrekking tot de theoretische positie
- Vlakheid van het afgewerkte onderdeel
- Contact tussen het onderdeel en de referentievlakken van de kaliber
Tijdens de ontwikkeling en validatie van de fixture wordt een coördinatenmeetmachine gebruikt om te verifiëren of de fixture-datum overeenkomen met de vereisten van de klanttekening. Als het product specifieke kritische afmetingen heeft, kunnen speciale meetinstrumenten ook worden geconfigureerd volgens de projectbehoeften om een snelle inspectie op de productievloer te ondersteunen. Het externe profiel, de montagegaten en de vlakheid worden gecontroleerd door middel van steekproeven. De werkelijke steekproeffrequentie, acceptatiecriteria en inspectieregisters worden afgehandeld volgens de klanttekening en de kwaliteitsvereisten van het project.
Kwaliteitscontrole van afschuinen en borstelen voor een cosmetisch aluminium bagagerek van klasse A
Naast zijn montage- en belastingondersteunende functies is de motorfiets bagagedrager een zichtbaar extern voertuigonderdeel. De belangrijkste zichtbare oppervlakken en afgeschuinde gebieden zijn cosmetische oppervlakken van Klasse A en worden volledig geïnspecteerd tijdens de massaproductie. CNC-afschuiningen zijn ook belangrijke cosmetische oppervlakken. Een afgeschuind gebied is niet alleen een functionele bewerkte rand, maar ook een zichtbaar deel van het product, dus de inspectie kan niet stoppen bij het bevestigen dat de afschuining bestaat.
Inspectie van massaproductie richt zich op:
- Consistente afschuiningsbreedte
- Gladde randen
- Geen duidelijke sporen van gereedschapsverbindingen
- Geen plaatselijke overfrezen of onvoldoende bewerking
- Geen krassen, druksporen of beschadigingen door stoten
- Een doorlopend uiterlijk van de afschuining na het anodiseren
Ook de consistentie van de borstelrichting moet worden gecontroleerd. Het belangrijkste zichtbare oppervlak wordt geborsteld in de richting die op de klanttekening is aangegeven. Bij de inspectie van massaproductie wordt gecontroleerd of:
- De borstelrichting overeenkomt met de tekening
- De oppervlaktestructuur uniform is
- Geen dwarsliggende slijpsporen
- Geen onregelmatige slijpsporen
- Geen krassen, deuken of druksporen
- De kleur na het anodiseren komt overeen met het goedgekeurde monster
Klasse-A-cosmetische oppervlakken en afgeschuinde delen worden volledig geïnspecteerd volgens het door de klant goedgekeurde monster en de cosmetische projectvereisten.
Helder transparant anodiseren voor aluminium bagagedragers voor motorfietsen
Dit massaproject maakt gebruik van aluminiumlegeringplaten die zijn geselecteerd op basis van lichtgewicht, structurele vereisten en corrosiebestendigheid in buitensituaties waar motoronderdelen aan regen, vocht en wegomgevingen kunnen worden blootgesteld. Nadat de richtinggevende borsteling op de belangrijkste zichtbare oppervlakken is voltooid, wordt er heldere anodisatie aangebracht om de metalen textuur van het aluminium te behouden en oppervlaktebescherming te bieden.
De belangrijkste doelen van de oppervlaktebehandeling zijn:
- Een consistente metaaltextuur creëren
- Het cosmetische ontwerp van het merk ondersteunen
- De oppervlaktebescherming verbeteren
- Voldoen aan de eisen voor corrosiebestendigheid in buitenomgevingen en vochtige omgevingen
- Het risico op oppervlakteschade tijdens het hanteren en normaal gebruik verminderen
Anodiseren kan niet volledig substraten of defecten van upstream-processen verbergen. Krassen, drukmarkeringen, gereedschapsverbindingstekens en lokale oppervlakte-onregelmatigheden die zijn ontstaan tijdens fijnsnijden, CNC-bewerking, hantering of borstelen kunnen na het anodiseren zichtbaarder worden. De cosmetische kwaliteit moet daarom continu worden gecontroleerd vanaf het fijnsnijden, CNC-bewerking en borstelen tot aan het anodiseren en verpakken, in plaats van alleen te vertrouwen op de uiteindelijke uitgaande screening.
Belangrijke cosmetische oppervlakken moeten na het anodiseren worden gecontroleerd op:
- Blaasvorming, putjes of duidelijke ruwheid
- Verontreiniging, verkleuring of plaatselijke kleurafwijkingen
- Krassen en beschadigingen door stoten
- Borstelrichting en consistentie van de textuur
- Een doorlopend uiterlijk in afgeschuinde gebieden
- Overeenstemming met het door de klant goedgekeurde monster
De werkelijke geanodiseerde kleur, coatingdikte, helderheid en acceptatiecriteria worden bevestigd volgens de klanttekening, materiaalsituatie, voorbehandeling en goedgekeurd monster. Dit massaproject omvat een vereiste van 240 uur zoutneveltest, en een zoutneveltestrapport kan worden verstrekt volgens het project. Deze figuur is een referentiecasus specificatie en betekent niet dat alle op maat gemaakte aluminium onderdelen dezelfde testomstandigheden gebruiken.
Gerelateerde toepassingen voor op maat gemaakte aluminium platen en beugels
Deze ervaring met massaproductie kan worden toegepast op op maat gemaakte aluminium onderdelen met vergelijkbare bewerkings- en kwaliteitseisen, waaronder:
- Achterdragers en bagagedragers voor motorfietsen
- Montageplaten voor bagageboxen van motorfietsen
- Aluminium montageplaten voor voertuigen
- Accessoirebeugels voor ATV's/UTV's
- Aluminium bevestigingsplaten met meerdere montagegaten
- Dikke aluminium onderdelen die een hoogwaardige, fijn gestanste randkwaliteit vereisen
- Cosmetische platen van klasse A die rondom volledig moeten worden afgeschuind
- Aluminium steunplaten voor buitenapparatuur
- Montageplaten met eisen voor vlakheid en ware positie
- Cosmetische aluminium onderdelen die borstelen en anodiseren vereisen
Hoewel deze onderdelen verschillende producten dienen, kunnen ze vergelijkbare eisen voor massaproductiecontrole delen, waaronder fijnblanken van dikke platen, kwaliteit van gesneden randen, vlakheid, locaties van montagegaten, consistentie van de afschuining en cosmetische kwaliteit na anodiseren. De werkelijke maakbaarheid moet nog steeds worden bevestigd volgens de klanttekening en projectvoorwaarden.
- Gerelateerde Producten
CNC Boren & E-Coating | Aangepaste Motorcycle Drop Link
Deze aangepaste motorfiets drop link is een gelaste stalen ophangcomponent die is vervaardigd...
Details
Op maat gemaakte metalen motorfietsafdekkingen, hitteschilden en beschermkappen
met ervaring in complexe gestempelde geometrieën en uiterlijk-kritische onderdelen. Vormcontrole...
Details
Dieptrekken Staal & Helder Nikkel-Chroom | Aangepaste Motorfiets Koplamprand
Shih Yeh ontwikkelt en produceert op maat gemaakte koplampringen voor motorfietsen op basis...
Details- Gerelateerde FAQ
Kunt u op maat gemaakte maten en vormen vervaardigen op basis van 2D/3D-tekeningen?
Ja. Shih Yeh kan door klanten aangeleverde 2D- en 3D-tekeningen beoordelen voor op maat gemaakte afmetingen, profielen, gebogen oppervlakken, gatenlocaties,...
Welke anodiseringskleuren, coatingdikte en zoutneveltestomstandigheden zijn beschikbaar voor aluminium onderdelen?
Shih Yeh kan duidelijke, zwarte, gouden, blauwe, rode en andere gespecificeerde geanodiseerde kleuren evalueren volgens klanttekeningen en cosmetische...
Wat is het verschil tussen fijnblanking en conventioneel stansen? Welke metalen onderdelen zijn geschikt voor fijnblanking?
Fijnblanken is een stansproces dat wordt gebruikt om de kwaliteit van de gesneden randen van metalen onderdelen te verbeteren. In vergelijking met conventioneel...
Populaire Producten

Hoe kunt u ervoor zorgen dat uw op maat gemaakte aluminium motorfiets bagagedragers voldoen aan strikte cosmetische en dimensionale normen, terwijl u de efficiëntie van massaproductie behoudt?
Shih Yeh's geïntegreerde fijne blanking en CNC-bewerkingsproces levert consistente gescheurde randkwaliteit, nauwkeurige positionering van montagegaten en uniforme afschuiningen over alle productiepartijen. Met interne gereedschappen, uitgebreide inspectie-inrichtingen en volledige cosmetische oppervlakteverificatie, behalen uw bagagerekken door klanten goedgekeurde Class-A afwerkingen terwijl ze voldoen aan strikte toleranties—het verminderen van herwerk en het versnellen van de time-to-market voor Europese en Amerikaanse klanten.
Met 36 jaar ervaring in precisie metaalstempelen en een interne gereedschapskamer voor complete gereedschapsontwerp en -onderhoud, levert Shih Yeh stabiele massaproductie met strikte kwaliteitsnormen. De geïntegreerde productieaanpak omvat fijnblanken, CNC-bewerking van externe profielen, volledige omtrekfasen, directioneel borstelen en anodiseren van oppervlakken—waardoor externe afhankelijkheden worden geëlimineerd en doorlooptijden worden verkort. Of uw motorfiets bagagedrager nu meerdere montagegaten met echte positioneringstoleranties, vlakheidseisen voor een juiste voertuiginstallatie of Class-A cosmetische afwerkingen voor merkzichtbaarheid vereist, de bewezen productie-ervaring en kwaliteitsdocumentatie van Shih Yeh's ondersteunen een snelle opschaling en consistente levering aan wereldmarkten.