Aluminium-Motorradgepäckträger | Shih Yeh Präzisionsstempeln
Maßgeschneiderter 4mm Aluminium-Motorradgepäckträger mit Feinstanzung, CNC-Fasen und anodisierter Oberfläche. Massenproduktion für europäische und US-Märkte. Shih Yeh liefert Präzision.
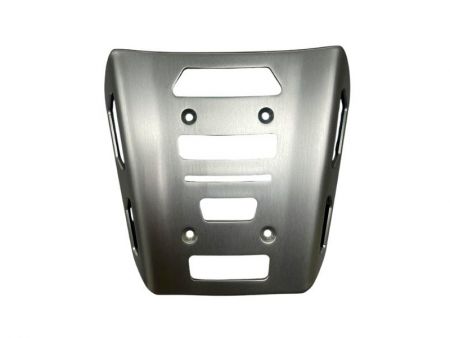
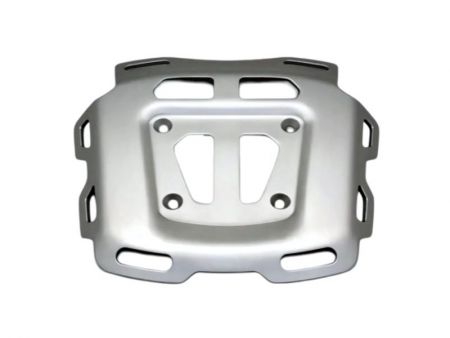
4mm Aluminium Feinstanzung und kosmetisches Teil | Maßgefertigter Gepäckträger für Motorräder
Feinstanzkanten, CNC-Fasenbearbeitung und anodisierte Oberfläche für die OEM-Produktion.
Dieser Aluminium-Motorradgepäckträger ist ein maßgefertigtes Massenproduktionsteil für Motorradmarken und Aftermarket-Teilemarken in Europa und den Vereinigten Staaten. Es besteht aus einer 4 mm dicken Aluminiumlegierungsplatte und verfügt über ein externes Profil, Styling-Öffnungen und mehrere Montageschrauben, die für die Fahrzeugkarosserie und die passenden Komponenten ausgelegt sind. Die Massenproduktionskontrolle geht über das grundlegende Platten schneiden hinaus und umfasst feingestanzte Schnittkanten, die Ebenheit der Fertigteile, die genaue Position der Montagelöcher, die vollständige CNC-Fasenbearbeitung, die gerichtete Bürstung und kosmetische Oberflächen der Klasse A. Shih Yeh hat seit der frühen Entwicklungsphase an der Herstellbarkeitsbewertung teilgenommen. Mehrere Designs von Gepäckträgern sind in die Serienproduktion gegangen, haben die dimensionalen und kosmetischen Genehmigungen der Kunden bestanden und werden weiterhin in die europäischen und US-amerikanischen Märkte versendet.
Fallstudie zur Serienproduktion eines maßgefertigten Aluminium-Gepäckträgers für Motorräder
| Artikel | Details |
|---|---|
| Produkttyp | Maßgefertigter Aluminium-Gepäckträger für Motorräder |
| Kundenmarkt | Europa und die Vereinigten Staaten |
| Kundentyp | Große Motorradmarken und Marken für Zubehörteile |
| Fertigungsmodell | Entwicklung aus Kunden-2D/3D-Zeichnungen und OEM-Massenproduktion |
| Projektstatus | Entwicklung abgeschlossen und in stabiler Massenproduktion, mit laufenden Lieferungen an europäische und US-Märkte |
| Material | Aluminiumlegierung |
| Referenzgehäusedicke | 4 mm |
| Referenzgehäuseabmessungen | Mehrere Designs in Massenproduktion; maximale Größe etwa 220 × 200 × 30 mm |
| Hauptstrukturmerkmale | Plattenartige Regalstruktur, Anforderungen an das Außenprofil, mehrere Montageschrauben und vollständige Umfassungsfase. |
| Hauptprozesse | Feinstanzen, CNC-Bearbeitung des Außenprofils, vollständige CNC-Fasung, gerichtetes Bürsten und Anodisierung. |
| Oberflächenanforderungen | Hauptsichtbare Oberflächen und gefaste Bereiche sind kosmetische Oberflächen der Klasse A, mit gerichteter Bürstenbearbeitung und projektspezifischer Anodisierung. |
| Prüfprozess | Erstartikelprüfung, In-Prozess-Prüfung und Ausgangsprüfung; Außenprofil, Montageschrauben und Ebenheit werden mit Prüfmitteln entnommen, während kosmetische Oberflächen der Klasse A vollständig geprüft werden. |
| Verfügbare Dokumente | Ausgangsprüfbericht, Maßprüfprotokolle, Materialzertifikat, Salzsprühprüfbericht und PPAP. |
| Projektleistungsumfang | Bewertung der Herstellbarkeit, Werkzeug- und Prozessentwicklung, Musterung, Serienproduktion, Oberflächenbehandlung, Qualitätsdokumentation und Export |
Die oben angegebenen Dicke, Abmessungen und Testbedingungen sind Referenzspezifikationen von serienmäßig produzierten Produkten. Sie bedeuten nicht, dass die gleichen Bedingungen für jeden maßgeschneiderten Aluminium-Motorradgepäckträger gelten. Die tatsächliche Herstellbarkeit muss gemäß Produktprofil, Anordnung der Montageschrauben, Ebenheit, Toleranzen, Fasen und kosmetischen Anforderungen bestätigt werden.
Feinblech-Stanzmassproduktion Kontrolle für einen 4mm Aluminium-Motorrad-Gepäckträger
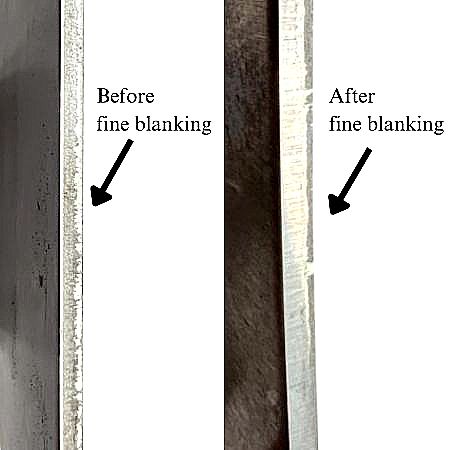
Feinblechbearbeitung ist einer der Schlüsselprozesse, die für diesen Motorradgepäckträger verwendet werden. Bei einer 4 mm Aluminiumplatte umfasst die Schneidqualität mehr als nur die Formung des äußeren Profils und der Öffnungen; auch die Abmessungen, der Kontur und die Qualität der Schnittkante müssen kontrolliert werden. Für glatte, gescherte Oberflächen und eine kontrollierte Rissschnittführung kann das konventionelle Stanzen auf dickerem Aluminiumblech ein sichtbarereres Rissschnittgebiet erzeugen. Feinblechbearbeitung wird in diesem Projekt verwendet, um eine glattere und vollständigere Schnittkante zu erhalten.
Wenn die Feinstanzbedingungen, der Materialzustand oder die Positionierung instabil sind, können folgende Probleme auftreten:
- Raue Schnittkanten oder lokale Rissbildungen
- Abweichungen bei Maßen und Konturen
- Grate, die die anschließende Montage beeinträchtigen
- Uneinheitliche Kantenqualität
- Schwankende Ergebnisse beim anschließenden Anfasen
- Kantendefekte, die nach der Oberflächenbehandlung stärker sichtbar werden
Bei der Prüfung der Serienproduktion liegt der Fokus nach dem Feinstanzen auf den Maßen und dem Zustand der Schnittkanten. Die tatsächlichen Abnahmekriterien werden gemäß der Kundenzeichnung und den Qualitätsanforderungen des Projekts festgelegt.
Die Ergebnisse des Feinstanzens beeinflussen auch die nachfolgende CNC-Bearbeitung. Nach dem Feinstanzen muss das Bauteil weiterhin einer CNC-Außenprofilbearbeitung und Fasenbearbeitung in bestimmten Bereichen unterzogen werden. Wenn das Profil, die Positionierung oder die Ebenheit nach dem vorhergehenden Schneidvorgang abweichen, können auch der CNC-Bearbeitungsbereich, die Fasenbreite und die kosmetische Konsistenz betroffen sein. Das Feinschneiden kann daher nicht nur daran bewertet werden, ob eine Öffnung abgeschlossen ist; der Zustand der geschnittenen Kante, die Abmessungen und die anschließenden Bearbeitungsanforderungen müssen zusammen betrachtet werden.
Wie die Flachheit die Konsistenz der Vollumfangs-CNC-Fasenbearbeitung beeinflusst
Die CNC-Fasenbearbeitung dieses Produkts umfasst den äußeren Umfang und die Bereiche um die zeichnungsspezifizierten Öffnungen. Die Fasenbearbeitung selbst ist nicht die einzige Sorge; die Planheit des Teils und der Zustand der Werkstückspannung haben einen direkten Einfluss auf die Konsistenz in der Massenproduktion. Verzug verändert die Fasadiefe und -abdeckung. Wenn die 4 mm Aluminiumplatte Verzug, lokale Höhenvariationen oder inkonsistente Spannungsabstände aufweist, ändert sich die relative Position zwischen dem Schneidwerkzeug und dem Werkstück und kann Folgendes verursachen:
- Uneinheitliche Fasenbreite
- Örtlich zu tiefe oder unzureichende Fasen
- Uneinheitliche Bearbeitungsabdeckung
- Unterbrochenes Erscheinungsbild der Kante
- Sichtbare Unterschiede bei den Fasen an verschiedenen Stellen
- Geringere Konsistenz zwischen Produktionschargen
Die Ebenheit ist daher nicht nur ein Prüfpunkt am fertigen Werkstück; sie beeinflusst direkt die Fasentiefe, die Fasenbreite und die tatsächliche Bearbeitungsabdeckung.
Die Spannungsbedingungen sind auch Teil der Fasensteuerung in der Serienproduktion. Selbst wenn die Fasen-Toleranzen relativ großzügig sind, kann eine instabile Lagerung während der Bearbeitung dennoch ungleichmäßige Fasen verursachen. Die Produktionskontrolle muss daher die Plattenebene, die Spannspalte und das endgültige Fasergebnis gemeinsam betrachten, anstatt nur die C-Fase nach der Bearbeitung zu messen.
Echte Position und Installationsgenauigkeit der Montageschrauben für Motorradgepäckträger
Die Montageschraubenlöcher an einem Motorradgepäckträger beeinflussen direkt die Installation mit dem Fahrzeugkörper oder anderen passgenauen Komponenten. Löcher mit Anforderungen an die exakte Position sind in der Regel kritische Maße. Die Inspektion muss daher nicht nur den Durchmesser jedes Lochs überprüfen, sondern auch die Position jedes Lochs im Verhältnis zum äußeren Profil, zu anderen Löchern und zu den Zeichnungsdaten.
Anordnungen mit mehreren Bohrungen bergen ebenfalls das Risiko einer kumulierten Abweichung. Eine instabile Kontrolle der Bohrungspositionen kann zu Folgendem führen:
- Ein einzelner Bohrungsdurchmesser entspricht den Anforderungen, während das gesamte Bohrungsmuster verschoben ist
- Kumulierte Abweichungen über mehrere Befestigungsbohrungen hinweg
- Bohrungspositionen, die nicht zum Bezug des Außenprofils passen
- Teile, die sich nicht problemlos ausrichten oder befestigen lassen
- Ebenheitsabweichungen, die sich ebenfalls auf den eingebauten Zustand auswirken
Die Qualität muss daher aus dem Verhältnis zwischen dem vollständigen Produktprofil, den Montageschrauben und der Ebenheit bewertet werden, anstatt nur aus einzelnen Abmessungen. Tatsächliche kritische Abmessungen, Toleranzen für die wahre Position und Methoden zur Abnahme der Montage werden gemäß der Kundenskizze und den Projektspezifikationen bestätigt.
Überprüfung des Außenprofils, der Befestigungsbohrungen und der Ebenheit mit Fertigteil-Prüfvorrichtungen und KMG-Inspektion
Bei einem Motorrad-Gepäckträger mit mehreren Befestigungsbohrungen und Ebenheitsanforderungen kann die Messung von nur wenigen Einzelpunkten den tatsächlichen Einbauzustand möglicherweise nicht vollständig abbilden.
Während der Serienproduktion werden Fertigteil-Prüfvorrichtungen verwendet, um Folgendes zu prüfen:
- Außenprofil
- Positionen der Befestigungsbohrungen
- Maße im Zusammenhang mit der wahren Position
- Ebenheit des Fertigteils
- Kontakt zwischen dem Bauteil und den Bezugsflächen der Vorrichtung
Während der Entwicklung und Validierung von Vorrichtungen wird eine Koordinatenmessmaschine verwendet, um zu überprüfen, ob die Bezugspunkte der Vorrichtung den Anforderungen der Kundenskizze entsprechen. Wenn das Produkt spezifische kritische Abmessungen hat, können spezielle Messmittel entsprechend den Projektanforderungen konfiguriert werden, um eine schnelle Inspektion auf der Produktionsfläche zu unterstützen. Das äußere Profil, die Montageschrauben und die Ebenheit werden durch Stichproben überprüft. Die tatsächliche Stichprobenfrequenz, die Akzeptanzkriterien und die Inspektionsunterlagen werden gemäß der Kundenskizze und den Qualitätsanforderungen des Projekts behandelt.
Qualitätskontrolle beim Anfasen und Bürsten eines kosmetischen Aluminium-Gepäckträgers der Klasse A
Neben seinen Montage- und Lastunterstützungsfunktionen ist der Motorradgepäckträger ein sichtbares äußeres Fahrzeugkomponente. Die Hauptsichtflächen und gefasten Bereiche sind kosmetische Oberflächen der Klasse A und werden während der Massenproduktion vollständig inspiziert. CNC-gefasste Kanten sind ebenfalls wichtige kosmetische Oberflächen. Ein gefaster Bereich ist nicht nur eine funktionale bearbeitete Kante, sondern auch ein sichtbarer Teil des Produkts, daher kann die Inspektion nicht damit enden, dass bestätigt wird, dass die Fase vorhanden ist.
Die Prüfung in der Serienproduktion konzentriert sich auf:
- Gleichmäßige Fasenbreite
- Glatte Kanten
- Keine offensichtlichen Werkzeugansatzspuren
- Keine lokalen Überfräsungen oder unzureichende Bearbeitung
- Keine Kratzer, Druckstellen oder Stoßschäden
- Durchgängiges Erscheinungsbild der Fase nach dem Eloxieren
Auch die Gleichmäßigkeit der Bürstrichtung muss kontrolliert werden. Die sichtbare Hauptfläche wird in der auf der Kundenzeichnung angegebenen Richtung gebürstet. Die Prüfung in der Serienproduktion verifiziert:
- Die Bürstrichtung stimmt mit der Zeichnung überein
- Die Oberflächenstruktur ist gleichmäßig
- Keine quer zur Maserung verlaufenden Spuren
- Keine unregelmäßigen Schleifspuren
- Keine Kratzer, Dellen oder Druckstellen
- Die Farbe nach dem Eloxieren entspricht dem freigegebenen Muster
Kosmetische Oberflächen der Klasse A und angefaste Bereiche werden gemäß dem vom Kunden freigegebenen Muster und den kosmetischen Projektanforderungen vollständig geprüft.
Glanzklar-Eloxierung für Aluminium-Gepäckträger von Motorrädern
Dieses Massenproduktionsprojekt verwendet Aluminiumlegierungsplatten, die aufgrund ihres geringen Gewichts, der strukturellen Anforderungen und der Korrosionsbeständigkeit unter Freiluftbedingungen ausgewählt wurden, bei denen Motorradteile Regen, Feuchtigkeit und Straßenbedingungen ausgesetzt sein können. Nach Abschluss der gerichteten Bürstbearbeitung auf den Hauptsichtflächen wird eine helle, klare Eloxierung aufgetragen, um die metallische Textur des Aluminiums zu erhalten und einen Oberflächenschutz zu bieten.
Zu den Hauptzwecken der Oberflächenbehandlung gehören:
- Erzeugung einer gleichmäßigen metallischen Textur
- Unterstützung des kosmetischen Designs der Marke
- Erhöhung des Oberflächenschutzes
- Erfüllung der Anforderungen an die Korrosionsbeständigkeit für Außenbereiche und feuchte Umgebungen
- Verringerung des Risikos von Oberflächenschäden bei der Handhabung und im normalen Gebrauch
Die Eloxierung kann Substrat- oder upstream-Prozessfehler nicht vollständig verbergen. Kratzer, Druckstellen, Werkzeugverbindungsmarken und lokale Oberflächenunregelmäßigkeiten, die während des Feinstanzens, der CNC-Bearbeitung, der Handhabung oder des Bürstens entstehen, können nach der Eloxierung sichtbarer werden. Die kosmetische Qualität muss daher kontinuierlich vom Feinstanzen, der CNC-Bearbeitung und dem Bürsten über die Eloxierung bis hin zur Verpackung kontrolliert werden, anstatt sich nur auf die endgültige Ausgangsprüfung zu verlassen.
Wichtige Sichtflächen müssen nach dem Eloxieren auf Folgendes geprüft werden:
- Blasenbildung, Vertiefungen oder offensichtliche Rauheit
- Verunreinigungen, Verfärbungen oder lokale Farbabweichungen
- Kratzer und Stoßschäden
- Bürstrichtung und gleichmäßige Textur
- Durchgängiges Erscheinungsbild in abgeschrägten Bereichen
- Übereinstimmung mit dem vom Kunden freigegebenen Muster
Die tatsächliche anodisierte Farbe, Beschichtungsdicke, Helligkeit und Akzeptanzkriterien werden gemäß der Kundenskizze, dem Materialzustand, der Vorbehandlung und dem genehmigten Muster bestätigt. Dieses Serienproduktionsprojekt umfasst eine Anforderung an einen 240-Stunden-Salzsprühtest, und ein Salzsprühtestbericht kann gemäß dem Projekt bereitgestellt werden. Diese Abbildung ist eine Referenzfall-Spezifikation und bedeutet nicht, dass alle maßgefertigten Aluminiumteile die gleichen Testbedingungen verwenden.
Verwandte Anwendungen für kundenspezifische Aluminiumplatten und -halterungen
Diese Erfahrung in der Serienproduktion lässt sich auf kundenspezifische Aluminiumteile mit ähnlichen Anforderungen an Bearbeitung und Qualität übertragen, darunter:
- Hintere Gepäckträger und Heckgepäckträger für Motorräder
- Montageplatten für Motorrad-Gepäckboxen
- Montageplatten aus Aluminium für Fahrzeuge
- Halterungen für ATV-/UTV-Zubehör
- Aluminium-Befestigungsplatten mit mehreren Montagebohrungen
- Dicke Aluminiumteile mit Anforderungen an eine präzisionsgeschnittene Kantenqualität
- Kosmetische Platten der Klasse A mit umlaufender Fasenbearbeitung
- Aluminium-Trägerplatten für Outdoor-Ausrüstung
- Montageplatten mit Anforderungen an Ebenheit und Positionsgenauigkeit
- Kosmetische Aluminiumteile, die Bürsten und Eloxieren erfordern
Obwohl diese Teile für verschiedene Produkte dienen, können sie ähnliche Anforderungen an die Massenproduktionskontrolle teilen, einschließlich Feinstanzung von Dickblechen, Qualität der geschnittenen Kanten, Ebenheit, Positionen der Montagelöcher, Konsistenz der Fasen und kosmetische Qualität nach der Anodisierung. Die tatsächliche Herstellbarkeit muss dennoch gemäß der Kundenskizze und den Projektbedingungen bestätigt werden.
- Verwandte Produkte
CNC-Bohren & E-Beschichtung | Individueller Motorrad-Drop-Link
Dieser benutzerdefinierte Motorrad-Drop-Link ist ein geschweißtes Stahlaufhängungselement,...
Einzelheiten
Individuelle Motorradabdeckungen, -abschirmungen und -schutzvorrichtungen aus Metall
mit Erfahrung in komplexen gestempelten Geometrien und optisch kritischen Teilen. Die Formkontrolle...
Einzelheiten
Tiefgezogenes Stahl & Heller Nickel-Chrom | Individueller Motorrad-Scheinwerferrahmen
Shih Yeh entwickelt und produziert in großen Mengen maßgeschneiderte Motorrad-Scheinwerfer-Ringe...
Einzelheiten- Verwandte FAQ
Können Sie maßgeschneiderte Größen und Formen aus 2D/3D-Zeichnungen herstellen?
Ja. Shih Yeh kann von Kunden bereitgestellte 2D- und 3D-Zeichnungen für maßgeschneiderte Größen, Profile, gekrümmte Oberflächen, Lochpositionen,...
Welche Anodisierungsfarben, Beschichtungsdicken und Salzsprühprüfbedingungen sind für Aluminiumteile verfügbar?
Shih Yeh kann klare, schwarze, goldene, blaue, rote und andere angegebene anodisierte Farben gemäß den Kundenzeichnungen und kosmetischen Anforderungen...
Was ist der Unterschied zwischen Feinstanzen und herkömmlichem Stanzen? Welche Metallteile sind für Feinstanzen geeignet?
Feinblechbearbeitung ist ein Stanzprozess, der verwendet wird, um die Qualität der geschnittenen Kanten von Metallteilen zu verbessern. Im Vergleich zu herkömmlichem...
Beliebte Produkte

Wie können Sie sicherstellen, dass Ihre maßgeschneiderten Aluminium-Motorradgepäckträger strengen kosmetischen und dimensionalen Standards entsprechen und gleichzeitig die Effizienz der Massenproduktion aufrechterhalten?
Shih Yeh's integrierter Feinschneid- und CNC-Bearbeitungsprozess liefert konsistente Schnittkantenqualität, präzise Positionierung der Montagelöcher und gleichmäßige Fasenbearbeitung über alle Produktionschargen hinweg. Mit hauseigenen Werkzeugen, umfassenden Prüfmitteln und vollständiger kosmetischer Oberflächenverifizierung erreichen Ihre Gepäckträger von den Kunden genehmigte Klasse-A-Oberflächen und erfüllen enge Toleranzen – wodurch Nacharbeit reduziert und die Markteinführungszeit für europäische und US-Kunden beschleunigt wird.
Mit 36 Jahren Erfahrung in der präzisen Metallstempelung und einer hauseigenen Werkzeugwerkstatt für vollständige Werkzeuggestaltung und -wartung liefert Shih Yeh stabile Massenproduktion mit strengen Qualitätsstandards. Der integrierte Fertigungsansatz umfasst Feinstanzug, CNC-Außenprofilbearbeitung, vollständiges Fasen, gerichtetes Bürsten und anodische Oberflächenbehandlung – wodurch externe Abhängigkeiten beseitigt und Durchlaufzeiten verkürzt werden. Ob Ihr Motorradgepäckträger mehrere Montageschrauben mit echten Positions-Toleranzen, Flachheitsanforderungen für eine ordnungsgemäße Fahrzeuginstallation oder kosmetische Oberflächen der Klasse A für die Markenpräsenz benötigt, die bewährte Produktionserfahrung und Qualitätsdokumentation von Shih Yeh's unterstützen eine schnelle Skalierung und eine konsistente Lieferung an globale Märkte.