Защита радиатора из алюминия | Shih Yeh Прецизионная штамповка.
Индивидуальная защита радиатора из алюминия с шестигранными перфорациями. Shih Yeh предлагает прецизионные штампованные защиты с анодированием и обработкой поверхности для мотоциклов.
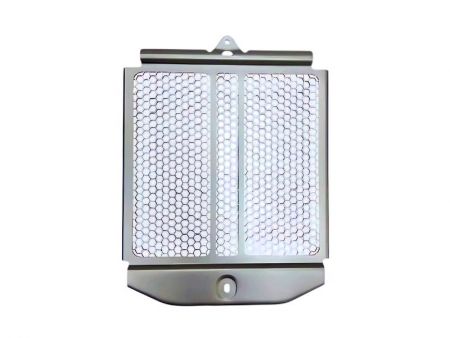
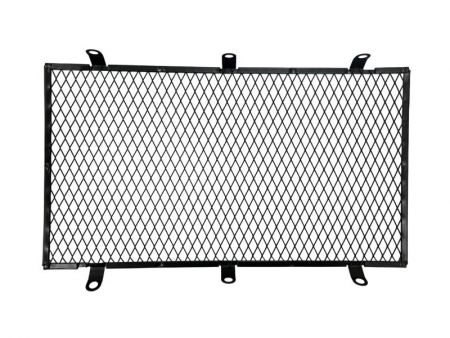
Шестигранная перфорация сетки и контроль плоскостности | Индивидуальный защитный экран радиатора мотоцикла из алюминия.
Алюминиевая пластина 2 мм с примерно 800 шестигранными перфорациями и шириной металлической сетки 1,3 мм.
Shih Yeh производит индивидуальные алюминиевые защитные решетки радиаторов мотоциклов в соответствии с чертежами заказчика. Эта деталь имеет шестигранный сетчатый узор, сформированный путем пробивания примерно 800 отверстий в алюминиевом листе толщиной 2 мм размером 230 × 230 мм, с шириной металлической сетки примерно 1,3 мм.
Плотная перфорация может вызвать искривление, скручивание и локализованную деформацию. Ключевые производственные соображения, следовательно, выходят за рамки формирования шестиугольных отверстий и включают контроль деформации металлических сеток, плоскостности перфорированной области, положения монтажных отверстий и последующих размеров формования. Перфорированная область имеет заданную чертежом допустимую плоскостность 4 мм, в то время как производственный контроль также охватывает монтажные элементы и перфорированную структуру.
Краткое описание алюминиевой защиты радиатора мотоцикла
| Позиция | Подробности |
|---|---|
| Тип детали | Алюминиевая защита радиатора мотоцикла |
| Применение | Защита радиатора мотоциклов |
| Рынки сбыта | Европа и Северная Америка |
| Типы клиентов | Бренды мотоциклов и бренды запчастей для мотоциклов |
| Модель производства | Разработка по 2D- и 3D-чертежам заказчика и серийное производство по стандартам OEM |
| Статус проекта | Разработка завершена; стабильное серийное производство |
| Материал | Алюминиевый сплав |
| Толщина листа | 2 мм |
| Размеры детали | Прибл. 230 × 230 мм |
| Рисунок перфорации | Прибл. 800 шестиугольных отверстий |
| Ширина металлических перемычек | Прибл. 1,3 мм |
| Плоскостность перфорированной области | 4 мм |
| Основной производственный акцент | Контроль деформации и плоскостности листа после перфорации с высокой плотностью отверстий |
| Финишная обработка поверхности | Полировка, пескоструйная обработка и прозрачное анодирование |
Пробивка высокоплотной шестиугольной сетки и контроль деформации листа
В дополнение к обеспечению фронтальной защиты, защитная решетка радиатора должна учитывать, как ее перфорированная структура влияет на поток воздуха. Геометрия отверстия, ширина металлической сетки и общая компоновка отверстия являются важными аспектами проектирования и производства. Эта часть использует алюминиевый лист толщиной 2 мм размером примерно 230 × 230 мм с около 800 шестигранными перфорациями, выполненными в нескольких операциях пробивки. Повторное ударение вводит и освобождает напряжения, которые могут деформировать лист. Высокая плотность отверстий также оставляет меньше материала между ними; при металлических сетках шириной примерно 1,3 мм перфорированная область особенно подвержена ударам.
После обширного пробивания лист может искривляться, скручиваться или деформироваться локально, что влияет на плоскостность перфорированной области. Контроль деформации и плоскостности является центральной задачей производства. Помимо создания примерно 800 отверстий, процесс должен управлять искажением листа на протяжении всего процесса пробивания и последующей выравнивания. Используются методы пробивания и последовательность, выравнивание или изменение формы в процессе, а также последующая коррекция для достижения заданного требования плоскостности в 4 мм.
1,3 мм металлические сетки и шестиугольная структура ячеек
Металлические переплетения, оставшиеся между соседними шестиугольными отверстиями, имеют ширину примерно 1,3 мм. Поскольку эти соединительные участки узкие, они подвержены деформации и ударам. Контроль производства учитывает риски изгиба, скручивания, растяжения и разрушения, а также следит за однородностью ширины переплетений и влиянием перфорированной структуры на общую плоскостность панели.
Поскольку примерно 800 отверстий пробиваются на нескольких этапах, материальная структура перфорированной области постепенно изменяется. Поэтому точное позиционирование и размещение заготовки важны наряду с контролем ширины сетки, чтобы уменьшить риск локализованной деформации или структурных аномалий. Проверки производства охватывают ширину металлической сетки, плоскостность панели и искажения, заусенцы, трещины на краях и другие аномалии материала.
Габаритные размеры и контроль производства
В дополнение к перфорированной структуре, размеры монтажных отверстий, позиции и расстояния между отверстиями, а также размеры изгиба или формовки являются важными контрольными точками производства. Поскольку защитная решетка радиатора должна соответствовать связанным компонентам мотоцикла, ее общая форма, места крепления и соответствующие размеры проверяются по чертежам заказчика после пробивки и формовки.
Во время финальной проверки используются специальные измерительные инструменты для проверки размеров, связанных с монтажом, и плоскостности, в то время как штангенциркули используются для измерения ширины металлической сетки между шестигранными отверстиями. Другие размеры проверяются с помощью общих измерительных инструментов или координатно-измерительной машины (КИМ), в зависимости от необходимости. После изготовления специального измерительного инструмента его размеры сначала проверяются с помощью КИМ, прежде чем инструмент будет использован для последующих производственных проверок.
Требования к видимой поверхности и отделке
После пробивки и формовки алюминиевый компонент подвергается полировке, пескоструйной обработке и прозрачному анодированию, при этом видимый внешний вид и качество отделки контролируются в соответствии с требованиями, специфичными для проекта. Спецификации анодирования для этого производственного проекта включают минимальную среднюю толщину покрытия 10 мкм и требование к тесту на соляном тумане в течение 240 часов. Эти спецификации применяются только к этому проекту и не представляют собой стандартные требования для других индивидуальных деталей.
В дополнение к прозрачному анодированному покрытию, использованному в этом проекте, можно оценить другие кастомные алюминиевые штампованные детали для анодированных покрытий в таких цветах, как черный, темно-серый, золотой, синий и красный. Достижимые цвета, цветовая консистенция и внешний вид поверхности зависят от алюминиевого сплава, состояния поверхности и специфических требований проекта.
Возможные применения | Перфорированные металлические компоненты высокой плотности
Опыт работы с плотной шестиугольной перфорацией, узкими металлическими перемычками и контролем деформации листа также может помочь в оценке производимости других металлических компонентов, требующих вентиляции, защиты или отверстий для рассеивания тепла. Геометрия отверстий, ширина перемычек, толщина материала, плоскостность и требования к формованию должны оцениваться в соответствии с чертежами каждого клиента.
- Защитные кожухи радиаторов, решётки радиаторов и решётки воздухозаборников: автомобили, мотоциклы и транспортное оборудование
- Защитные решётки вентиляторов, перфорированные охлаждающие панели и вентиляционные панели: электроника, электрические машины и охлаждающее оборудование
- Защитные ограждения машин и защитные сетчатые кожухи: промышленное оборудование, системы автоматизации и производственное оборудование
- Вентилируемые панели корпусов и кожухи оборудования: электроника, шкафы управления и промышленное оборудование
- Решётки динамиков и аудиопанели: аудиооборудование и бытовая электроника
- Декоративные перфорированные панели и металлические сетчатые панели: корпуса оборудования, конструктивные детали и потребительские товары
Предоставьте чертежи для проверки технологичности производства
Если ваш проект предусматривает большое количество перфораций, узкие металлические перемычки, деформацию листа, требования к плоскостности или критически важное расположение монтажных отверстий, отправьте нам чертежи и технические характеристики проекта. Shih Yeh может оценить технологичность изготовления и информацию, необходимую для подготовки коммерческого предложения.
Для запроса цен (RFQ) пожалуйста предоставьте 2D чертежи или 3D модели, материал, толщину листа, общие размеры, расположение отверстий и размеры стержня, критические размеры и допуски, монтажные базисы, отделку поверхности, внешний вид и требования к испытаниям, а также предполагаемые объемы заказа. Если деталь должна подходить к радиатору, кронштейну или другой сборке, соответствующая информация о сборке также поддержит инженерный обзор.
- Связанные продукты
Производство 3D изогнутых форм и косметических деталей | Индивидуальный алюминиевый грязезащитный щит.
Shih Yeh предоставляет услуги OEM-производства для индивидуальных...
Подробности
4 мм алюминиевая тонкая штамповка и косметическая деталь | Кастомная багажная стойка для мотоциклов.
Этот алюминиевый багажник для мотоцикла является...
Подробности
Изготовленные на заказ металлические крышки, экраны и защитные элементы для мотоциклов
с опытом работы с сложными штампованными геометриями...
Подробности- Связанные вопросы
Можете ли вы производить нестандартные размеры и формы по 2D/3D чертежам?
Да. Shih Yeh может просматривать предоставленные клиентом 2D и 3D чертежи для индивидуальных...
Какие цвета анодирования, толщины покрытия и условия испытаний на соляном распылении доступны для алюминиевых деталей?
Shih Yeh может оценить ясные, черные, золотые, синие, красные и другие указанные анодированные...
Популярные продукты

Свяжитесь с нами по адресу
Электронная почта: sales@monsoon.com.tw
Позвоните: (+886) 2-26101788
ПодробнееКак вы можете обеспечить стабильное качество и точную подгонку для сложных перфорированных защит радиаторов в массовом производстве мотоциклов?
Технология специализированных штампов Shih Yeh's и многоступенчатый процесс штамповки гарантируют постоянство форм шестигранных отверстий, точность расстояний и структурную целостность всех компонентов. С 36-летним опытом точного штамповки металлов и строгими стандартами контроля качества мы контролируем деформацию на каждом этапе производства, чтобы обеспечить идеальное выравнивание радиатора и бесшовную интеграцию с вашими мотоциклетными узлами. Наш внутренний инструментальный цех устраняет дорогостоящие аутсорсинговые услуги и ускоряет сроки выполнения — свяжитесь с нами, чтобы обсудить ваши конкретные производственные требования и индивидуальные решения по инструментам.
Помимо штамповки, Shih Yeh предлагает полные интегрированные решения для производства, включая точные поверхностные обработки, адаптированные к вашим спецификациям. Мы предлагаем анодирование для повышения коррозионной стойкости и долговечности, пескоструйную обработку для создания эстетических матовых текстур, а также дополнительные варианты отделки, такие как порошковая покраска и электрофоретическое покрытие. Сотрудничая с нами, вы получаете доступ к обширному опыту в области штамповки металла, современным возможностям формовки перфорированного металла и индивидуальным производственным решениям, которые соответствуют как техническим, так и визуальным требованиям — обеспечивая вашим защитам радиаторов превосходную защиту, долговечность и качество, готовое к выходу на рынок.