バイクドロップリンク | Shih Yeh 精密金属製造
ロボット溶接、CNCボーリング(R7公差)、および電着塗装を施した高性能バイクドロップリンク。Shih Yehは精密サスペンションコンポーネントを提供します。
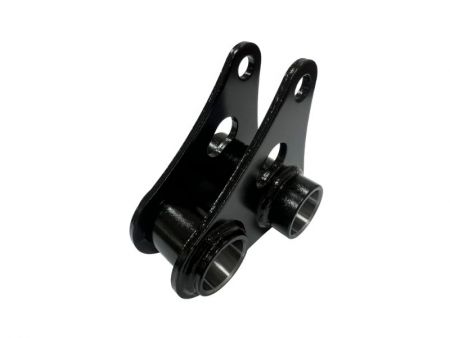
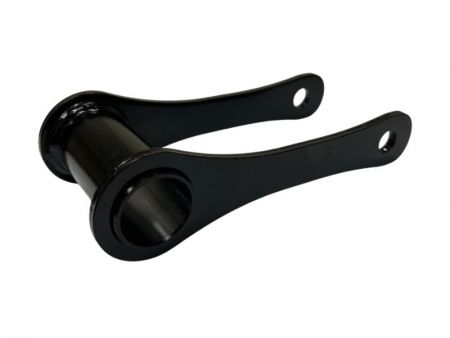
CNCボーリング&Eコーティング | カスタムバイクドロップリンク
プレートとチューブの位置決め、溶接歪み、コーティング後のCNCボーリング、ボア中心距離、組み立てジオメトリを調整した4mm高強度熱間圧延鋼の溶接組み立て。
このカスタムバイクのドロップリンクは、精密スタンピング、ロボット溶接、CNCボーリング、サンドブラスト、電着塗装を用いて製造された溶接鋼製サスペンションコンポーネントです。主要なエンジニアリングの課題は、シートメタルとチューブの組み立て後に必要な平行性と直交性を維持しながら、ベアリングボアの指定されたR7公差を達成することです。
事例概要
| 項目 | 事例詳細 |
|---|---|
| 製品タイプ | カスタムバイク用ドロップリンク |
| 用途 | バイク用サスペンションシステム |
| 顧客市場 | 欧米 |
| 顧客タイプ | 大手バイクブランドおよびアフターマーケット部品ブランド |
| 製造モデル | 顧客の2D/3D図面に基づく開発およびOEM量産 |
| プロジェクト状況 | 開発完了、安定した量産体制 |
| 材質 | 高強度熱間圧延自動車構造用鋼 |
| 参考板厚 | 4 mm |
| 主な構造上の特徴 | 板金部品とチューブで構成された溶接構造で、最終工程にCNCボーリングを実施 |
| 主な工程 | 板金プレス加工、チューブ加工、溶接、電着塗装、CNCボーリング |
| ケースの幾何学的要件 | 2枚の板金部品間の間隔に±0.25 mmの公差(平行関係を制御するため);チューブと板金部品間の直交公差は0.2 mm |
| チューブ内径仕様 | Ø24 R7;上偏差 -0.021 mm;下偏差 -0.041 mm;実際の穴径範囲 23.959–23.979 mm |
| 表面要件 | 黒の半光沢電着塗装;ケース塗装厚さ 15–21 μm;240時間の塩水噴霧試験後に目に見える赤錆なし |
| 検査の焦点 | 穴径、穴中心距離、左右の穴間の同軸関係、板金部品間の間隔、平行度、直交度、チューブ位置、全体の組立位置 |
| 利用可能な文書 | 出荷検査報告書、寸法検査記録、材料証明書、塩水噴霧試験報告書、PPAP |
参考ノート: 上記の値と試験条件は、このケース図面/顧客仕様に基づいており、他の溶接プロジェクトには直接適用されません。
ロボット溶接および組立アライメント制御
ロボット溶接は、ドロップリンクの板金と管状セクションを接合するために使用されます。主な課題は、対になった板金セクション間およびチューブ間の平行性を制御しながら、板金とチューブの間の必要な垂直関係を維持することです。
このケースでは、位置決めと寸法検証をサポートするために、専用の溶接治具および検査治具を使用します。目的は、溶接だけに頼って最終形状を決めるのではなく、組立時の位置合わせを一貫して管理することです。
ベアリング穴のCNC中ぐり加工とR7公差
このケースのベアリング穴はR7公差を必要とするため、指定されたフィットと寸法要件を達成するためにCNCボーリングが使用されます。2つのチューブが平行でなければならないため、ボーリング操作は2つの特徴間の安定したワークホールディングとアライメントにも依存します。
工具の選定、切削条件、及び治具設計は、加工精度を管理し、穴の間の必要な関係を維持するために一緒に考慮されます。ここで述べられているR7要件は、特定のケースに関する仕様であり、すべてのプロジェクトに対する普遍的な公差ではありません。
表面保護のためのサンドブラスト処理と電着塗装
この場合のドロップリンクは、表面処理の組み合わせとしてサンドブラストと電着塗装を使用しています。サンドブラストは、金属表面の汚染物質を除去し、次のコーティングに適した表面状態を作ることで金属表面を準備し、電着塗装は均一な保護層を提供します。
最終塗装仕様、外観基準、耐食性要件、および試験条件は、顧客図面およびプロジェクト要件に従って確認する必要があります。
用途の拡大
- 大型二輪車のサスペンションシステムに使用されるリンケージ、ブラケット、旋回式構造部品
- 自動車のシャーシまたは機械システムに使用される、溶接ブラケット、取付ベース、および精密ボアを備えた構造部品
- 自転車およびその他の車両機構に使用されるリンケージ、ピボットマウント、溶接アセンブリ
- 機械および設備向けの、精密なボーリング加工が必要な溶接サポート、ロッカーアーム、接続ブラケット、および構造部品
- プレート間隔、平行度、直角度、および中心距離の管理が必要な、高強度鋼板および鋼管製の溶接部品
これらの部品は異なる用途に使用される可能性がありますが、溶接されたシートおよびチューブ構造、アライメント制御、精密ボーリングなど、類似の製造条件が関与することがあります。実際の製造可能性は、顧客の図面、材料、形状、公差、表面処理要件、およびプロジェクト条件に従って確認する必要があります。
- 関連商品
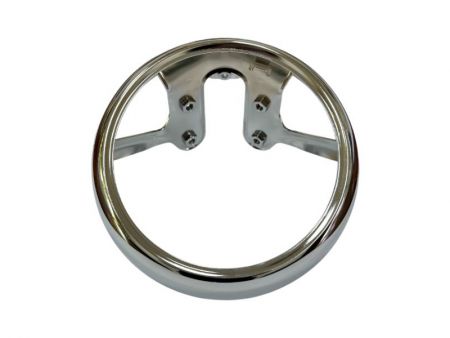
深絞りスチール&明るいニッケルクロム | カスタムバイク用ヘッドライトリム
Shih Yehは、ヨーロッパと北米のバイクブランドおよびアフターマーケット部品会社向けに、顧客提供の2Dおよび3D図面に基づいてカスタムバイクヘッドライトリムを開発・大量生産しています。このケースは、深絞り冷間圧延鋼リム、高強度熱間圧延鋼ブラケット、明るい装飾用ニッケルクロム仕上げを組み合わせています。これは、標準的な市販品ではなく、受注生産のOEMコンポーネントです。 鍵は、単一の成形またはメッキ工程ではなく、成形されたプロファイル、ブラケットの位置決め、そして前メッキ表面がどのように連携するかです。プロセスの早い段階で、円形でない形状、引きずり跡、または溶接に関連するへこみが導入されると、明るいクロムメッキではそれらを隠すことはできず、むしろ目立たせることになります。
詳細
3D曲面成形&コスメティック部品の生産 | カスタムアルミマッドガード
Shih Yehは、ヨーロッパとアメリカのバイクブランドおよびアフターマーケット部品会社向けに、カスタムアルミ製の前後バイクフェンダーのOEM製造サービスを提供しています。...
詳細
4mmアルミニウム精密ブランク加工および化粧部品 | カスタムバイク用荷物ラック
このアルミ製のバイク用ラゲッジラックは、ヨーロッパとアメリカのバイクブランドおよびアフターマーケットパーツブランド向けのカスタム量産部品です。...
詳細- 関連FAQ
2D/3D図面からカスタムサイズや形状を製造できますか?
はい。Shih Yehは、カスタムサイズ、プロファイル、曲面、穴の位置、曲げ、深絞り、溶接、CNC加工、チューブ曲げ、表面仕上げのために顧客提供の2Dおよび3D図面をレビューできます。製造可能性は、意図された使用、設置場所、材料、厚さ、公差、外観要件、および推定ボリュームに基づいて確認されます。
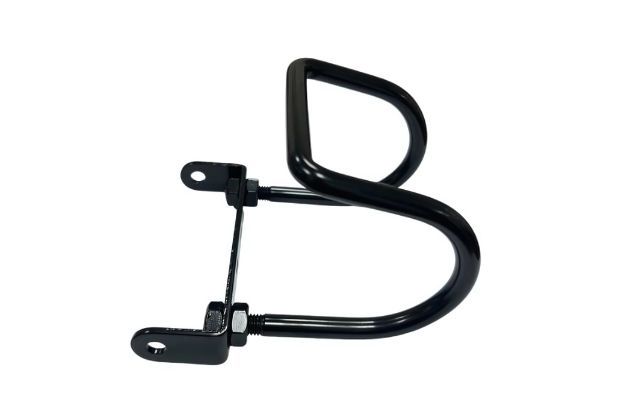

コスト効率の良い大量生産を維持しながら、オートバイのドロップリンクが厳しいサスペンションアライメントの許容範囲を満たすことをどのように確保できますか?
Shih Yeh's 精密金属加工プロセスは、ロボット溶接と特別な溶接治具を組み合わせて平行および垂直の公差を維持し、CNCボーリングによりベアリング穴でR7精度を達成します。ツーリング開発から電着コーティングまでの統合製造アプローチにより、高ボリュームのサスペンションコンポーネント生産において一貫した品質を確保します。36年の専門知識を持ち、サスペンションシステムが求める信頼性を提供します。
このドロップリンクの製造の優れた技術は、精密加工を超えて、包括的な表面処理と仕上げにまで及びます。 二段階の表面処理プロセス—サンドブラストとその後の電着塗装—は、不純物を除去し、コーティングの接着性を最適化し、摩耗や環境要素に耐える均一な保護層を作成し、製品のライフサイクルを延ばし、外観を維持します。 36年の精密金属スタンピングとカスタムコンポーネント製造の専門知識を持つShih Yehは、一貫した大量生産品質をサポートする統合CNC加工および溶接組立ソリューションを提供します。 オートバイのサスペンション部品、産業機械のリンク、または輸送機器の部品が必要な場合でも、Shih Yeh'sの社内工具室と包括的な製造能力により、あなたのデザインは正確な仕様で製造され、優れた構造的一貫性と長期的な耐久性が保証されます。 今日、あなたの精密金属加工の要件についてお話しするためにお問い合わせください。